

設計技巧

實用的設計指南,幫助您優化零件設計、提升製造品質。

依分類篩選

阻燃 3D 列印怎麼選?UL 94、材料與送測重點
2026-08-21

阻燃 3D 列印怎麼選?UL 94、材料與送測重點

阻燃 3D 列印不能只看 UL 94 V-0。本文用精簡表格整理測試厚度、材料製程、設計重點與送測清單。

3D Printing
Flame Retardant
UL 94
閱讀文章 →
SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較
2026-08-21

SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較

同樣都是尼龍粉床列印,PA12、PA11、玻纖 PA12 和 TPU 做出來的手感、剛性與尺寸穩定性差很多。選錯材料,零件不一定印不出來,卻可能在卡扣、戶外吸濕或裝配時才出問題。

3D Printing
SLS
Materials
閱讀文章 →
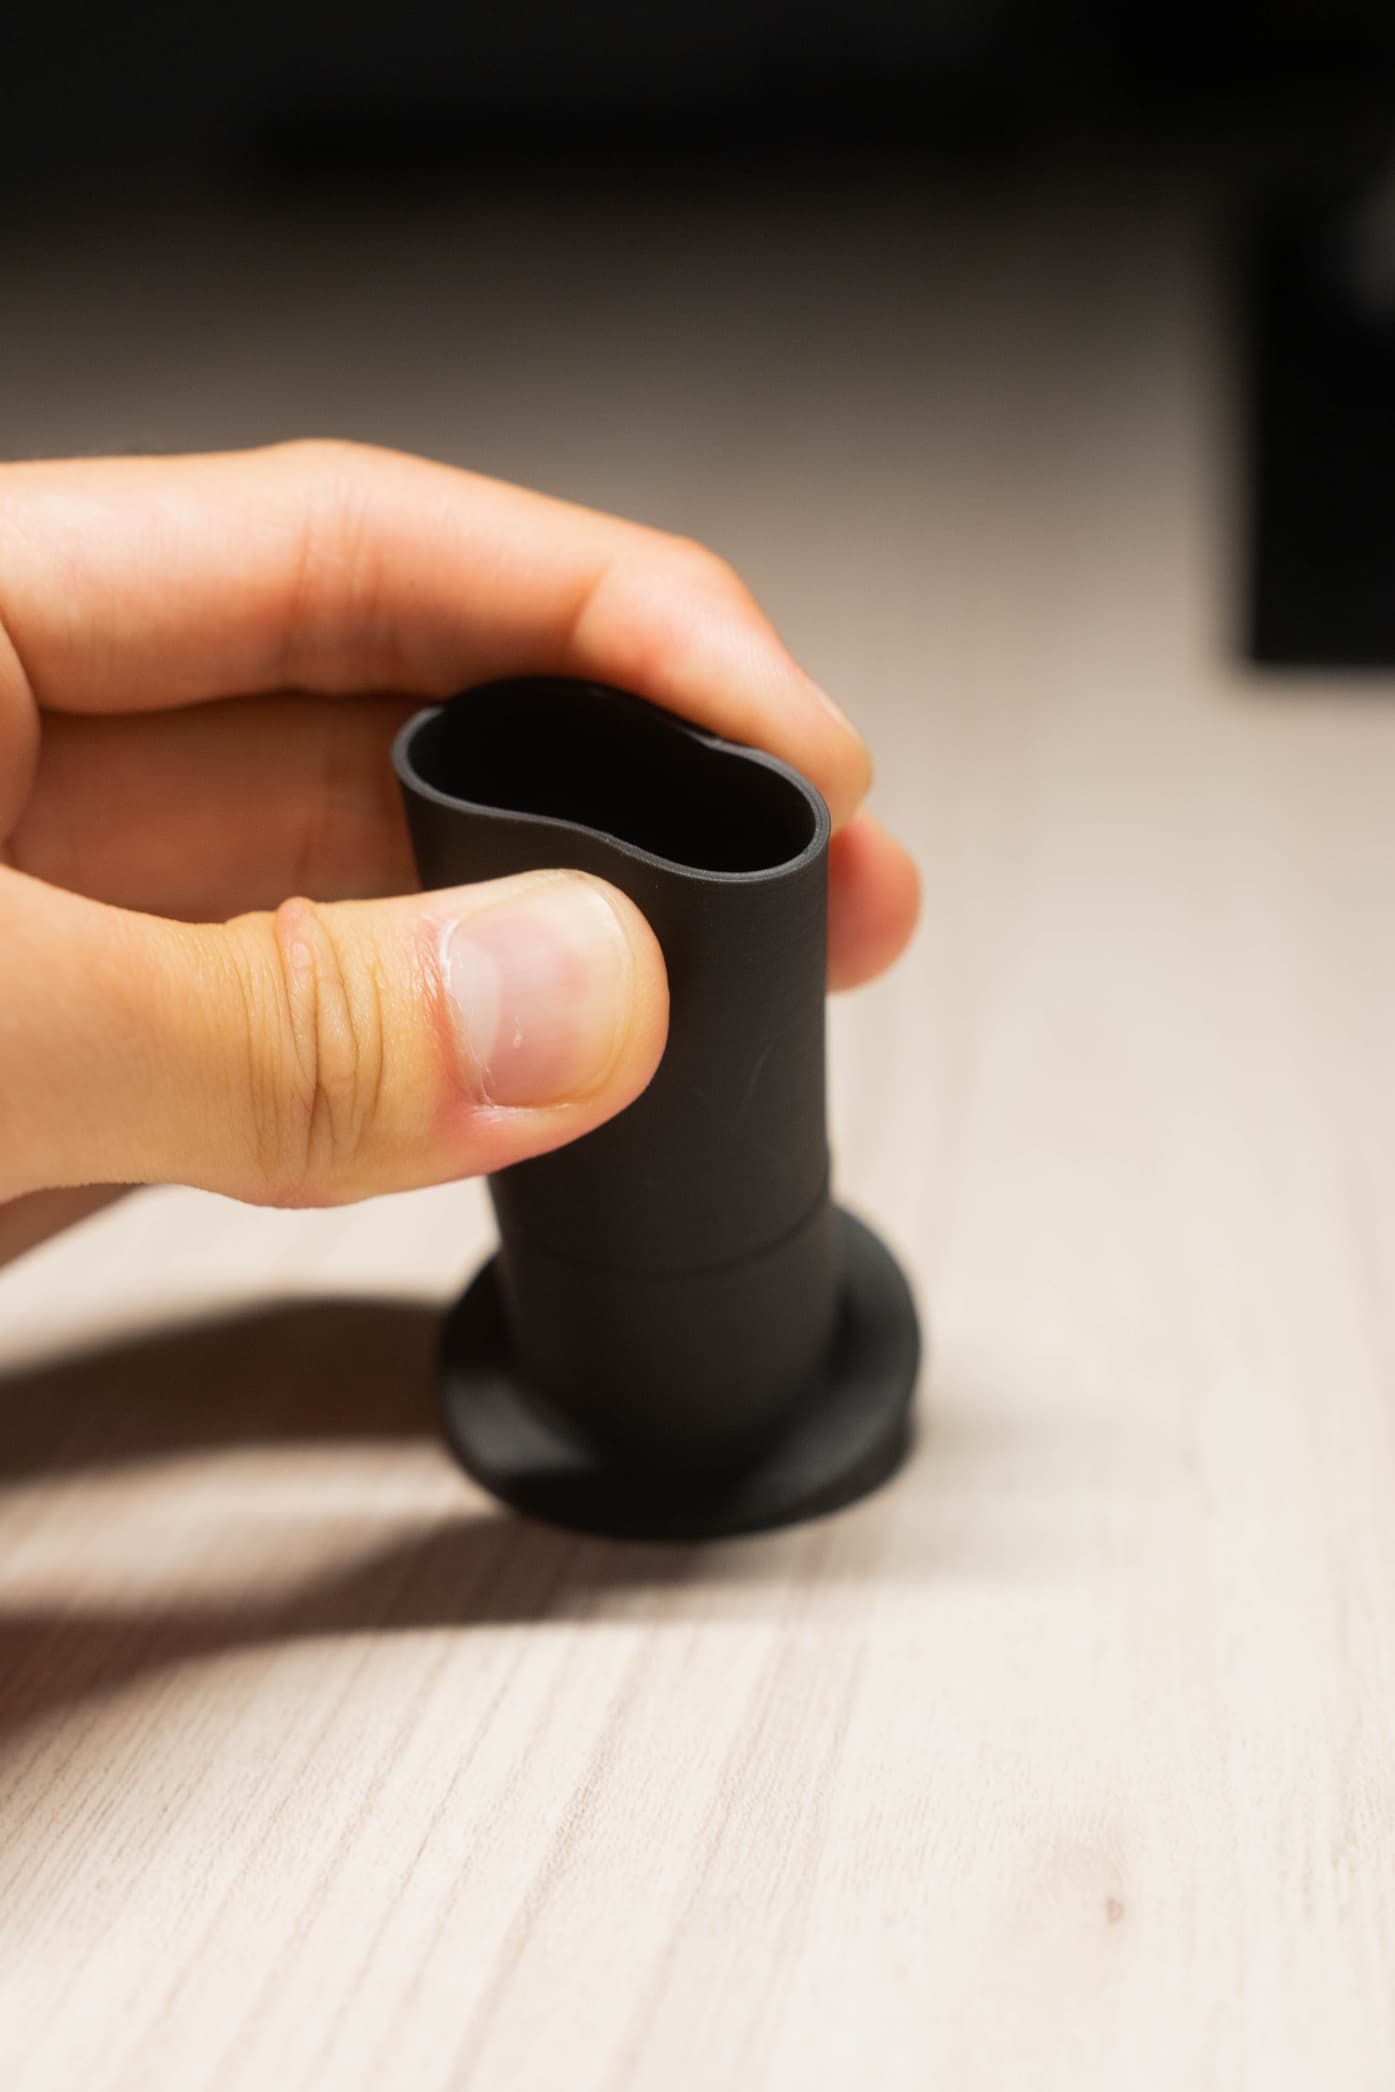
3D 列印公差怎麼抓?FDM、SLA、SLS、MJF 比較
2026-08-21

3D 列印公差怎麼抓?FDM、SLA、SLS、MJF 比較

圖面上的 ±0.1 mm 看起來很清楚,真正送印後卻可能因製程、方向、零件尺寸與後處理得到完全不同的結果。3D 列印公差不能只抄一個表格數字,而要先分清楚哪些尺寸真的影響裝配、哪些可以放寬。
3D Printing
Tolerance
DFM
閱讀文章 →
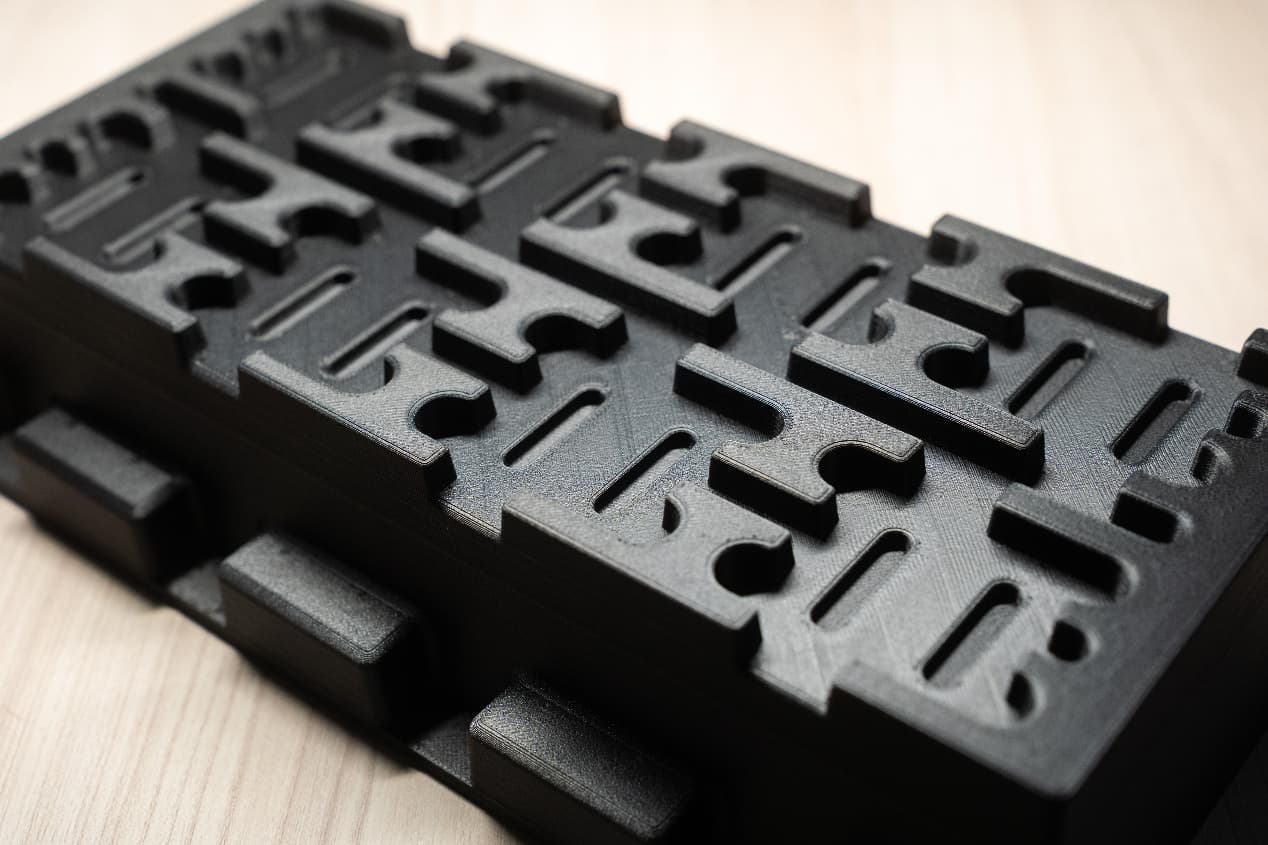
柔性 3D 列印設計:TPU 選材、壁厚與耐用度
2026-08-21

柔性 3D 列印設計:TPU 選材、壁厚與耐用度

TPU 95A 不代表所有 95A 零件摸起來都一樣。壁厚、填充、形狀與受力方向,往往比材料硬度數字更直接地決定手感和壽命。柔性件也很少在第一次彎折就壞,問題通常出現在反覆循環後的轉角或接合處。
3D Printing
Flexible Parts
TPU
閱讀文章 →
3D 列印成本怎麼算?材料、工時與後處理拆解
2026-08-21

3D 列印成本怎麼算?材料、工時與後處理拆解

兩個體積差不多的零件,3D 列印報價差兩三倍,通常不是材料單價造成的。擺放高度、支撐、清粉、表面處理與人工檢查,都會改變實際成本。與其一直把壁厚削薄,不如先找出報價真正花時間的地方。
3D Printing
Cost
DFM
閱讀文章 →
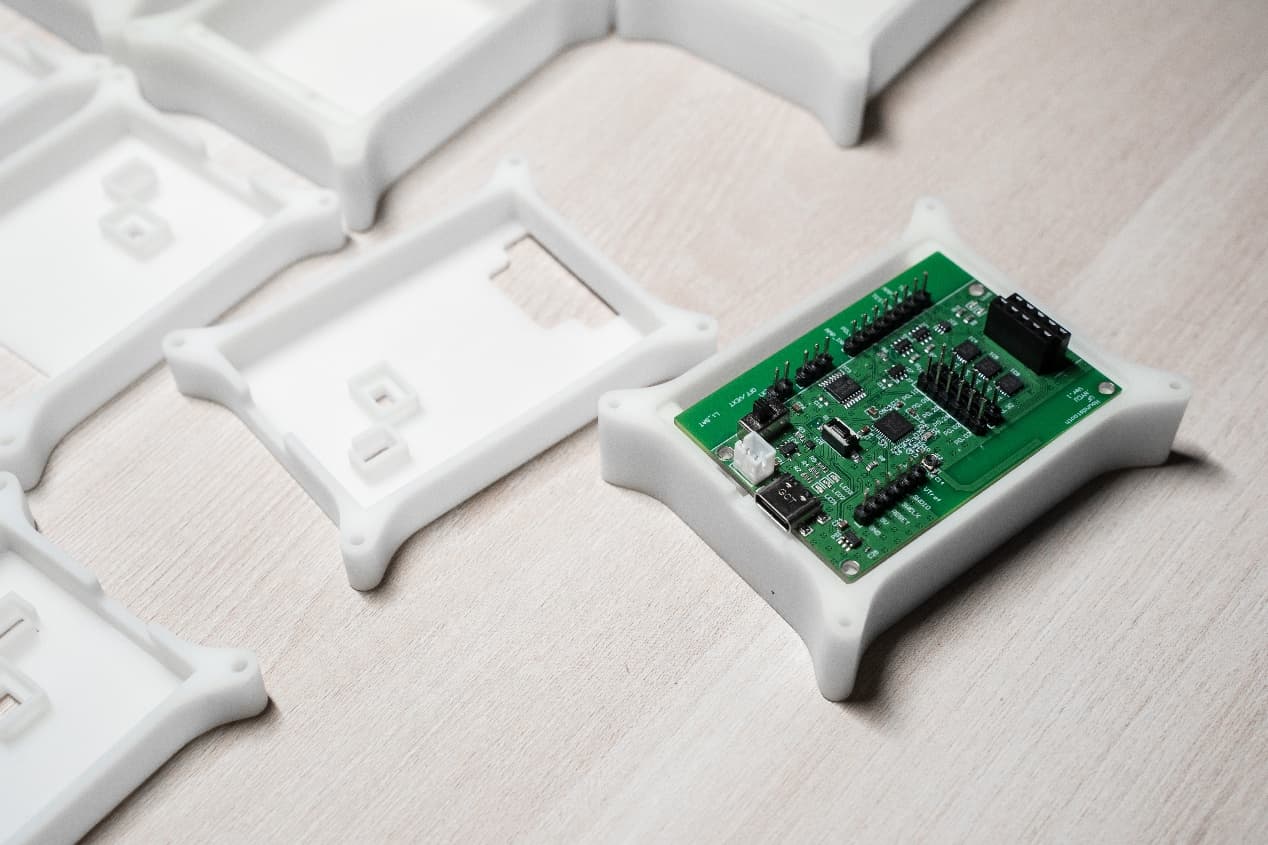
樹脂 3D 列印怎麼選?SLA、DLP 與材料指南
2026-08-21

樹脂 3D 列印怎麼選?SLA、DLP 與材料指南

透明、耐熱、韌性、可鑄造都叫做「樹脂列印」,但它們不是同一種材料,也不適合用同一套設計規則。很多失敗不是 SLA 印不出來,而是樹脂選錯、排液沒做好,或後固化後尺寸才跑掉。
3D Printing
Resin
SLA
閱讀文章 →
塑膠原型怎麼做?5 種打樣製程比較
2026-08-21

塑膠原型怎麼做?5 種打樣製程比較

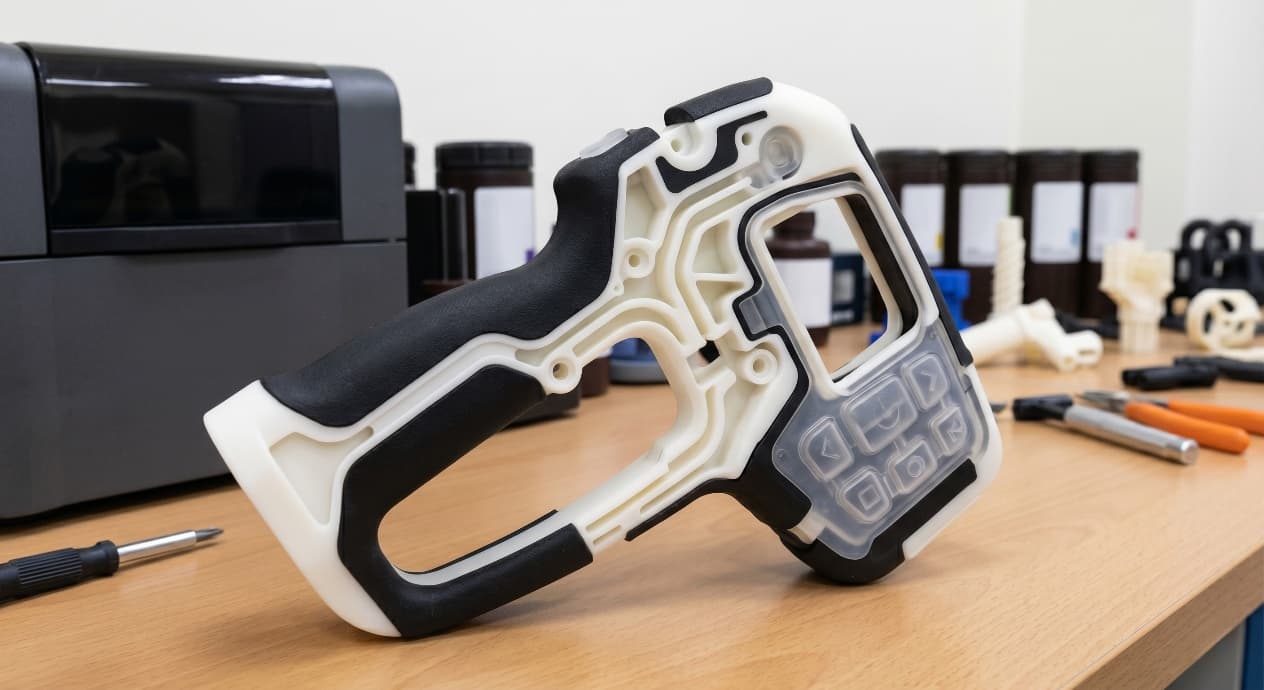
原型做得越像量產品,不代表越有價值。要確認外形,用便宜快速的模型就夠;要測卡扣壽命、耐熱或射出縮痕,可能需要完全不同的製程。真正浪費預算的,往往不是原型太貴,而是花錢做了一個回答不了當前問題的樣品。
3D Printing
Prototyping
Process Selection
閱讀文章 →
PolyJet 剛柔共構原型:材料、CAD 與設計指南
2026-08-21

PolyJet 剛柔共構原型:材料、CAD 與設計指南

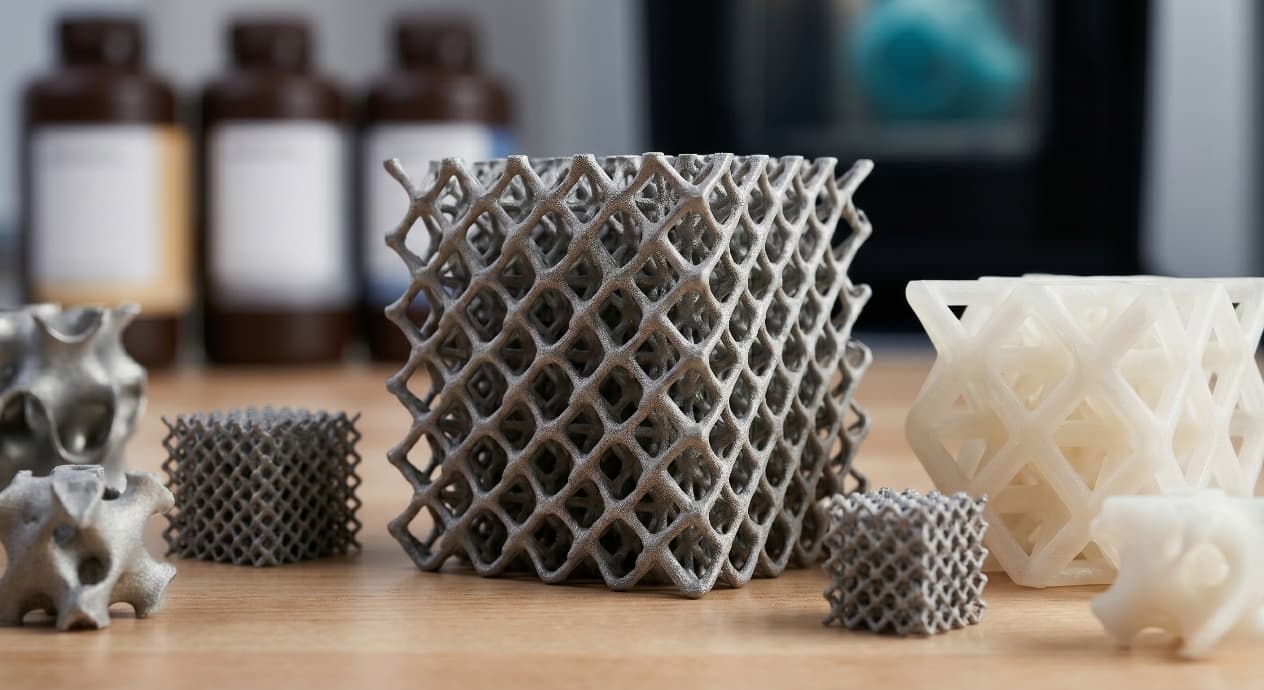
包膠握把或按鍵在 CAD 裡只有兩個實體,拿到手上卻牽涉硬度、交界形狀、表面紋理與使用者感受。PolyJet 的價值,是能在開雙料模之前快速比較多種剛柔組合;但它不能替你證明量產材料的黏合與老化壽命。
3D Printing
PolyJet
Overmolding
閱讀文章 →
3D 列印晶格結構設計:減重、強度與製程限制
2026-08-21

3D 列印晶格結構設計:減重、強度與製程限制

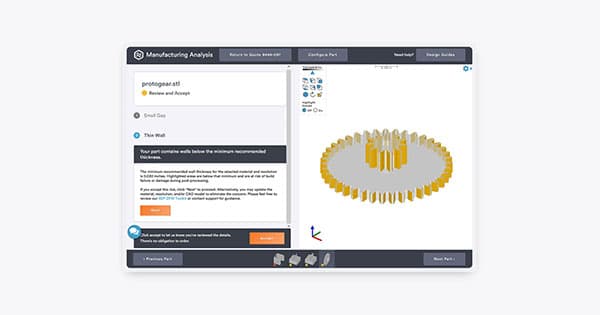
把實心零件換成蜂巢或 gyroid,不會自動得到更輕、更強的設計。晶格是否有效,取決於受力路徑、單元尺寸、相對密度,以及晶格與外皮如何連接。
3D Printing
Lattice
Lightweighting
閱讀文章 →
3D 列印薄壁與間隙設計:避免卡死、變形與破損
2026-08-21

3D 列印薄壁與間隙設計:避免卡死、變形與破損

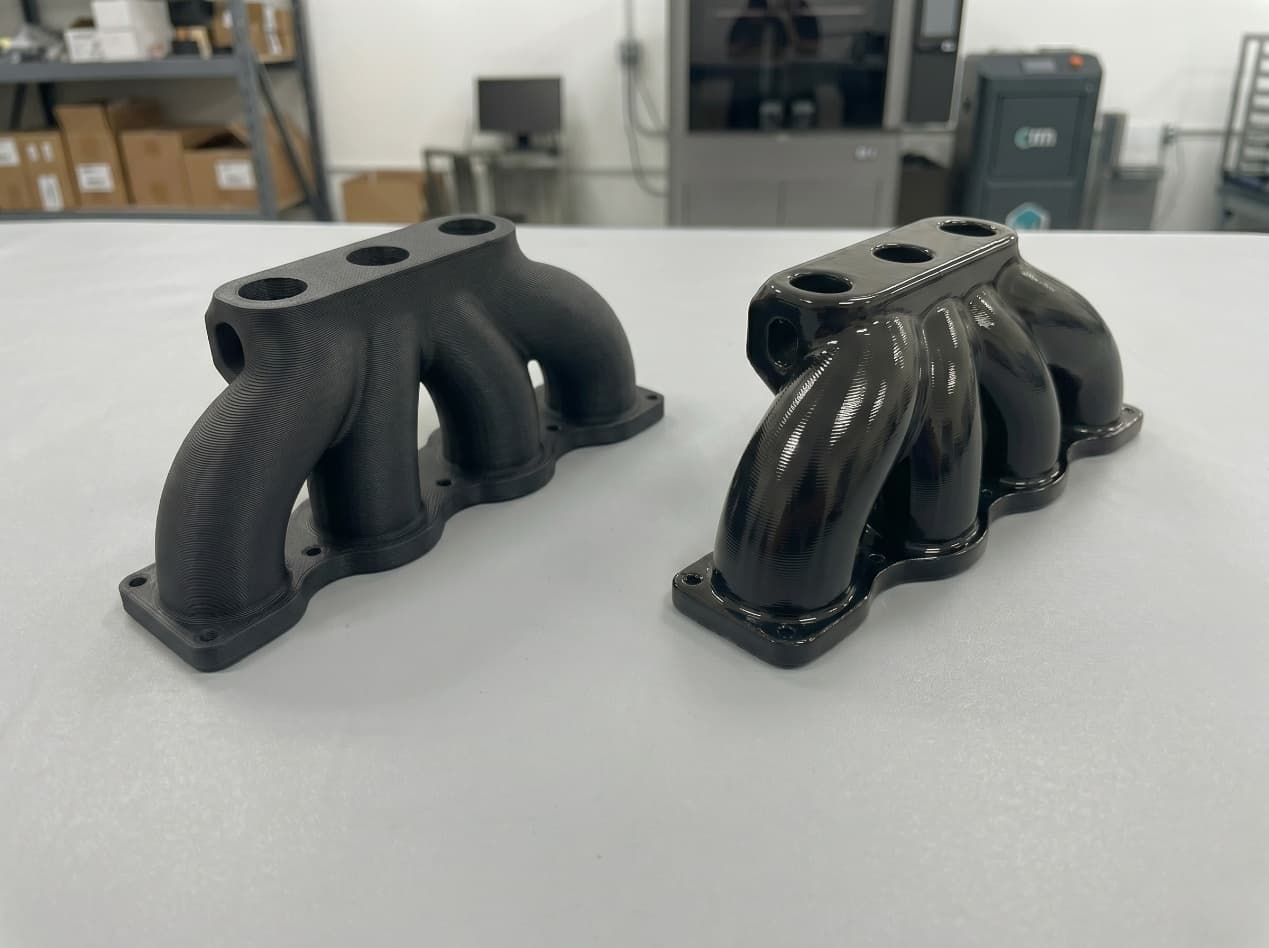
切片軟體顯示可以列印,不代表薄壁拆支撐時不會破、間隙後處理後不會黏死,也不代表內部流道清得乾淨。細特徵要設計的是整條製造流程,不只是機台解析度。
3D Printing
Thin Walls
DFM
閱讀文章 →
3D 列印蒸氣平滑指南:材料、尺寸與適用時機
2026-08-21

3D 列印蒸氣平滑指南:材料、尺寸與適用時機

SLS 或 MJF 外殼功能完全正常,拿在手上卻仍像原型,問題常在表面。蒸氣平滑可以降低粗糙感、改善清潔性,但也可能讓孔徑、卡扣與配合尺寸改變。
3D Printing
Vapor Smoothing
Post-Processing
閱讀文章 →
粉床熔融 PBF 設計指南:製程、清粉與 DFM
2026-08-21

粉床熔融 PBF 設計指南:製程、清粉與 DFM

粉床熔融不是單一製程:SLS、MJF 與金屬雷射粉床的熱源、材料與後處理差異很大。它們共同的優勢是不需要傳統支撐就能做複雜幾何,共同的麻煩則是粉末要進得去、也要出得來。
3D Printing
Powder Bed Fusion
SLS
閱讀文章 →
STL 檔怎麼輸出?3D 列印 CAD 設定與檢查指南
2026-08-21

STL 檔怎麼輸出?3D 列印 CAD 設定與檢查指南

STL 檔能成功開啟,不代表曲面夠平順、單位正確或網格沒有破洞。匯出得太粗,圓弧會出現稜面;匯出得太細,檔案變大卻不會讓機台印得更準。這篇用弦高、角度公差、單位與封閉性四個檢查點,整理從 CAD 到送印檔案的可靠流程。
3D Printing
STL
CAD
閱讀文章 →
3D 列印設計常見 7 個錯誤與改善方法
2026-08-21

3D 列印設計常見 7 個錯誤與改善方法

很多 3D 列印失敗並不是機台故障,而是方向、壁厚、材料或後處理在 CAD 階段沒有想清楚。模型可能印得出來,卻在鎖螺絲、拆支撐或第一次負載時壞掉。
3D Printing
DFM
Design Errors
閱讀文章 →
尼龍 3D 列印設計:PA11、PA12、SLS 與 MJF
2026-08-21

尼龍 3D 列印設計:PA11、PA12、SLS 與 MJF

尼龍不是一個單一材料。PA11、PA12、玻纖尼龍和 FDM 尼龍在韌性、吸濕、表面與方向性上差異明顯。只寫「Nylon」交給廠商,得到的零件可能和你想像完全不同。
3D Printing
Nylon
SLS/MJF
閱讀文章 →
Carbon DLS 量產指南:材料、DFM 與成本判斷
2026-08-21

Carbon DLS 量產指南:材料、DFM 與成本判斷

Carbon DLS 的表面與材料表現讓它常被放進量產討論,但「能連續列印」不等於「這個專案適合量產」。零件數量、樹脂、後固化、支撐與品質紀錄都要一起算。

3D Printing
Carbon DLS
Production Parts
閱讀文章 →
金屬 3D 列印後處理:熱處理、HIP 與 CNC
2026-08-21

金屬 3D 列印後處理:熱處理、HIP 與 CNC

金屬 DMLS 零件離開機台時,通常還不是可以出貨的成品。應力釋放、從基板取件、熱處理、HIP、CNC 精加工與表面整理,會決定尺寸、疲勞壽命與最終成本。
3D Printing
Metal 3D Printing
Post-Processing
閱讀文章 →
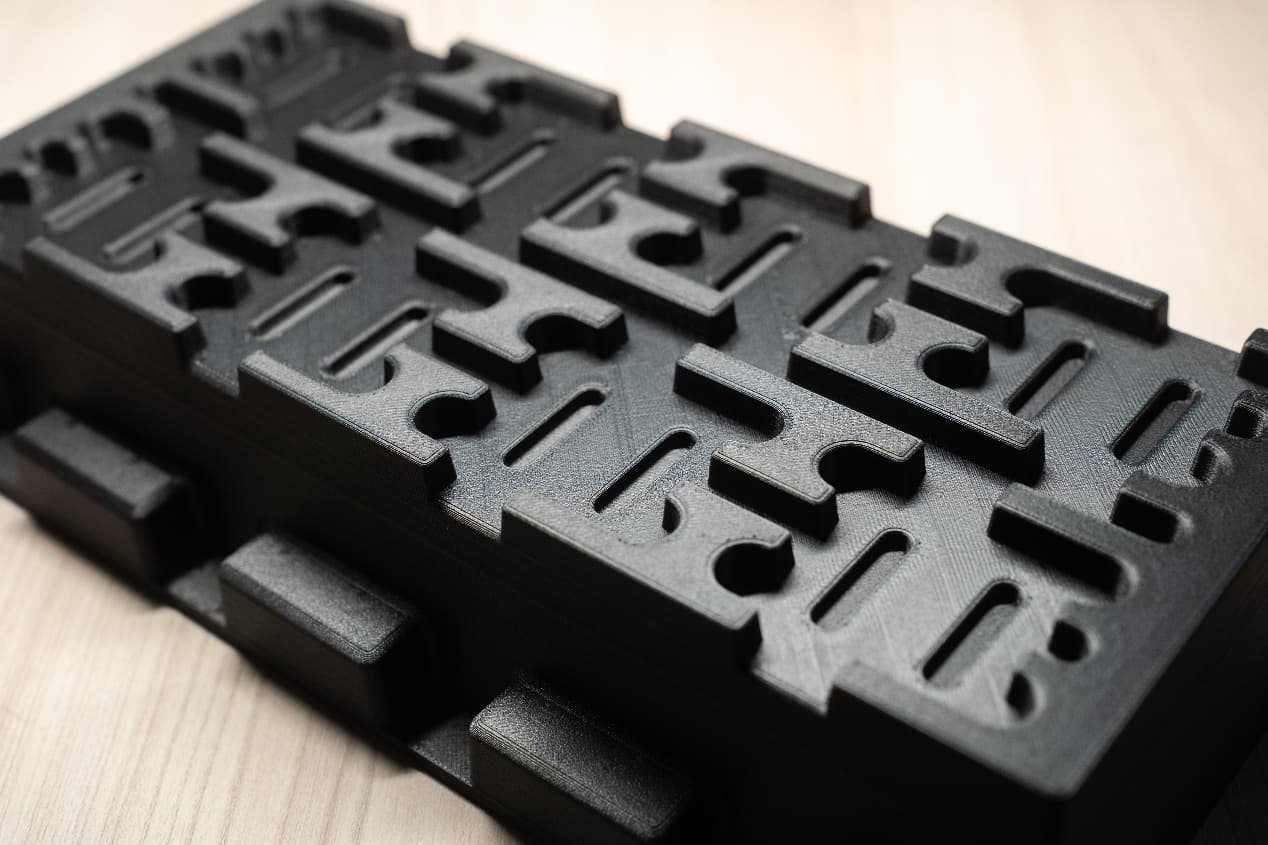
3D 列印鉸鏈設計:材料、方向與壽命測試
2026-08-21

3D 列印鉸鏈設計:材料、方向與壽命測試

3D 列印鉸鏈第一次開合順利,並不代表能承受幾千次循環。材料、折線厚度、根部圓角與列印方向,會把應變集中或分散到完全不同的位置。這篇比較活鉸鏈、插銷鉸鏈與隨印就位結構,並說明如何設計循環測試,避免只憑手感判斷壽命。
3D Printing
Hinges
Living Hinge
閱讀文章 →
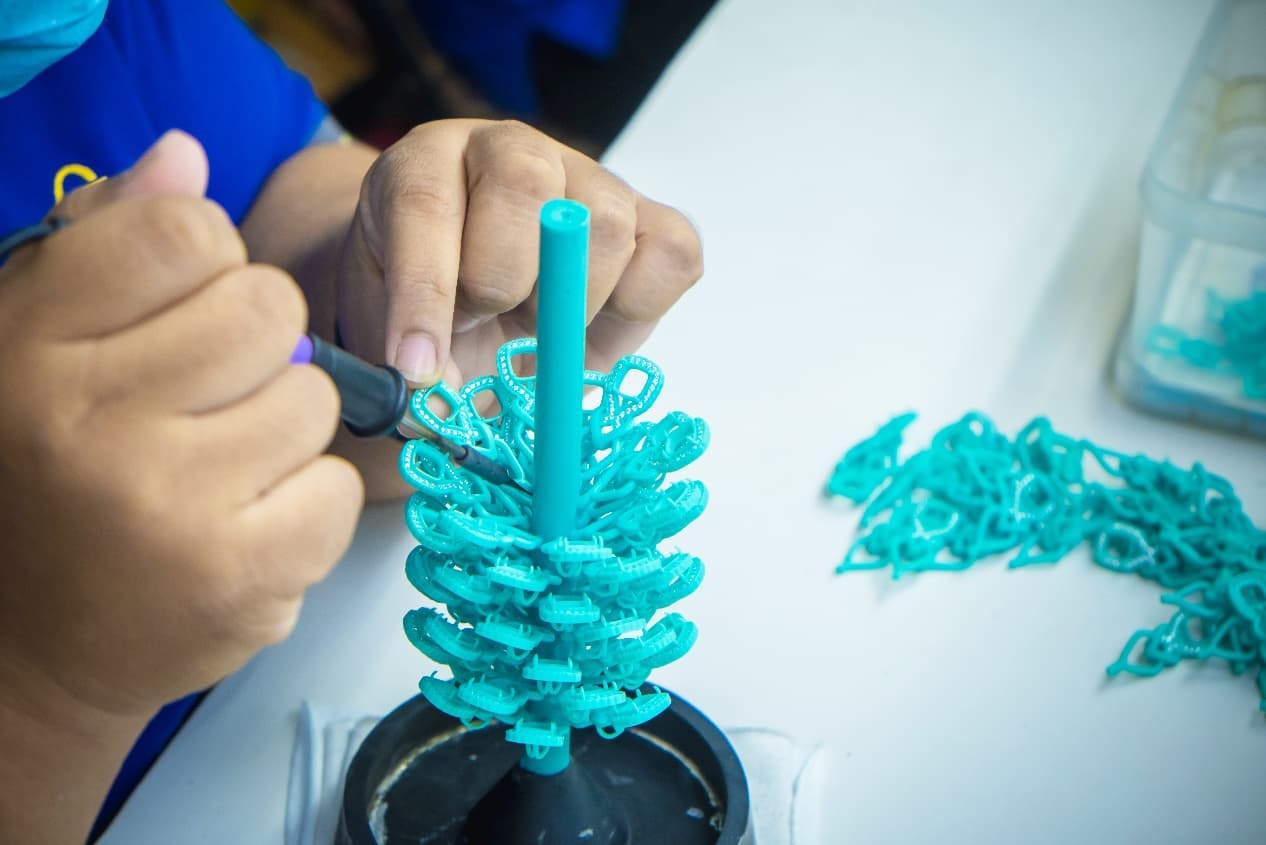
3D 列印治具與夾具:材料、DFM 與成本指南
2026-08-21

3D 列印治具與夾具:材料、DFM 與成本指南

產線治具不需要像展示模型一樣漂亮,但必須定位穩、耐用、好拿,而且壞了能快速補。3D 列印很適合低量與經常改版的治具,前提是受力面、嵌件、基準和磨耗件有被正確設計。
3D Printing
Jigs and Fixtures
DFM
閱讀文章 →
3D 列印二次加工:表面、尺寸與強度處理
2026-08-21

3D 列印二次加工:表面、尺寸與強度處理

列印報價往往只是成品成本的一部分。染色、噴砂、蒸氣平滑、塗裝、攻牙、嵌件與 CNC 精加工,都可能改變外觀、尺寸與強度。二次加工若等到零件下機才決定,最容易碰到公差被吃掉或表面做不到的問題。
3D Printing
Secondary Operations
Finishing
閱讀文章 →
MJF 3D 列印設計:材料、壁厚與量產指南
2026-08-21

MJF 3D 列印設計:材料、壁厚與量產指南

MJF 很適合卡扣、外殼與中小批尼龍件,但它不是把任何 STL 丟進去都能量產。壁厚、孔洞、活動間隙、擺放與染色會一起影響尺寸和外觀。這篇整理 MJF 材料、DFM、後處理與批次驗證,讓功能件從第一批打樣就朝可重複生產的方向走。
3D Printing
MJF
Design Tips
閱讀文章 →
工業級 3D 列印量產:品質、批次與成本評估
2026-08-21

工業級 3D 列印量產:品質、批次與成本評估

把原型機換成工業機,不會自動得到量產品質。真正的差別在材料批次、參數管制、首件檢驗、變更紀錄與可追溯性。當零件要持續交貨時,設計本身也必須配合這套品質流程。

Industrial AM
Production
Quality
閱讀文章 →
PolyJet 原型設計:材料、色彩與 DFM 指南
2026-08-21

PolyJet 原型設計:材料、色彩與 DFM 指南

有些原型不是拿來承重,而是要讓設計、行銷、醫師或使用者在會議桌上做決定。PolyJet 能同時處理色彩、透明與軟硬材料,特別適合外觀與操作感驗證;代價是材料老化與量產性能不能直接類推。
3D Printing
PolyJet
Prototyping
閱讀文章 →
工業 3D 列印怎麼降成本?批次、整合與數位庫存
2026-08-21

工業 3D 列印怎麼降成本?批次、整合與數位庫存

用 3D 列印降成本,不只是把單件報價壓低。成型室排版、零件整合、備品庫存與改版成本,往往比材料克數更有影響。若只逐件和射出單價比較,很容易錯過真正的效益,也可能在不適合的量上硬印。
3D Printing
Cost Reduction
Digital Inventory
閱讀文章 →
SLS 3D 列印設計:壁厚、間隙與清粉指南
2026-08-21

SLS 3D 列印設計:壁厚、間隙與清粉指南

SLS 的粉末能支撐複雜幾何,卻也會困在狹縫、流道與隨印機構裡。設計自由度越高,清粉與後處理越需要先規劃。這篇把壁厚、孔洞、間隙、空心件與擺放放在同一套 DfSLS 流程中,協助你從 CAD 階段就避開下機後才發現的問題。
3D Printing
Design Tips
SLS
閱讀文章 →
SLA 3D 列印設計:壁厚、支撐與排液指南
2026-08-21

SLA 3D 列印設計:壁厚、支撐與排液指南

SLA 最常見的問題不是解析度不夠,而是支撐痕放錯面、空心件排不出樹脂,或後固化後尺寸才改變。漂亮的切片預覽看不出這些下游風險。這篇從壁厚、方向、支撐、排液與材料選擇整理一套送印前檢查方法。
3D Printing
Design Tips
SLA
閱讀文章 →
金屬 3D 列印設計:減重、整合與拓撲優化
2026-08-21

金屬 3D 列印設計:減重、整合與拓撲優化

把原本 CNC 加工的零件原封不動改成金屬列印,通常只會得到更貴的同一個形狀。金屬積層真正有價值的地方,是整合零件、沿負載路徑放材料,或把內部流道做進單一零件。
3D Printing
Design Tips
Metal Additive
閱讀文章 →
DMLS 金屬 3D 列印:支撐、方向與加工餘量
2026-08-21

DMLS 金屬 3D 列印:支撐、方向與加工餘量

DMLS 模型在幾何上可列印,不代表建置能穩定完成。殘餘應力、鋪粉方向、支撐剛性與加工基準,都會在製程中互相影響。這篇從合金特徵、支撐、擺放、加工餘量與粉末處理,整理金屬零件上機前應完成的 DfAM 審查。
3D Printing
Design Tips
DMLS
閱讀文章 →
射出成型壁厚設計:縮痕、肋與翹曲改善
2026-08-21

射出成型壁厚設計:縮痕、肋與翹曲改善

射出件局部加厚看似能增加強度,卻常同時帶來縮痕、冷卻不均與翹曲。真正有效的做法通常是維持均勻壁厚,再用肋、空心凸柱與圓角把剛性放到需要的位置。
Injection Molding
Wall Thickness
DFM
閱讀文章 →
CNC 加工公差怎麼標?ISO 2768、GD&T 與成本
2026-08-21

CNC 加工公差怎麼標?ISO 2768、GD&T 與成本

CNC 公差不是越緊越專業。每一個不必要的 ±0.01 mm,都可能增加加工、量測與報廢成本。關鍵是把尺寸功能、加工方法與檢驗基準對齊,只在真正影響配合的位置收緊。
CNC Machining
Tolerance
GD&T
閱讀文章 →
鈑金彎曲半徑怎麼抓?材料、K 因子與孔距
2026-08-21

鈑金彎曲半徑怎麼抓?材料、K 因子與孔距

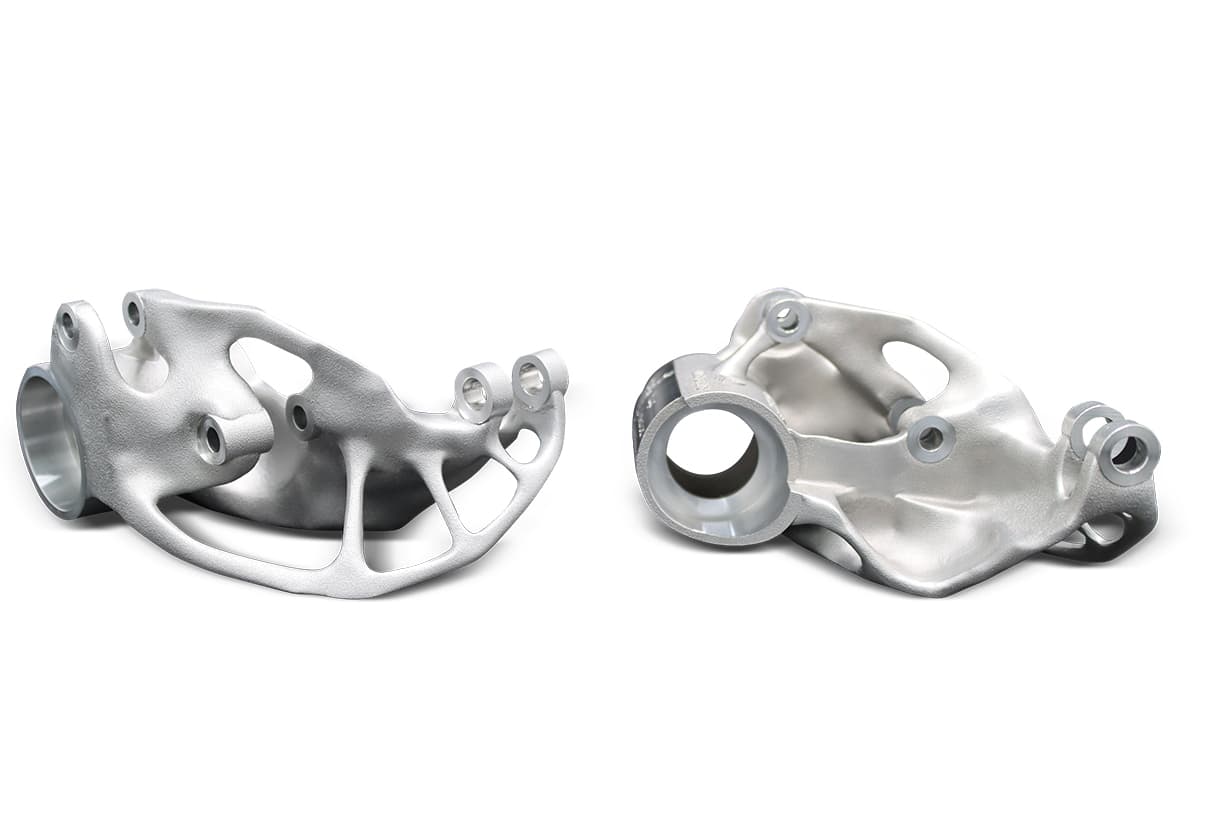
鈑金展開尺寸對了,折完角度卻不對,常見原因不是折床不準,而是內彎半徑、K 因子、材料方向或 V 模沒有對齊。孔洞離彎線太近也可能在成型後拉成橢圓。
Sheet Metal
Bend Radius
K-Factor
閱讀文章 →
耐腐蝕金屬怎麼選?不鏽鋼、鈦與鎳合金比較
2026-08-21

耐腐蝕金屬怎麼選?不鏽鋼、鈦與鎳合金比較

寫「不鏽鋼」並不足以保證零件不生鏽。海水、氯離子、酸鹼、縫隙與異種金屬接觸,會啟動不同的腐蝕機制;304、316L、雙相鋼、鈦與鎳合金的適用範圍也因此不同。
Metals
Material Selection
Corrosion
閱讀文章 →
抗 UV 塑膠怎麼選?戶外材料與老化測試
2026-08-21

抗 UV 塑膠怎麼選?戶外材料與老化測試

塑膠零件在室內看起來完全正常,到了戶外卻可能黃化、粉化或逐漸失去衝擊強度。基礎樹脂、顏色、抗 UV 添加劑與塗層都會影響壽命。這篇不承諾一個材料能撐固定年限,而是教你怎麼定義曝曬環境、選候選材料,再用加速老化與實際樣品驗證。
Plastics
UV Resistance
Material Selection
閱讀文章 →
耐熱塑膠怎麼選?HDT、使用溫度與材料比較
2026-08-21

耐熱塑膠怎麼選?HDT、使用溫度與材料比較

材料規格表上的 HDT 很高,不代表零件能在同樣溫度下長時間工作。連續使用溫度、負載、時間、化學環境與熱循環,會得到不同答案。這篇把 HDT、玻璃轉移溫度與長期使用條件分開說明,並用材料階梯協助你避免選得太低或為不需要的性能多付錢。
Plastics
High Temperature
Material Selection
閱讀文章 →
快速原型怎麼選?製程、速度與驗證流程
2026-08-21

快速原型怎麼選?製程、速度與驗證流程

快速原型的重點不是一週做了幾版,而是每一版有沒有回答新的問題。外形、裝配、手感、耐熱與量產風險需要不同真實度;所有問題都用最高規格原型,既慢又貴。

Rapid Prototyping
Iteration Loop
Product Development
閱讀文章 →