PolyJet 原型設計:材料、色彩與 DFM 指南

有些原型不是拿來承重,而是要讓設計、行銷、醫師或使用者在會議桌上做決定。PolyJet 能同時處理色彩、透明與軟硬材料,特別適合外觀與操作感驗證;代價是材料老化與量產性能不能直接類推。這篇整理 PolyJet 的材料、CAD 設定與適合驗證的問題。
- 先確認外觀或操作手感、透明與顏色、軟硬交界,再決定多材料 CAD 拆件、材料硬度組合、支撐面配置。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認視覺審查、操作測試、量產材料另驗證,結果穩定後再放量。

先把需求與製程選對
PolyJet 與 SLA、DLP 的機制差異
PolyJet 以類似噴墨的列印頭噴射微小的光敏樹脂液滴,並由緊跟其後的 UV 燈固化。SLA 與 DLP 則是從樹脂槽拉出零件,每層壓在薄膜或玻璃上固化。
| 屬性 | PolyJet(噴射) | SLA / DLP(槽式) |
|---|---|---|
| 成型機制 | UV 固化噴射液滴 | 雷射或投影機固化樹脂槽 |
| 單次材料數 | 一次最多 7 種 | 每次一種樹脂 |
| 色彩 | CMYKWCl 全彩體素 | 單一樹脂色 |
| 層厚 | 16–27 微米(高解析) | 典型 25–100 微米 |
PolyJet 原型用材料組合
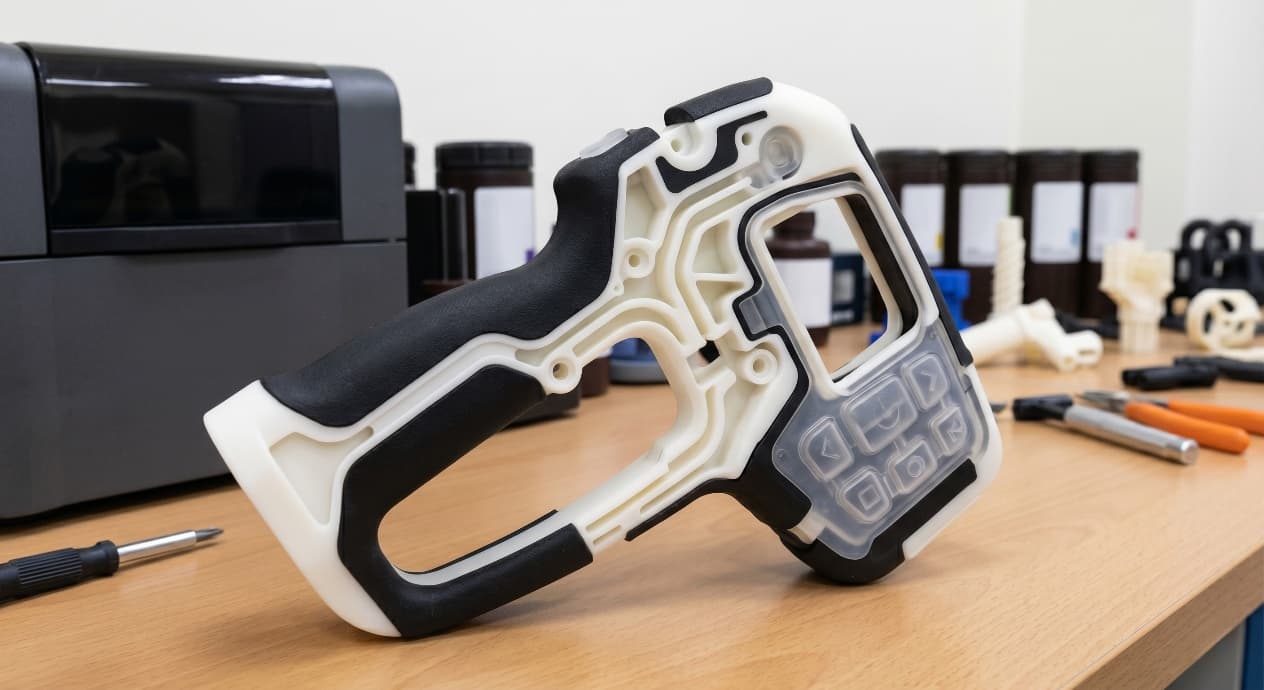
Stratasys 將 PolyJet 樹脂分類為——Vero 剛性不透明、VeroClear 透明、Agilus 類橡膠、RGD 高溫、DigitalABS 模擬工程塑膠系列。外觀與簡報件中最常用的是作為鏡片與流道的 VeroClear、對應 Pantone 色的 VeroVivid CMYKW,以及作為機殼的 Vero 剛性混色。
PolyJet 原型:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
外觀或操作手感、透明與顏色、軟硬交界
- 2材料與製程
多材料 CAD 拆件、材料硬度組合、支撐面配置
- 3驗收
視覺審查、操作測試、量產材料另驗證
PolyJet 原型的關鍵設計規則
設計時應對照的 DFM 數值
PolyJet 在幾何上相當包容,但機械性能上並不寬容。依下列數值設計,印件離盤時會與 CAD 一致;忽略它們,薄壁會在拆除支撐或指甲一掐之下變形。
| 特徵 | 最小值 | 建議值 |
|---|---|---|
| 層厚 | 16 微米(高解析) | 27 微米(高速) |
| 壁厚 | 0.3 mm | 便於處理 1.0 mm |
| 凸字高度 | 0.5 mm | 1.0 mm |
| 凹字深度 | 0.5 mm | 0.7 mm |
外觀還原度:體素色彩與貼圖
在 J850 上,每個體素可由校正過的 CMYKW 加透明色票分配顏色,代表你的 OBJ 或 3MF 貼圖在列印後仍然完整,就如 2D 圖稿通過噴墨印出。標籤圖像、IMD 風格圖形、喇叭網孔、木紋等皆可作為幾何的一部分一次印出。
從打樣、後處理到驗收
解剖、醫療與牙科原型
醫療團隊以 PolyJet 將 DICOM 分割檔直接轉為可觸知的複製品。柔軟血管用 Agilus30、鈣化斑塊用剛性 Vero、半透明組織用 VeroClear,可在同一零件中共存。
PolyJet 原型送廠前四點確認
- 功能需求
外觀或操作手感
- 材料與製程
多材料 CAD 拆件
- 設計重點
材料硬度組合
- 驗收方式
視覺審查
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 在 3MF/OBJ 貼圖中嵌入顏色 | 以噴塗替代體素色彩 |
| 將外觀面朝上以得最低粗糙度 | 把外觀面朝盤或支撐 |
| 成品存放避免直接 UV | 將 PolyJet 原型放在日曬桌面數週 |
| 內部流道採 SUP707 水溶支撐 | 依賴人工移除孔內支撐 |
- 貼圖以 3MF 或 VRML 匯出,含每面或每體素色彩。
- 使用者會觸碰的表面壁厚 ≥ 1.0 mm。
- VeroClear 透明件將觀看面朝上,遠離盤面接觸。
- 內部流道或窄腔體設定 SUP707 支撐。
- 光面/霧面依各面刻意指定,不使用印表機預設。
常見問題、延伸閱讀與參考來源
談「PolyJet 原型」時,最先要確認什麼?
先確認外觀或操作手感、透明與顏色、軟硬交界。這些條件會直接影響多材料 CAD 拆件、材料硬度組合、支撐面配置,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把多材料 CAD 拆件、材料硬度組合、支撐面配置固定下來,再用同一套方法確認視覺審查、操作測試、量產材料另驗證;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 樹脂 3D 列印怎麼選?SLA、DLP 與材料指南、塑膠原型怎麼做?5 種打樣製程比較。