樹脂 3D 列印怎麼選?SLA、DLP 與材料指南
透明、耐熱、韌性、可鑄造都叫做「樹脂列印」,但它們不是同一種材料,也不適合用同一套設計規則。很多失敗不是 SLA 印不出來,而是樹脂選錯、排液沒做好,或後固化後尺寸才跑掉。這篇比較 SLA、DLP、DLS 與常見樹脂家族,並把清洗、後固化和驗收一起納入設計。
- 先確認細節或透明度、耐熱與韌性、使用壽命,再決定SLA/DLP/DLS、排液與支撐、清洗及後固化。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認最終尺寸、外觀面、材料老化,結果穩定後再放量。
先把需求與製程選對
樹脂 3D 列印實際上是什麼
每一個樹脂製程都從同樣的化學起點出發:液態光聚合物在特定波長的光照下固化。差別在於光怎麼送進來、零件在成型時怎麼被支撐。SLA 用 UV 雷射描繪每一層;DLP 用投影機一次曝整層;Carbon 的 DLS 讓零件從樹脂池裡、透過一扇可透氧的視窗被連續拉出並即時固化;PolyJet 則像噴墨一樣噴出樹脂液滴並即時固化,因此能在同一件零件裡並排印多種樹脂。
四種樹脂製程的一眼對照
| 製程 | 光源機制 | 典型層厚 | 單批吞吐 | 材料廣度 | 最適合 |
|---|---|---|---|---|---|
| SLA | UV 雷射描繪每一層 | 25–100 µm | 密集層慢、稀疏層快 | 非常廣——標準、工程、透明、高溫、可燒失 | 精細細節、透明件、鑄造母模、精密硬體 |
| DLP / MSLA | 投影機整層曝光 | 25–100 µm | 層時間不依件數變 | 較廣,依樹脂商調整 | 小件高吞吐(牙科、珠寶) |
| DLS(Carbon) | 透氧窗 + 近連續投影 | 20–100 µm | 對高件速度快 | 較窄但工程級;EPU / RPU / EPX / MPU 系列 | 量產彈性體、工程級樹脂件 |
| PolyJet | 多噴頭噴射 + 即時 UV | 16–27 µm | 中等,依件占地面積 | 獨特——同一批列印中多種樹脂 | 多材料概念、包膠模擬、透明與剛性共存 |
層厚是規格書上最顯眼的那個數字,但真正有用的翻譯是「它讓你能乾淨解析什麼特徵」。100 µm 足以應付多數功能原型,而且比 25 µm 快三到四倍;25 µm 是 < 1 mm 浮字可讀、曲面肉眼看不到階梯的門檻;16 µm(PolyJet)是達到「量產意圖級表面」、以及細紋真的能印出 CAD 模樣的門檻。代價永遠是時間:層厚減半,建置時間大約翻倍。
樹脂 3D 列印:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
細節或透明度、耐熱與韌性、使用壽命
- 2材料與製程
SLA/DLP/DLS、排液與支撐、清洗及後固化
- 3驗收
最終尺寸、外觀面、材料老化
樹脂 3D 列印的關鍵設計規則
樹脂材料全景
同一台機台可以跑十種以上、行為像十種不同材料的樹脂。瓶身上的名稱(ABS-like、PP-like、rubber-like)只是方向性描述,不是性能保證——列印件在疲勞、衝擊、長期穩定性上很少真的等同於它模仿的射出原料。比較誠實的選樹脂方式是:依主導需求(強度、透明度、耐溫、柔性、生物相容性)對到家族,其餘條件用驗證補上。
| 家族 | 拉伸 (MPa) | HDT (°C) | 伸長率 | 硬度 | 代表用途 |
|---|---|---|---|---|---|
| 標準 | 50–65 | 55–65 | 5–8% | 80D | 概念模型、視覺審查 |
| 強韌 / ABS-like | 35–50 | 45–60 | 15–50% | 70–85D | 功能原型、配合手感 |
| 剛性工程 | 65–80 | 75–120 | 3–6% | 85D+ | 剛性結構、治具、夾具 |
| 透明(標準) | 45–60 | 55–75 | 8–12% | 約 80D | 流體 demo、光學概念 |
| 透明高溫 | 55–80 | 180–238 | 3–6% | 約 87D | 高壓蒸氣醫療、玻璃感 |
| 可燒失 | 為燒掉而調,強度低 | 不適用 | 幾乎無 | 蠟感 | 珠寶、失蠟鑄造母模 |
工業級與桌上型樹脂列印
桌上型 MSLA 在能力上是真的可以的——在相同 Shore 或相同層厚規格下,一台好的桌機做出來的件,外觀上可以非常接近工業級。差別出在重複性上。工業機在數月跨度內維持雷射或投影機強度的波動更緊、用機械控制重塗(而不是靠重力)、成型體積更大,並開放一整套經過驗證的工程級樹脂——桌上生態系鮮少對應得到。
| 項目 | 桌上 MSLA | 工業 SLA / DLP / DLS / PolyJet |
|---|---|---|
| 數月層間一致性 | 隨 LCD / UV 老化漂移 | 以校正與 QA 維持 |
| 成型體積 | ≤ 約 200 × 130 × 200 mm | 工業 SLA 可達 400 × 400 × 500 mm |
| 材料選單 | 主要是標準 + 強韌 + 部分柔性 | 全選單含高溫、可燒失、陶瓷、工程級 |
| 支撐演算法 | 泛用 slicer、手動微調 | 供應商依樹脂與幾何調校 |
| 批次間重複性 | 概念驗證可接受 | 量產等級、有文件 |
| 單件綜合成本(小量) | 約 $5–15 | 約 $20–80 |
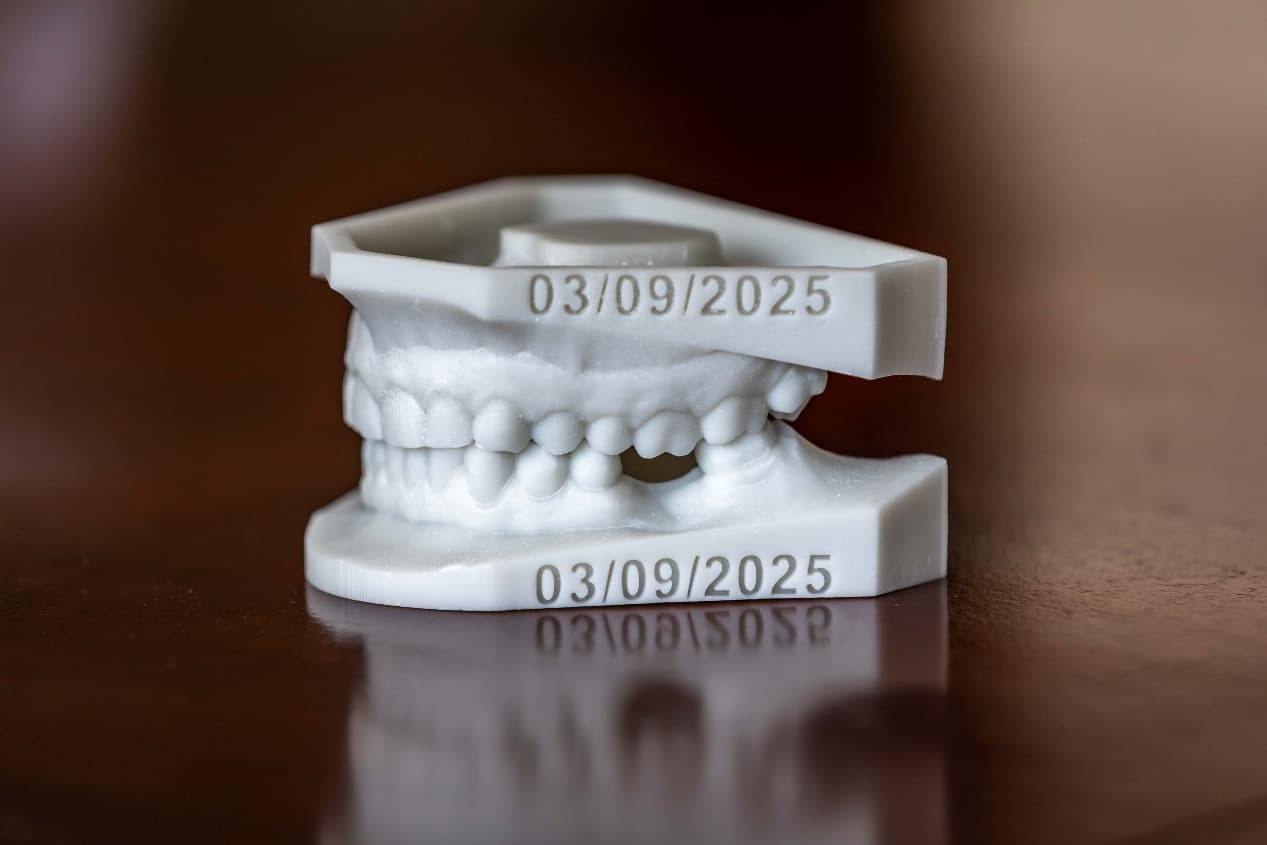
從打樣、後處理到驗收
樹脂件的 DFM 數值
樹脂能解析的特徵比其他任何聚合物積層製程都細,但仍有下限。下表是工業 SLA、DLP、DLS 的安全預設值;PolyJet 可再細約 30%,桌上 MSLA 應該退 30%。特徵標註要和預期後處理配對——一個 0.3 mm 的細節在出機時還在,做完 Standard 後處理就會掉一半。
| 特徵 | 工業 SLA / DLP / DLS | PolyJet | 說明 |
|---|---|---|---|
| 結構壁 | 0.5 mm | 0.3 mm | 更薄能印但後固化會翹 |
| 受支撐壁(肋 / 柱) | 0.3 mm | 0.2 mm | 長寬比 ≤ 10:1 |
| 浮字 | 寬 0.4 mm × 高 0.4 mm | 0.2 mm × 0.3 mm | 無襯線字型存活率較好 |
| 凹字 | 寬 0.4 mm × 深 0.4 mm | 0.25 mm × 0.3 mm | 深度必須大於層厚 |
| 孔徑 | 0.5 mm | 0.3 mm | 圓孔比槽孔更穩定 |
| 活動件間隙 | 0.2–0.4 mm | 0.15–0.3 mm | 因樹脂而異;以測試塊驗證 |
樹脂 3D 列印送廠前四點確認
- 功能需求
細節或透明度
- 材料與製程
SLA/DLP/DLS
- 設計重點
排液與支撐
- 驗收方式
最終尺寸
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 製程與樹脂家族一起選,對齊主導需求 | 只寫「樹脂」而沒指定家族與 HDT / Shore 目標 |
| 把行銷名稱(ABS-like)當方向,再驗證 | 假設 ABS-like 列印件在疲勞或衝擊等同射出 ABS |
| 尺寸標註要納入清洗、後固化、後處理 | 剛清洗完就量尺寸 |
| 依「必須解析什麼」來選層厚 | 每件都預設用最小層厚 |
| 多材料是真需求時用 PolyJet | 單材料量產件選 PolyJet |
| 面客戶或尺寸關鍵工作優先工業級 | 跨月份的重複性工作交給桌上型 |
- 圖面已寫樹脂家族、Shore / HDT 目標,以及主要使用環境
- 製程(SLA / DLP / DLS / PolyJet)依主導需求選,不是依現有設備
- 層厚依「必須乾淨解析的最小特徵」決定
- 所有封閉中空體積至少兩個 ≥ 3 mm 排液孔
- 低於 30° 的懸空已加支撐;支撐痕面不落在外觀或配合面
常見問題、延伸閱讀與參考來源
談「樹脂 3D 列印」時,最先要確認什麼?
先確認細節或透明度、耐熱與韌性、使用壽命。這些條件會直接影響SLA/DLP/DLS、排液與支撐、清洗及後固化,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把SLA/DLP/DLS、排液與支撐、清洗及後固化固定下來,再用同一套方法確認最終尺寸、外觀面、材料老化;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 SLA 3D 列印設計:壁厚、支撐與排液指南、PolyJet 剛柔共構原型:材料、CAD 與設計指南。