PolyJet 剛柔共構原型:材料、CAD 與設計指南
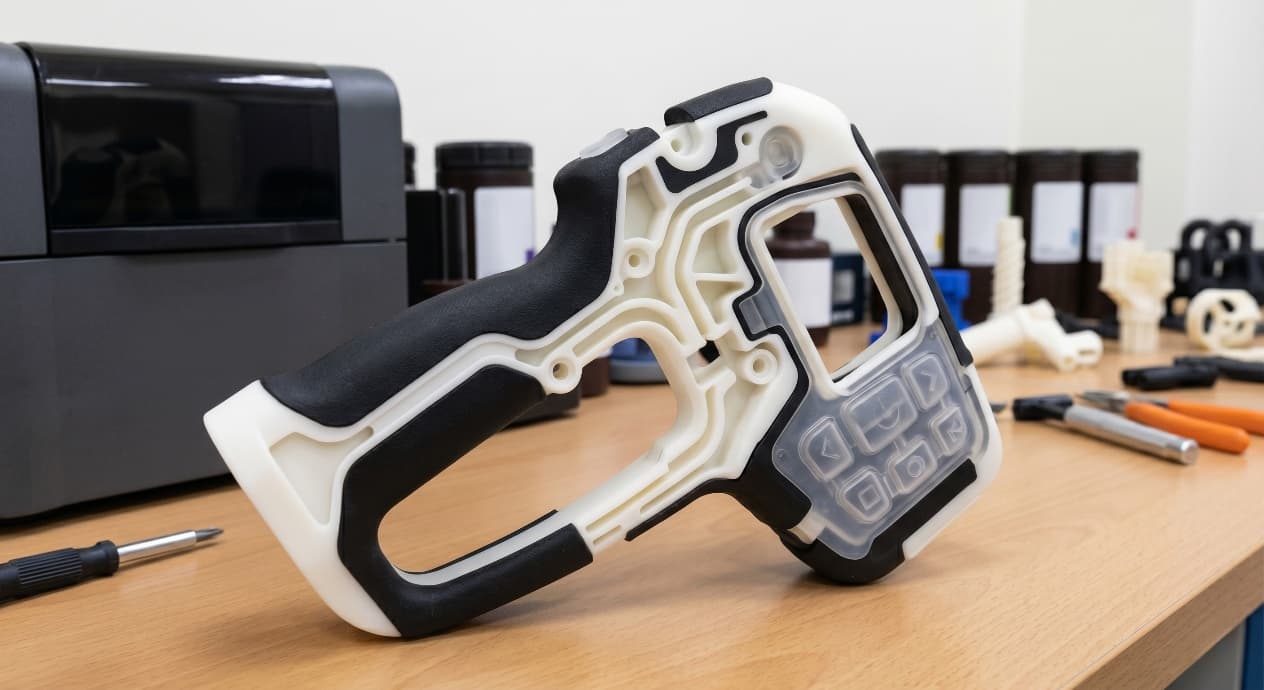
包膠握把或按鍵在 CAD 裡只有兩個實體,拿到手上卻牽涉硬度、交界形狀、表面紋理與使用者感受。PolyJet 的價值,是能在開雙料模之前快速比較多種剛柔組合;但它不能替你證明量產材料的黏合與老化壽命。這篇說清楚 PolyJet 能回答什麼、CAD 要怎麼拆,以及哪些測試仍要留給量產材料。
- 先確認外觀或操作手感、透明與顏色、軟硬交界,再決定多材料 CAD 拆件、材料硬度組合、支撐面配置。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認視覺審查、操作測試、量產材料另驗證,結果穩定後再放量。
先把需求與製程選對
為什麼是 PolyJet——而不是 SLA 或 SLS
多材料列印不是 PolyJet 獨有,但 PolyJet 是主流積層製程裡,唯一能在同一次建置裡直接並排印出硬區與軟區、不需黏合或二次工序 的製程。SLA 能印柔性樹脂,但剛區與軟區得分別列印再黏合;SLS 與 MJF 能印 TPU 或尼龍,但單一列印批次只能一種材料;Carbon DLS 能在不同零件間切換有限材料,但不能在同一件裡原生混合。
PolyJet 包膠式原型的材料調色盤
Stratasys 的 PolyJet 生態系分成剛性家族(Vero)、digital 彈性體家族(Agilus 與較舊的 Tango)、以及可混到任一邊的透明選項。「digital material」概念是讓調色盤看起來比瓶身數量多得多的關鍵:機器能在體素層級混兩種基底樹脂,按需求生出中間 Shore 值——這就是同一件可以同時保有 40A、60A、80A 區域、卻不需要裝載三種獨立彈性體瓶的原理。
| 材料家族 | 角色 | Shore / 性質範圍 | 典型用途 |
|---|---|---|---|
| VeroWhite / VeroBlack / VeroClear | 剛性基材 | 約 83–85D、拉伸 50–65 MPa | 外殼、結構核心 |
| VeroClear(透明剛性) | 光學剛性 | 約 83D、透光率約 80% | 導光柱、透明外殼 |
| Agilus30(30 Shore A) | 軟彈性體 | 30A、伸長率約 220% | 軟觸握把、緩衝區 |
| Agilus + Vero digital 混色 | 中間硬度 | 依需求 35A–90A | 可調整握把、按鍵、密封 |
| Tango / TangoPlus(舊機型) | 軟彈性體(較舊平台) | 26–60 Shore A | 舊平台相容、更軟手感 |
PolyJet 剛柔共構:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
外觀或操作手感、透明與顏色、軟硬交界
- 2材料與製程
多材料 CAD 拆件、材料硬度組合、支撐面配置
- 3驗收
視覺審查、操作測試、量產材料另驗證
PolyJet 剛柔共構的關鍵設計規則
讓印出來 = 你想印的 CAD 設定
多材料能否成功從檔案就開始,不是到機台才開始。最常見的生產失敗——「該是 Shore 40A 的軟區,印出來不是全硬、就是邊界錯」——根源幾乎都在 CAD 的實體定義模糊。
| CAD 元素 | 要求 | 跳過會怎麼壞 |
|---|---|---|
| 剛性基材 | 命名實體、體積明確 | 未指派區預設為剛性——握把會印硬 |
| 軟區 | 獨立命名實體、任何位置都要有非零厚度 | 零厚度區會印成剛性或直接消失 |
| 過渡介面 | 剛柔實體間共面接觸 | 有縫 → 分層;重疊 → slicer 判讀錯亂 |
| 顏色 / 硬度漸層 | 由多個各自單一目標值的實體組成 | 平滑漸層會變成可見帶狀 |
| 透明裝飾 / 導光柱 | 獨立 VeroClear 實體、邊界明確 | 半透明區變不透明或被鄰材拉走 |
轉換邊線就是設計
剛柔之間的邊界是使用者碰到、看到、拿來評價的那個特徵。量產包膠設計反覆出現四種轉換幾何;PolyJet 原型該測的是「對應最終設計意圖」的那一種,不是 CAD 最好畫的那一種。
從打樣、後處理到驗收
PolyJet 剛柔共構送廠前四點確認
- 功能需求
外觀或操作手感
- 材料與製程
多材料 CAD 拆件
- 設計重點
材料硬度組合
- 驗收方式
視覺審查
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| PolyJet 用在決定硬度、位置、轉換幾何 | PolyJet 用來驗證長期介面黏合 |
| 每個區都建成獨立命名實體 | 軟區用分色或備註表達 |
| 明確指定轉換類型(銳利 / 圓角 / 嵌墊 / 保護唇) | 把轉換交給 slicer 或現場解讀 |
| 有爭議時印直接 A/B 對比 | 只印一版然後期望審查自己選出來 |
| 以真實使用者接觸尺度列印並上手審查 | 多材料設計只在螢幕上審 |
- 這件原型要回答的問題已明確寫出(硬度、位置、轉換幾何、視覺分界)
- 每個剛區、軟區、裝飾(透明 / 高溫)都建成獨立命名實體
- 軟材料出現的任何位置都沒有零厚度
- 軟區壁厚最小 0.6 mm;過渡圓角最小 0.5 mm
- 被包覆的軟腔有至少 1.0 mm 的排膠路徑
常見問題、延伸閱讀與參考來源
談「PolyJet 剛柔共構」時,最先要確認什麼?
先確認外觀或操作手感、透明與顏色、軟硬交界。這些條件會直接影響多材料 CAD 拆件、材料硬度組合、支撐面配置,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把多材料 CAD 拆件、材料硬度組合、支撐面配置固定下來,再用同一套方法確認視覺審查、操作測試、量產材料另驗證;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 樹脂 3D 列印怎麼選?SLA、DLP 與材料指南、阻燃 3D 列印怎麼選?UL 94、材料與送測重點。