SLA 3D 列印設計:壁厚、支撐與排液指南
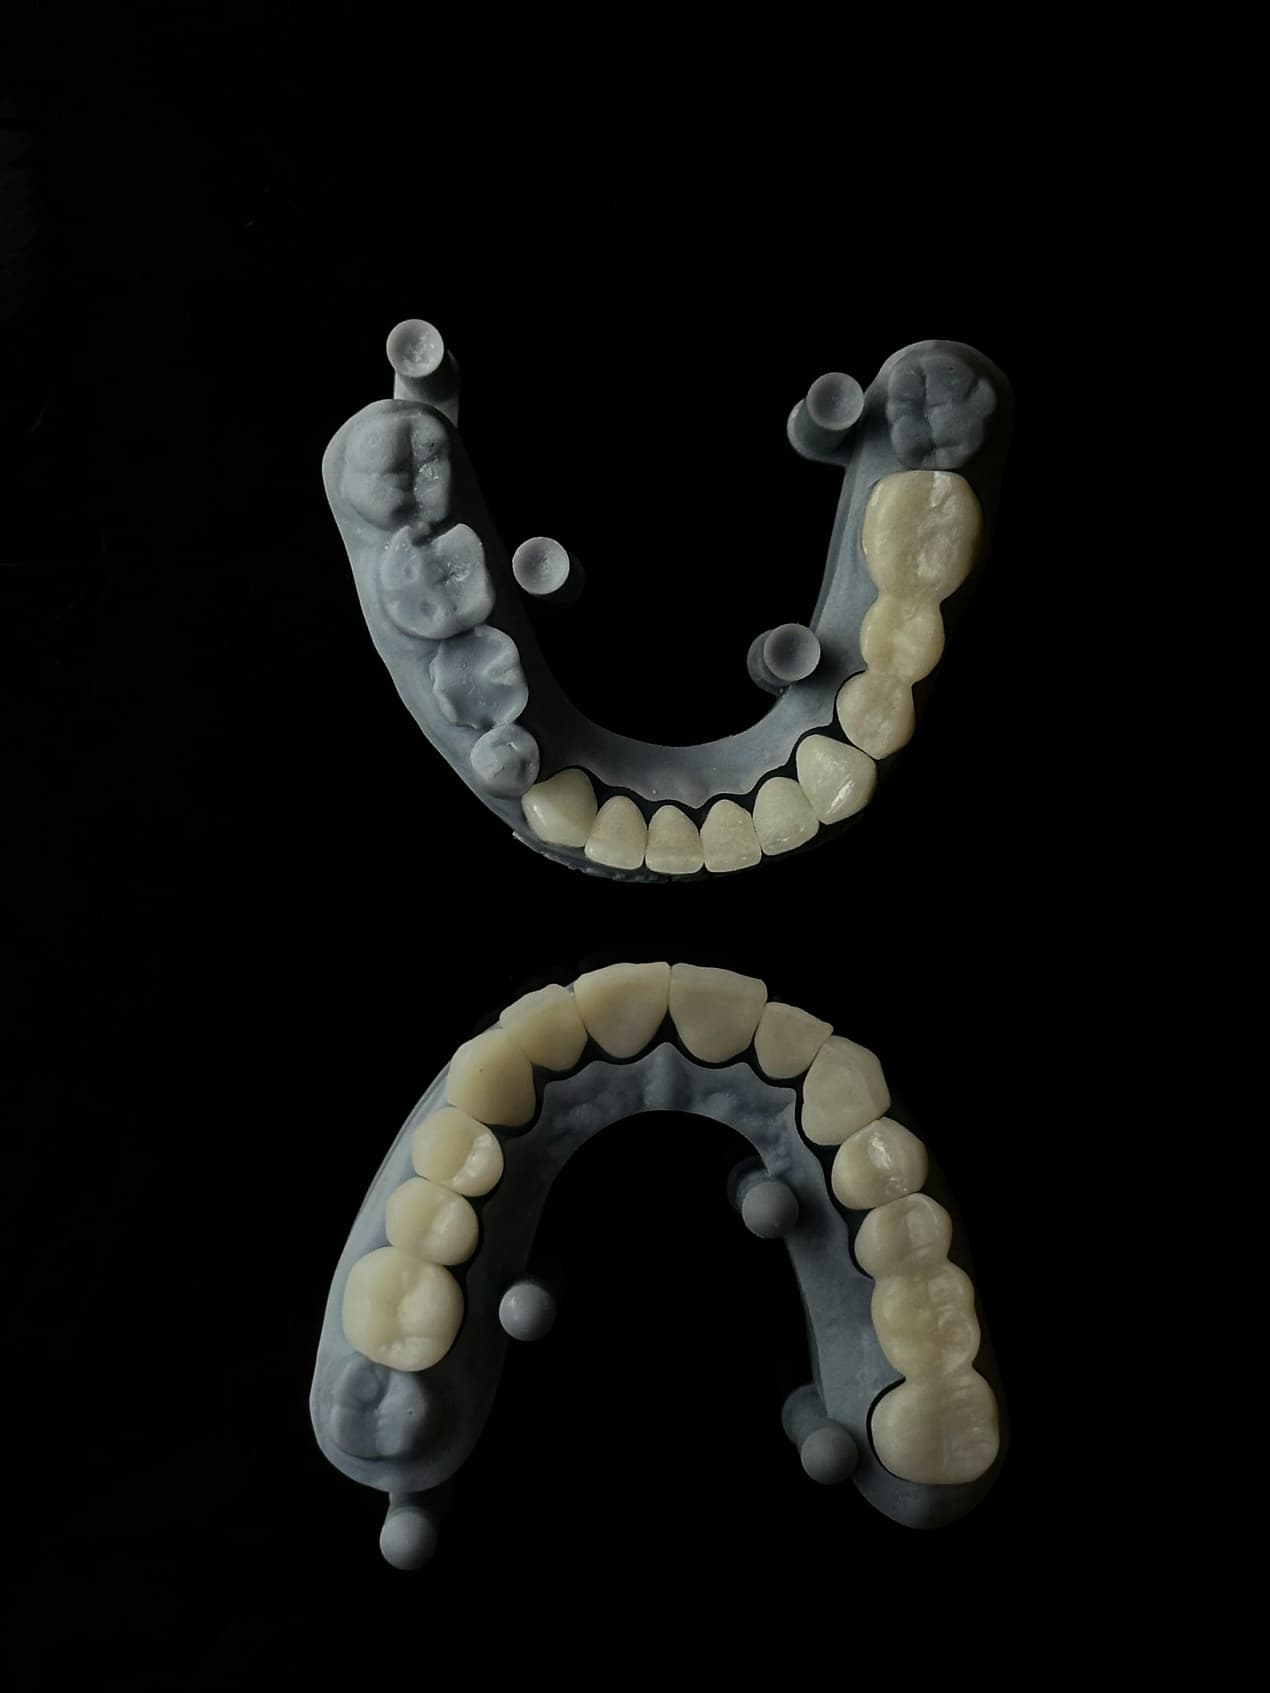
SLA 最常見的問題不是解析度不夠,而是支撐痕放錯面、空心件排不出樹脂,或後固化後尺寸才改變。漂亮的切片預覽看不出這些下游風險。這篇從壁厚、方向、支撐、排液與材料選擇整理一套送印前檢查方法。
- 先確認細節或透明度、耐熱與韌性、使用壽命,再決定SLA/DLP/DLS、排液與支撐、清洗及後固化。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認最終尺寸、外觀面、材料老化,結果穩定後再放量。
先把需求與製程選對
為何 SLA 設計與 FDM 設計不同
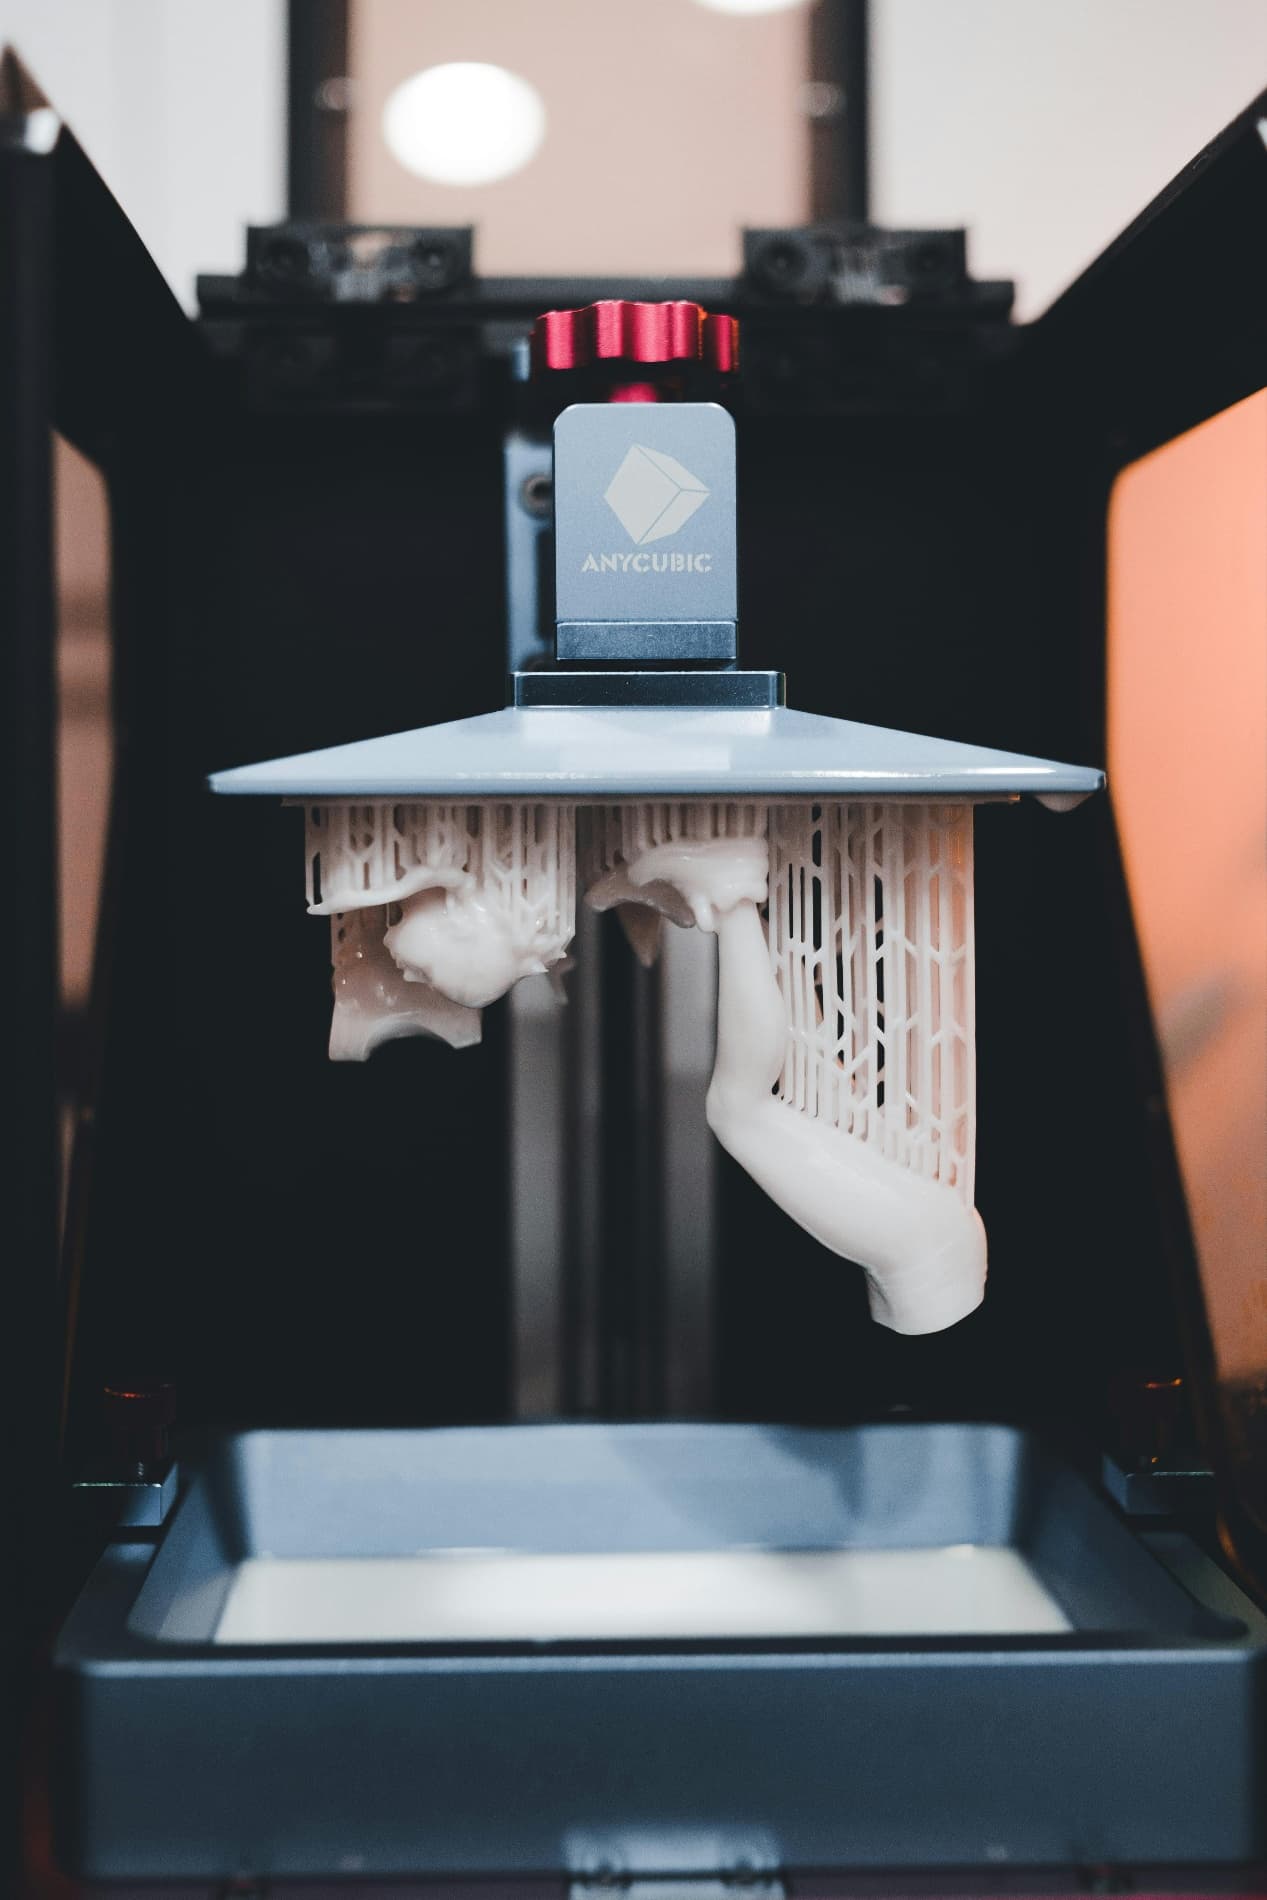
FDM 是擠出製程:重力、跨距與 Z 接縫是主要限制。SLA 是剝離製程:每一層都要從離型膜或料槽底部被拉起,剝離力大小與該切層暴露的截面積成正比。與底板平行的寬大平面截面,受到最高剝離力;側立擺向的零件幾乎不受影響。
其推論是:SLA 設計無法與擺向分開決定。你無法在不知道零件如何擺放於料槽前就把特徵規格定下來,因為擺向會改變哪些面會留下支撐疤、哪些孔穴會困液、哪一軸承擔最大尺寸誤差。把擺向視為設計輸入,而不是切片時才補上的步驟。
SLA 專屬 DFM 限制
下列數值適用於使用 50 至 100 微米雷射光點或像素、列印一般工程樹脂的桌上型 / 工作台 SLA 系統,屬於保守預設值。韌性、彈性、高耐熱樹脂通常需要再增加 20% 至 40% 壁厚;陶瓷填充與失蠟鑄造樹脂需要較高的支撐密度。關鍵設計動作: 先鎖定擺向,再以擺向(而非 CAD 軸向)逐一檢查每一片壁、每一個孔、每一處懸空。
| 特徵 | 最小值 | 建議值 | 低於最小值的失敗原因 |
|---|---|---|---|
| 無支撐壁 | 0.5 mm | 0.8 至 1.2 mm | 剝離力會把壁從支撐上撕下 |
| 有支撐壁 | 0.4 mm | 0.6 mm | 重塗時抖動,列印出波紋 |
| 貫穿孔直徑 | 0.5 mm(垂直) | 1.0 mm | 未固化樹脂塞住孔,後固化時封死 |
| 浮凸文字高度 | 0.4 mm | 0.6 mm | 可列印但後固化膨脹後失去清晰度 |
| 凹刻文字深度 | 0.4 mm | 0.6 mm | 樹脂積在凹槽,後固化時被填平 |
| 無支撐懸空 | 距垂直 30 度 | 45 度 | 下一層尚未鎖定前就因自重下垂 |
SLA 3D 列印設計:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
細節或透明度、耐熱與韌性、使用壽命
- 2材料與製程
SLA/DLP/DLS、排液與支撐、清洗及後固化
- 3驗收
最終尺寸、外觀面、材料老化
SLA 3D 列印設計的關鍵設計規則
空心件的排液策略
把零件挖空以節省樹脂是常見做法,但密閉空心是陷阱。封閉殼體內的未固化樹脂並不會失去光反應性;後固化時 UV 穿過薄壁仍會讓困住的樹脂池部分固化,由此引發的收縮會使殼體變形或開裂。每個空心都需要至少一個排液孔,最好兩個——擺向最低點開入口、最高點開出氣孔。
| 空心體積 | 單一排液孔 | 入口+出氣雙孔 | 備註 |
|---|---|---|---|
| < 5 cm3 | 3 mm | 可選 | 可離心或搖晃排出 |
| 5 至 30 cm3 | 4 mm | 建議 3 mm + 3 mm | 以 IPA 由入口沖洗 |
| 30 至 100 cm3 | 5 mm | 必須 4 mm + 4 mm | 建議使用負壓 |
| > 100 cm3 | 6 mm | 必須 5 mm + 5 mm | 考慮分件後再黏接 |
因應後固化尺寸變化的設計
從 SLA 平台取下的「綠件」固化率約 80% 至 95%,剩餘固化發生於 40 至 60 度的 UV 後固化箱中,零件會在此步驟收縮。一般收縮量 XY 約 0.3%、Z 約 0.6%,但具方向異向性:層界面最多的長軸收縮較多。對 100 mm 長的零件,必須預留 0.3 至 0.6 mm 的尺寸變化,靠補償或公差吸收。
孔向內縮、凸台向外縮、槽寬向中線縮。若零件有壓配金屬銷孔,請按列印擺向把孔徑放大 0.4%;若是外凸配合台,則縮小 0.4%。質量效應同樣重要:同一零件上 20 mm 厚的塊體比 5 mm 厚的肋條在後固化中保溫更久,收縮也更大。
從打樣、後處理到驗收
SLA 3D 列印設計送廠前四點確認
- 功能需求
細節或透明度
- 材料與製程
SLA/DLP/DLS
- 設計重點
排液與支撐
- 驗收方式
最終尺寸
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 在鎖定尺寸前決定擺向 | 把 CAD 直接丟給切片器讓它自行決定擺向 |
| 每個空心至少開一個 3 mm 排液孔 | 為了外觀好看而把空心封死 |
| 在列印方向上把孔放大 0.3% 至 0.6% | 用 CAD 名目尺寸列印壓配孔,期待後固化剛好 |
| 把支撐疤刻意藏在指定的 B 面 | 把最重要的外觀面朝下貼平台列印 |
| 在定壁厚之前先選樹脂家族 | 用標準樹脂設計,事後再換成韌性或彈性樹脂 |
| 薄壁與垂直方向夾 15 至 30 度 | 薄壁完全平貼於平台列印 |
- 切片前已鎖定擺向並標出 B 面
- 所有無支撐壁在列印方向上達 0.5 mm 以上
- 每個空心都依體積開有 3 至 6 mm 排液孔
- 懸空角大於垂直 30 度或已加支撐
- 孔徑已依列印軸向補償後固化收縮
常見問題、延伸閱讀與參考來源
談「SLA 3D 列印設計」時,最先要確認什麼?
先確認細節或透明度、耐熱與韌性、使用壽命。這些條件會直接影響SLA/DLP/DLS、排液與支撐、清洗及後固化,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把SLA/DLP/DLS、排液與支撐、清洗及後固化固定下來,再用同一套方法確認最終尺寸、外觀面、材料老化;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 樹脂 3D 列印怎麼選?SLA、DLP 與材料指南、MJF 3D 列印設計:材料、壁厚與量產指南。