塑膠原型怎麼做?5 種打樣製程比較
原型做得越像量產品,不代表越有價值。要確認外形,用便宜快速的模型就夠;要測卡扣壽命、耐熱或射出縮痕,可能需要完全不同的製程。真正浪費預算的,往往不是原型太貴,而是花錢做了一個回答不了當前問題的樣品。這篇用開發階段與驗證問題,帶你選 FDM、SLA、SLS、CNC 或橋接模具。
- 先確認這一輪要回答的問題、需要的材料相似度、交期與數量,再決定FDM/SLA/SLS、CNC 或橋接模、只做必要細節。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認裝配結果、測試結論、下一版變更,結果穩定後再放量。
先把需求與製程選對
原型到底是為了回答什麼問題
把每一件原型都當成同一件事看,是上游最常見的失敗。外觀模型、配合驗證外殼、熱管理樣件、量產意圖樣件——日常對話都叫「原型」,但它們回答的問題與成本差得很遠。
| 原型類型 | 主要回答的問題 | 它不回答什麼 | 典型投入 |
|---|---|---|---|
| 概念 / 外觀模型 | 外形對使用者的視覺對不對? | 材料行為、長期耐久 | US$50–300,1–3 天 |
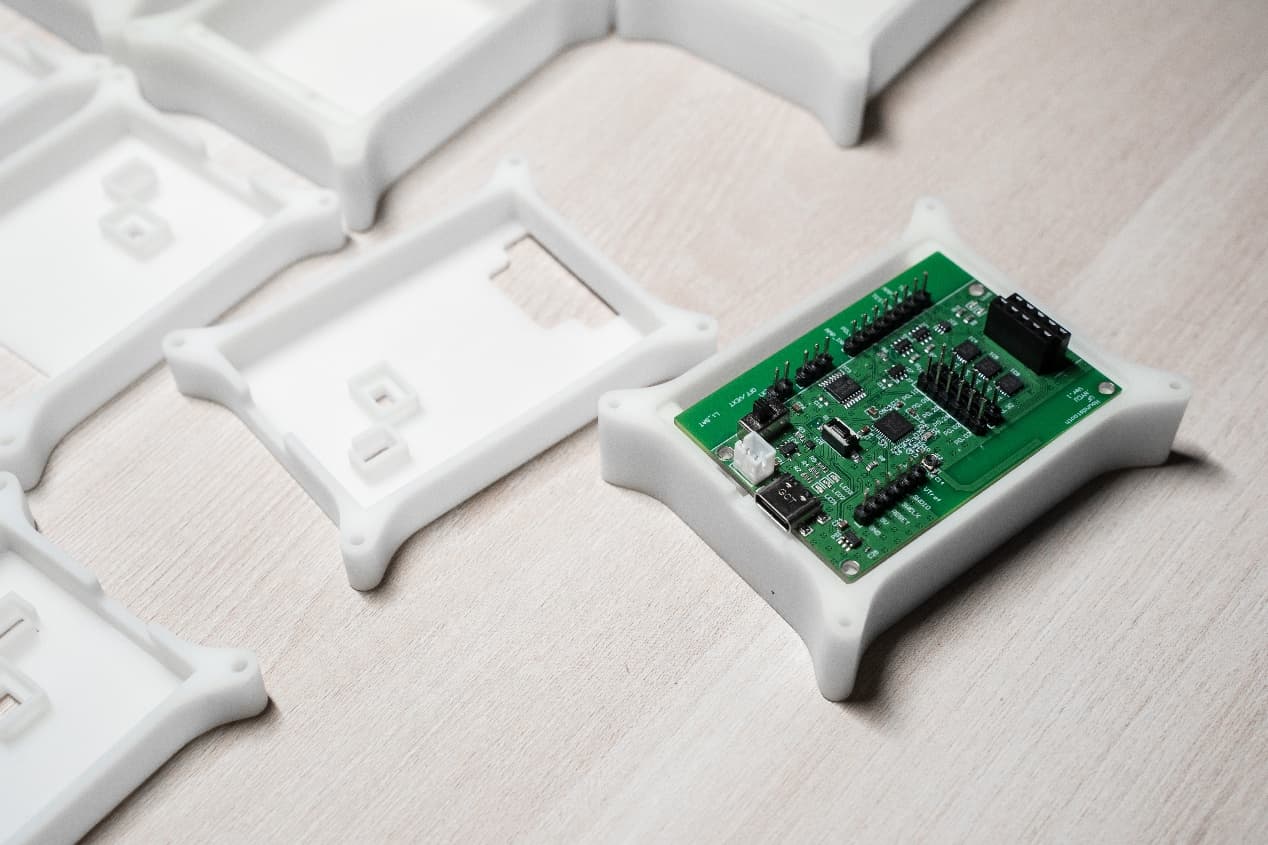
| 配合 / 組裝原型 | 能不能組、能不能對位、會不會干涉? | 外觀品質、場測耐久 | US$200–1,500,3–10 天 |
| 功能原型 | 行為是否夠接近目標設計? | 量產特有問題(澆口、熔接、縮凹) | US$500–5,000,1–3 週 |
| 外觀 / 視覺模型 | 能不能贏一輪審查? | 機械疲勞、熱行為 | US$500–3,000,1–3 週 |
| 橋樑-量產樣件 | 射出件的行為是否符合設計? | 長期場測問題 | US$8,000–40,000 + 每件 US$5–40,3–6 週 |
五條原型路線的一眼對照
把選單攤開看,每條路線真正買的是:速度、材料真實度、量、或量產真實性。下表彙整主要路線,附上設計團隊做計畫時會用到的數字。
塑膠原型:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
這一輪要回答的問題、需要的材料相似度、交期與數量
- 2材料與製程
FDM/SLA/SLS、CNC 或橋接模、只做必要細節
- 3驗收
裝配結果、測試結論、下一版變更
塑膠原型的關鍵設計規則
CNC 加工——當你需要真正的量產熱塑
CNC 會變成正確答案,通常是問題從「外形對不對」轉向「真正的材料與真正的特徵公差,行為是不是真的符合預期」。機加工的聚碳酸酯、ABS 或玻纖尼龍,讓設計師拿到了他們之前用光固化近似的真熱塑;機加工還帶來更緊的公差(典型特徵 ±0.025 mm),會暴露出積層吸收掉的配合問題。
| 特徵 | 列印容易 | 機加工會暴露 | 設計反應 |
|---|---|---|---|
| 內部倒扣 | 支撐自動處理 | 需 4/5 軸,或重新設計 | 把倒扣移到分模線或拆零件 |
| 極小圓角(< 0.5 mm) | 照畫印出 | 要用 ≤ 1 mm 刀具,慢而脆 | 功能允許時圓角放到 ≥ 1.0 mm |
| 深窄袋 | 無限制 | 實務上刀具長徑比 ≤ 5:1 | 把袋加寬或拆成兩個 |
| 薄壁(< 1.0 mm) | 樹脂 / SLS 可印 | 震刀、工件離刀 | 加厚到 ≥ 1.0 mm 或加肋支撐 |
| 肋 / 柱根部尖角 | 列印不在意 | 易應力集中、不易銑乾淨 | 根部加 0.5 mm 圓角 |
橋樑模——當問題是「射出件的行為」
塑膠專案到某個階段,未解的問題會從「形狀 / 材料」變成「製程特有」:澆口位置、熔接線、縮凹、拔模、同一件連射 50 次才會顯現的外觀一致性。積層替代件答不了這些問題。
從打樣、後處理到驗收
塑膠原型送廠前四點確認
- 功能需求
這一輪要回答的問題
- 材料與製程
FDM/SLA/SLS
- 設計重點
CNC 或橋接模
- 驗收方式
裝配結果
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 依當下活躍風險選原型方法 | 依習慣、面子、或「真材料比較好看」挑 |
| 讓擬真度隨決策嚴重性上升 | 外形還沒定就跳高擬真 |
| 編列 3–5 階段的原型預算 | 編列一次性、要回答所有事的大原型 |
| 製程效應主導殘餘風險時啟動橋樑模 | 跳過橋樑,期待 CNC 能代替看出射出問題 |
| CNC 要用真正的量產樹脂 | 有什麼樹脂就用什麼、還叫它「真材料」 |
- 這一輪原型要處理的活躍風險已明確寫出(外形 / 配合 / 材料 / 製程)
- 選的方法對應到那個風險,不是依設備現況或習慣
- 擬真度與決策嚴重性成比例——不高、不低
- 驗收標準在建置前就定義,不是件到了再談
- PO 上的材料對應要取得的證據(樹脂近似 vs 真熱塑 vs 射出級)
常見問題、延伸閱讀與參考來源
談「塑膠原型」時,最先要確認什麼?
先確認這一輪要回答的問題、需要的材料相似度、交期與數量。這些條件會直接影響FDM/SLA/SLS、CNC 或橋接模、只做必要細節,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把FDM/SLA/SLS、CNC 或橋接模、只做必要細節固定下來,再用同一套方法確認裝配結果、測試結論、下一版變更;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 3D 列印成本怎麼算?材料、工時與後處理拆解、PolyJet 原型設計:材料、色彩與 DFM 指南。