
STL 檔怎麼輸出?3D 列印 CAD 設定與檢查指南
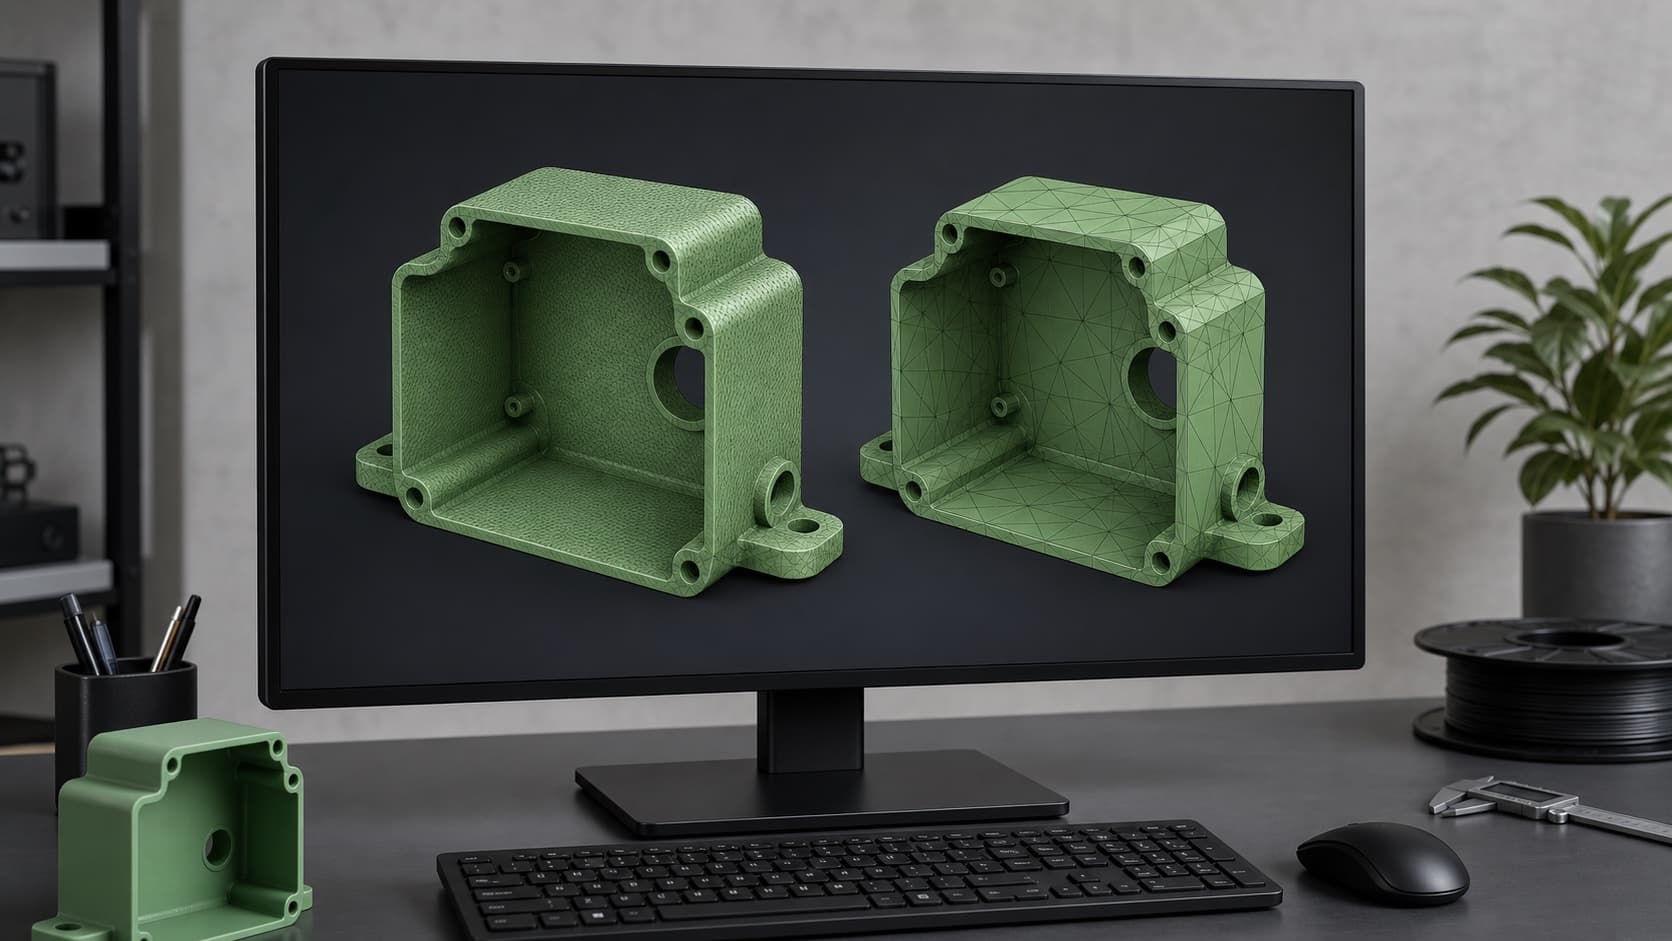
STL 檔能成功開啟,不代表曲面夠平順、單位正確或網格沒有破洞。匯出得太粗,圓弧會出現稜面;匯出得太細,檔案變大卻不會讓機台印得更準。這篇用弦高、角度公差、單位與封閉性四個檢查點,整理從 CAD 到送印檔案的可靠流程。
- 先確認目標製程解析度、模型單位、曲面品質,再決定弦高與角度、封閉實體、避免過度網格化。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認切片預覽、尺寸核對、檔案完整性,結果穩定後再放量。
先把需求與製程選對
STL 與新一代格式的比較
STL 到 2025 年已經 37 歲,它只儲存三角面的頂點與法向,不帶單位、顏色、材料、晶格、組件資訊。3MF 與 AMF 補上這些空缺;STEP 與 OBJ 則解決的是完全不同的問題。
| 格式 | 幾何類型 | 包含資訊 | 最適用途 | 限制 |
|---|---|---|---|---|
| STL | 三角網格 | 頂點、法向 | 通用切層輸入 | 無單位、顏色、中繼資料 |
| 3MF | 三角網格 + XML | 單位、顏色、材料、支撐、列印參數 | 現代 FDM/SLA/MJF 且切層支援 | 需新版工具鏈 |
| STEP | B-rep 實體 | 精確曲面、組件、公差 | 設計交付、反向轉換 | 切層軟體無法直接讀 |
| OBJ | 多邊形網格 | 頂點、法向、貼圖、材質 | 全彩視覺化、彩色 MJF | 檔案偏大、多數切層非原生支援 |
弦高公差、面數與檔案大小
弦高公差(又稱弦高或偏差)是指三角面與真實 CAD 曲面之間的最大距離。把公差減半,曲面上的面數大約會變成四倍。
STL 檔輸出:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
目標製程解析度、模型單位、曲面品質
- 2材料與製程
弦高與角度、封閉實體、避免過度網格化
- 3驗收
切片預覽、尺寸核對、檔案完整性
STL 檔輸出的關鍵設計規則
常見 STL 錯誤與對應失效
切層軟體把 STL 當成封閉體積來讀。任何破壞封閉性的瑕疵,都會讓切層軟體亂猜、直接拒收、或默默印出空洞區域。
| 錯誤 | 內容 | 下游後果 | 常見 CAD 成因 |
|---|---|---|---|
| 非流形邊 | 同一條邊被 2 個以上面共用 | 切層拒收或印出亂碼 | 零厚度曲面、實體重疊 |
| 法向翻轉 | 三角面朝向內側 | 切層內外翻轉 | 鏡射後未修、布林失敗 |
| 網格破洞 | 缺少三角面 | 切層用亂面補 | 銳角倒角處細分失敗 |
| 自相交 | 三角面互相穿過 | 出現雙壁或體積錯誤 | 多個實體未合併 |
單位是最不起眼、也最可能釀成災難的陷阱。STL 不帶單位標記:25.4 這個數字可能代表 25.4 mm、25.4 inch,也可能 25.4 m。
從打樣、後處理到驗收
STL 檔輸出送廠前四點確認
- 功能需求
目標製程解析度
- 材料與製程
弦高與角度
- 設計重點
封閉實體
- 驗收方式
切片預覽
送廠前檢查:建議做法與常見誤區
| 常見誤區 | 可能後果 | 改善方式 |
|---|---|---|
| 用二進位 STL | 用 ASCII STL 出貨 | 二進位小 5–8 倍、讀取更快 |
| 文件單位設為 mm | 讓切層去猜 | STL 沒有單位標記 |
| 匯出前跑封閉性檢查 | 只用視覺判斷 | 0.05 mm 以下缺口螢幕看不出來 |
| 弦高隨最小特徵調整 | 全部零件一個公差 | 微特徵需要微米級網格 |
- 文件單位設為 mm 並在標題欄確認
- 刪除所有輔助曲面、草圖與零厚度實體
- 在 CAD 內通過封閉性 / 非流形檢查
- 弦高對齊最小特徵,角度 5 度或更細
- 以法向著色檢查鏡射與布林結果
常見問題、延伸閱讀與參考來源
談「STL 檔輸出」時,最先要確認什麼?
先確認目標製程解析度、模型單位、曲面品質。這些條件會直接影響弦高與角度、封閉實體、避免過度網格化,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把弦高與角度、封閉實體、避免過度網格化固定下來,再用同一套方法確認切片預覽、尺寸核對、檔案完整性;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 阻燃 3D 列印怎麼選?UL 94、材料與送測重點、SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較。


