3D 列印公差怎麼抓?FDM、SLA、SLS、MJF 比較

圖面上的 ±0.1 mm 看起來很清楚,真正送印後卻可能因製程、方向、零件尺寸與後處理得到完全不同的結果。3D 列印公差不能只抄一個表格數字,而要先分清楚哪些尺寸真的影響裝配、哪些可以放寬。這篇帶你用功能尺寸、首件量測與供應商 DFM,把公差標在值得花錢的地方。
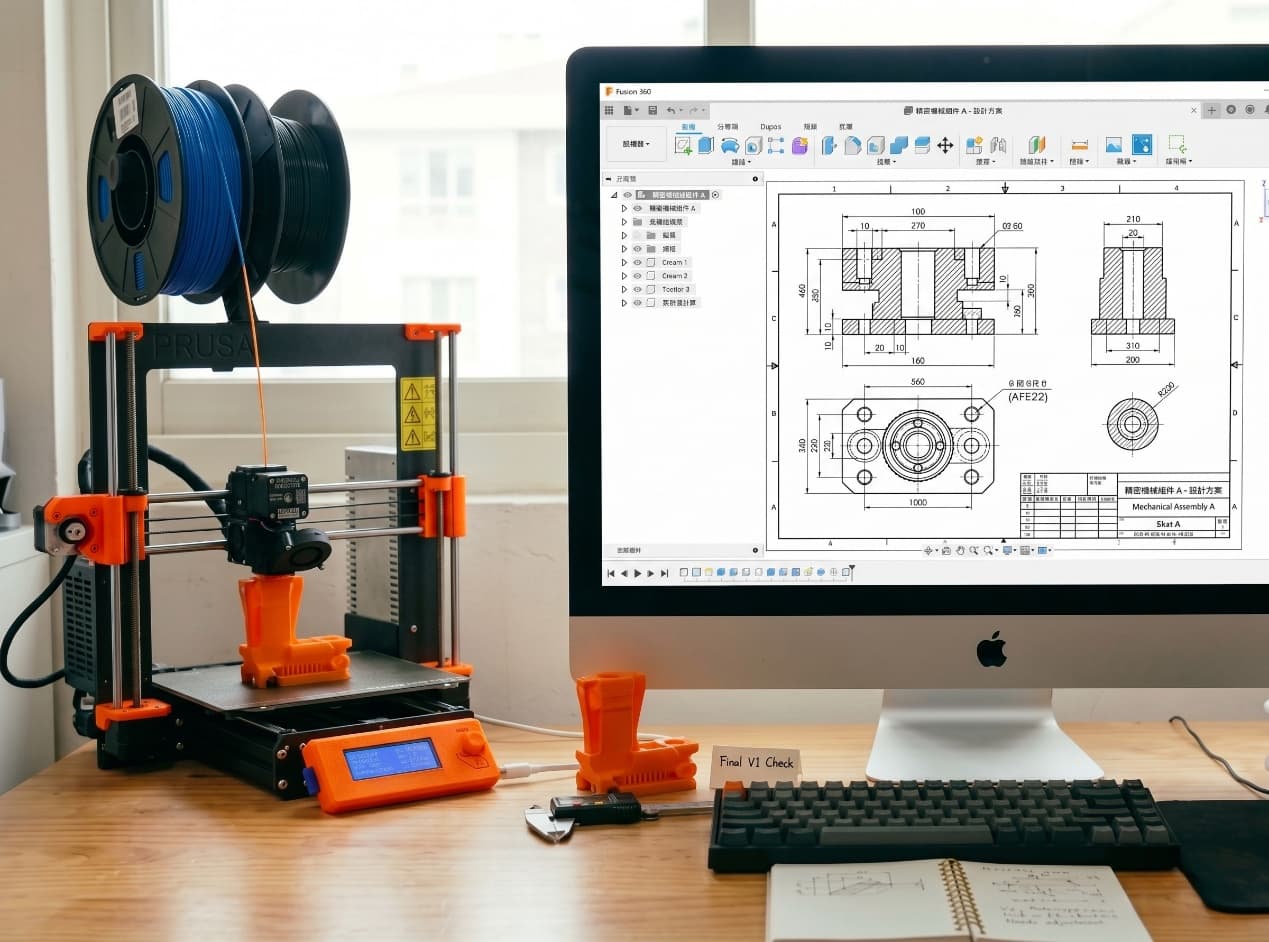
- 先確認真正影響裝配的尺寸、可放寬尺寸、失效後果,再決定製程與擺放方向、後處理尺寸變化、必要時預留加工量。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認首件量測、量具與基準、批次能力,結果穩定後再放量。
先把需求與製程選對
3D 列印中的公差到底代表什麼
「3D 列印公差」常被當成一個可以套用到任何場景的統一數字。對於進入量產的設計團隊來說,這個框架是第一個該放下的。積層製造其實是一組製程的集合——光聚合物固化、聚合物粉末燒結、金屬雷射熔融、材料噴射——每一個都有自己的成層物理、熱歷史、收縮行為與後處理鏈。
目標從來不是在每個尺寸上追最緊的公差,而是在可接受成本下取得穩定功能。把所有尺寸都標 ±0.02 mm 的圖面其實什麼都沒說——在製程打不到的地方它會被忽略,在本來不需要的特徵上卻增加檢驗負擔。只收緊密封面、承軸孔與配合 datum、其餘刻意放寬的圖面,才是量產線真的能執行的圖面。
列印尺寸為什麼會漂移
3D 列印件的尺寸變異很少能歸到單一原因。每個製程家族都有自己主導的漂移來源,對錯誤的原因做補償,失效會看起來像隨機的——直到真正的原因被找出來。
| 製程家族 | 主導漂移來源 | 如何表現 |
|---|---|---|
| SLA / DLP / PolyJet | 固化收縮、清洗形變、後固化增長 | 清洗與後固化之間特徵尺寸改變;大平板翹曲 |
| SLS / MJF(聚合物粉床) | 熱堆積、冷卻收縮、床位梯度 | 同一特徵在床中央與邊緣尺寸不同 |
| FDM | 底板附著、腔溫、擠出寬度變異 | 前幾層尺寸被平台綁住;長跨距翹曲 |
| DMLS / SLM(金屬) | 建置中熱膨脹、應力釋放、熱處理 | 零件在建置、應力釋放與熱處理之間持續移動 |
| Binder Jet 金屬 | 燒結時的生坯收縮 | 整體收縮 15–25%——補償必須內建進 CAD |
3D 列印公差:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
真正影響裝配的尺寸、可放寬尺寸、失效後果
- 2材料與製程
製程與擺放方向、後處理尺寸變化、必要時預留加工量
- 3驗收
首件量測、量具與基準、批次能力
3D 列印公差的關鍵設計規則
擺放方向本身就是公差策略的一部分
擺放方向常被當作排產細節交給生產端。實務上它是公差決策。圓形特徵若以軸線垂直擺放,出機輪廓會與水平擺放完全不同——垂直圓是層層堆疊(階梯紋可見、徑向公差較緊),水平圓則是燒結或固化的弧線(面較平滑但懸空側會下垂)。
對設計團隊的具體後果是:任何對公差敏感的特徵,在報價定案前都要提出來做方向審查。若孔位、滑動面或密封面高度依賴擺放方向,這件事應該在設計對話裡就看到,而不是等首批驗不過才回頭檢討。
各製程常用的規劃公差
規劃公差通常以「首吋基礎值 + 名義長度百分比」表達。下表整合了主要積層製程最常被拿來做起始規劃的數字。把它當成規劃參考、不是規格值——具體零件在具體機台加具體後處理,可能明顯比參考緊或鬆。
| 製程 | XY(首吋 / 25 mm) | Z(首吋 / 25 mm) | 長度係數 | 方向性? |
|---|---|---|---|---|
| SLA / DLP | ±0.05 mm(±0.002 in) | ±0.127 mm(±0.005 in) | +名義長度 0.1% | 有——Z 較鬆 |
| PolyJet | ±0.127 mm(±0.005 in) | ±0.127 mm(±0.005 in) | +名義長度 0.1% | 輕微 |
| SLS(聚合物) | ±0.25 mm(±0.010 in) | ±0.25 mm(±0.010 in) | +名義長度 0.1% | 基本上等向 |
| MJF(聚合物) | ±0.30 mm(±0.012 in) | ±0.30 mm(±0.012 in) | +名義長度 0.1% | 基本上等向 |
| FDM | ±0.15 mm 到 ±0.50 mm | ±0.15 mm 到 ±0.50 mm | 依機台而定 | 有——前幾層較緊 |
| DMLS / SLM(金屬) | ±0.076 mm(±0.003 in) | ±0.152 mm(±0.006 in) | +名義長度 0.1% | 有——熱處理前 |
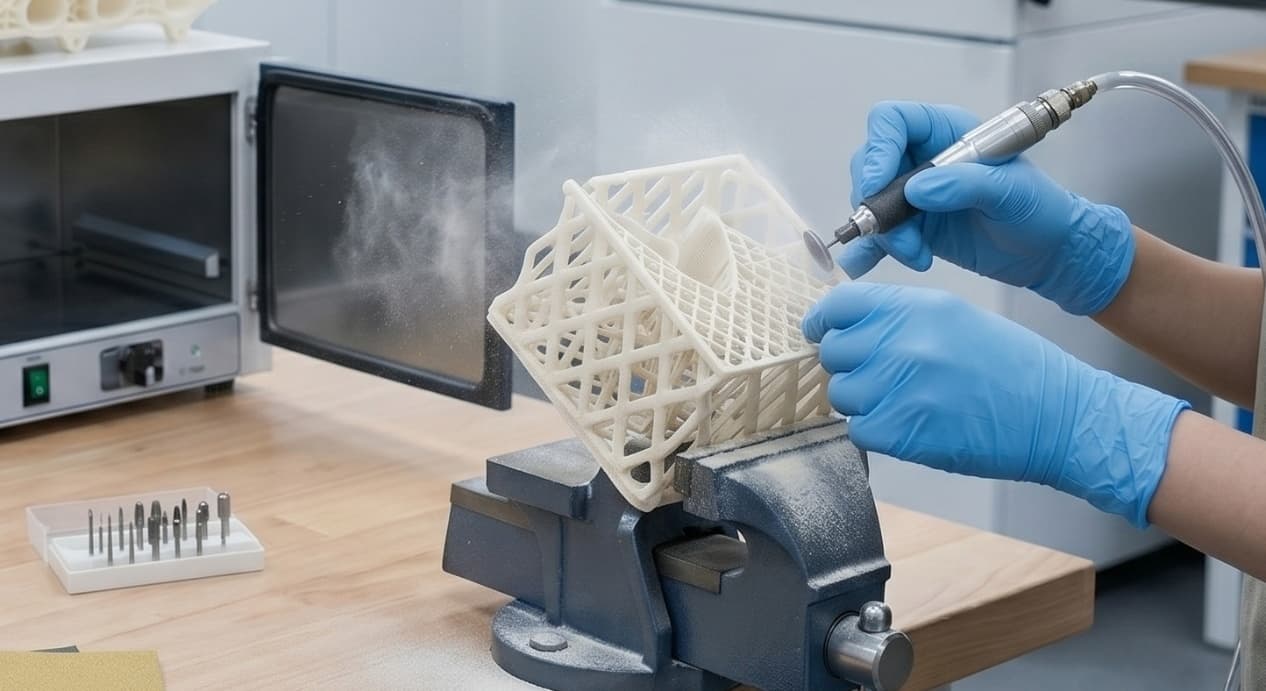
| 操作 | 尺寸效應 | 典型幅度 | 設計對應 |
|---|---|---|---|
| 噴砂 | 暴露面均勻去除材料 | 每面 0.05–0.10 mm | 關鍵外壁補 0.05 mm |
| 蒸氣平滑(聚合物) | 溶劑回流在邊角與細特徵沉積材料 | 小特徵 +0.05–0.10 mm | 規範蒸氣時 nominal 扣 0.08 mm |
| 手工打磨 | 局部去除,方向性強 | 每面 0.05–0.30 mm | 打磨面預留機加工餘量 |
| CNC 後處理(金屬 / 剛性聚合物) | 可控去除至 datum | 餘量 0.3–1.0 mm | datum 面 nominal 以加大量印出 |
| 底漆 + 噴漆 | 整面塗層累加 | 每面 +0.05–0.15 mm(兩層) | 配合面扣除塗層厚度 |
| 熱處理(金屬) | 等向收縮 / 膨脹,依件而定 | 最多 ±0.3% of nominal | 釋放前用試樣驗證 |
從打樣、後處理到驗收
檢驗:把方法配到「你承擔得起錯多少」
檢驗成本隨精度陡升,最糟的預設是「為保險起見用最精準的那個」。正確的預設是把檢驗方法配到特徵失效的後果,再加一級餘裕:漂移只讓你多返工一小時的尺寸,卡尺就夠;漂移會引發召回的尺寸,要上 CMM 或 CT。
| 方法 | 典型解析度 | 相對成本 | 何時使用 |
|---|---|---|---|
| 卡尺、測微計、塞規 | ±0.02 mm | 1× | 一般尺寸確認、配合容許較寬鬆的特徵 |
| 光學 / 視覺量測 | ±0.01 mm | 2–4× | 平面特徵、2D 圖樣驗證 |
| 首件檢驗(FAI) | 依儀器而定 | 3–5× | 導入控制、批次驗證 |
| CMM(座標量測機) | ±0.003 mm | 5–10× | 組裝關鍵 datum、配合特徵 |
| 3D 掃描(結構光) | 100 mm 內 ±0.05 mm | 4–8× | 整件偏差圖、大型有機幾何 |
| 工業 CT | ±0.02 mm、含內部特徵 | 15–30× | 內部流道、隱藏孔隙、高後果件 |
3D 列印公差送廠前四點確認
- 功能需求
真正影響裝配的尺寸
- 材料與製程
製程與擺放方向
- 設計重點
後處理尺寸變化
- 驗收方式
首件量測
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 公差同時綁到功能、製程、方向與檢驗 | 整張圖都套同一組公差 |
| 註明檢驗在後處理前還是後做 | 假設剛出機尺寸等於最終尺寸 |
| 金屬關鍵面預留機加工餘量 | 期望 DMLS 無二次工序就打到 ±0.05 mm |
| 每批熱處理金屬都掛證人試片 | 沿用數月前的校正 |
| 方向敏感特徵報價前先標記給建置端 | 有密封面時還任由自動擺放 |
| 對系統有利時,把精度轉給本來就機加工的零件 | 強迫每個特徵都在列印階段做到規格 |
- 每個配合關鍵尺寸都有明確公差,不是從標題欄預設繼承
- 圖面已標出一、二、三級 datum
- 圖面已寫明製程與可接受替代製程
- 方向敏感特徵已標記給建置端
- 每個公差標註都註明檢驗狀態(出機 / 噴砂 / 蒸氣平滑 / 熱處理後)
常見問題、延伸閱讀與參考來源
談「3D 列印公差」時,最先要確認什麼?
先確認真正影響裝配的尺寸、可放寬尺寸、失效後果。這些條件會直接影響製程與擺放方向、後處理尺寸變化、必要時預留加工量,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把製程與擺放方向、後處理尺寸變化、必要時預留加工量固定下來,再用同一套方法確認首件量測、量具與基準、批次能力;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 阻燃 3D 列印怎麼選?UL 94、材料與送測重點、SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較。