3D Printing
Secondary Operations
Finishing
Cost
Tolerance
3D 列印二次加工:表面、尺寸與強度處理
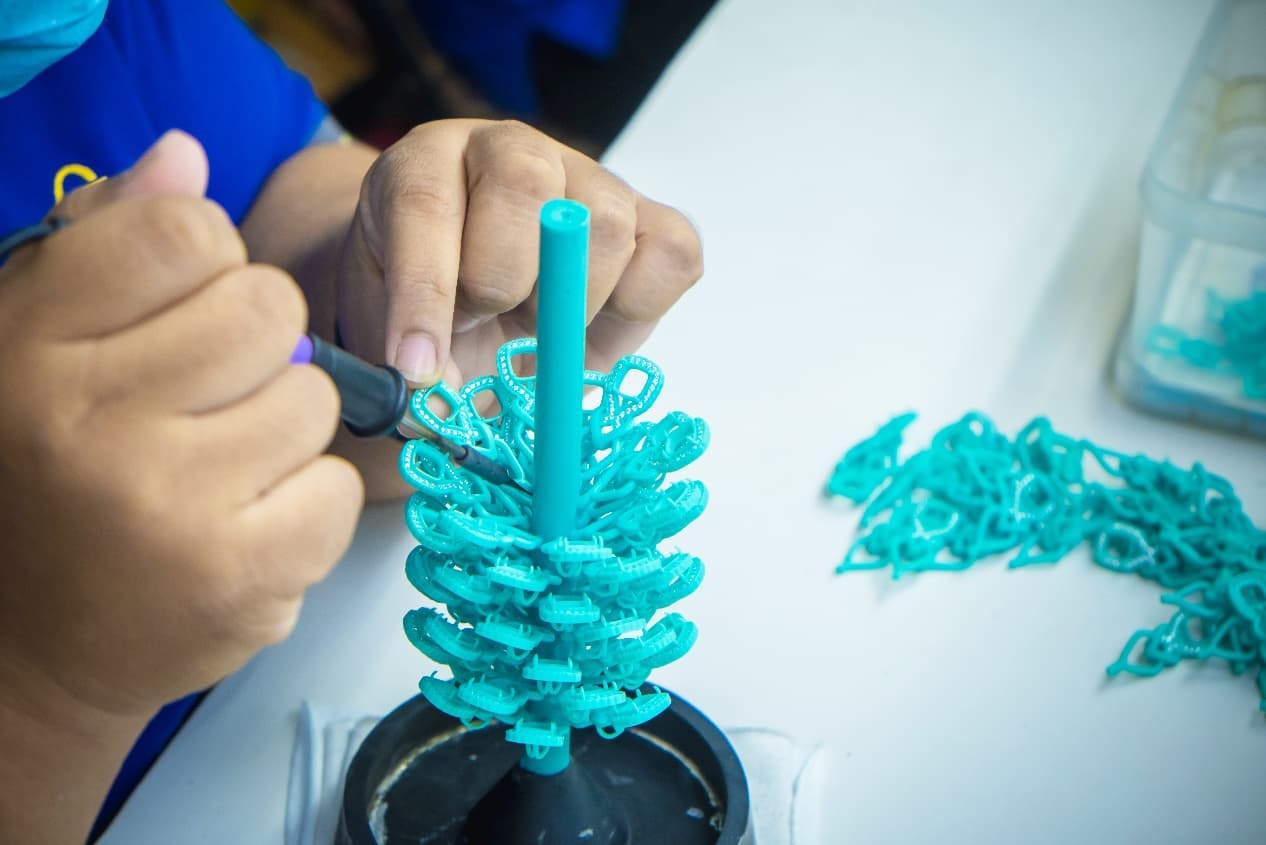
列印報價往往只是成品成本的一部分。染色、噴砂、蒸氣平滑、塗裝、攻牙、嵌件與 CNC 精加工,都可能改變外觀、尺寸與強度。二次加工若等到零件下機才決定,最容易碰到公差被吃掉或表面做不到的問題。這篇把常見處理方式和它們對設計的影響放在同一張決策圖裡。
先看三個重點
- 先確認表面用途、尺寸敏感面、清潔與密封,再決定噴砂/染色/平滑、遮蔽與加工餘量、處理順序。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認最終尺寸、粗糙度、外觀樣板,結果穩定後再放量。

先把需求與製程選對
為何二次加工決定了零件本身
積層製造產生近淨形幾何,但「近淨」很少等於「可量產」。SLS 的 Ra 8–15 µm、FDM 明顯的層紋,以及大型 MJF 件 ±0.2 mm 的尺寸變異,都會讓零件低於組裝、密封或面向客戶表面所需的標準。
二次加工正好補上這個缺口。但它們也會帶來成本、厚度、遮蔽與治具需求,因此設計必須在第一次列印之前就考慮好,而不是事後才補。
總表:常見二次加工一覽
| 加工 | 常見成本增幅 | 交期 | 主要效果 | 適用材料 |
|---|---|---|---|---|
| 噴砂 | +10–20% | 0.5–1 天 | 均勻消光,Ra 12→8 µm | SLS、MJF、金屬 |
| 滾磨 | +10–15% | 1–2 天 | 圓化邊緣,Ra 溫和下降 | 小型聚合物、金屬 |
| 蒸氣平滑 | +30–60% | 2–3 天 | Ra 11→2 µm、亮面 | PA12、PA11、TPU |
| 染色 | +10–20% | 0.5–1 天 | 滲入 0.3–0.5 mm | SLS、MJF 尼龍 |
3D 列印二次加工:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
表面用途、尺寸敏感面、清潔與密封
- 2材料與製程
噴砂/染色/平滑、遮蔽與加工餘量、處理順序
- 3驗收
最終尺寸、粗糙度、外觀樣板
3D 列印二次加工的關鍵設計規則
會改變機械性質的加工
| 加工 | 強度變化 | 疲勞 / 耐磨 | 備註 |
|---|---|---|---|
| 蒸氣平滑 | 拉伸 -3 至 -6% | 疲勞 +20–40% | 填補表面裂紋起始點 |
| 噴砂 | 中性 | 疲勞略提升 | 表面殘留壓應力 |
| 熱熔嵌件 | 拔出力為攻牙的 3–5 倍 | 抗振良好 | 柱外徑需 ≥2 倍嵌件 |
| 無電鎳(金屬) | 硬度 500–600 HV | 耐磨壽命 2–4 倍 | >0.05 mm 會脆化 |
如何挑選正確路線
從主要需求出發。若為外觀,路線是蒸氣平滑 → 底漆 → 面漆,基準面遮蔽。
不要堆疊互相抵消的處理。上漆後再蒸氣平滑會毀掉漆面;塗層後再染色完全無效,因為染料需要裸露聚合物。
從打樣、後處理到驗收
建議做法與避免事項
| 建議做法 | 常見誤區 |
|---|---|
| 在 CAD 中把表面處理標示為表面群組 | 只在採購單上用文字描述 |
| CNC 精修面預留 0.3 mm 餘量 | 假設列印件本身就能達到 ±0.05 mm |
| 塗層前遮蔽螺紋與 O 環溝 | 整件上塗層後再想辦法修孔 |
| 配合驗證在後處理完成後做 | 在未處理的綠件就簽核 |
3D 列印二次加工送廠前四點確認
- 功能需求
表面用途
- 材料與製程
噴砂/染色/平滑
- 設計重點
遮蔽與加工餘量
- 驗收方式
最終尺寸
送廠前檢查:建議做法與常見誤區
- 表面處理規格已在 CAD 中以具名表面群組定義,而不僅寫在採購單文字。
- 所有 CNC 精修面在模型上已預留 ≥0.3 mm 餘量。
- 若路線包含蒸氣平滑,所有 <1.5 mm 孔已遮蔽或放大。
- 熱熔嵌件柱體外徑 ≥2 倍嵌件直徑,且壁厚 ≥3 mm。
- 圖面上每個配合尺寸都已扣除塗層厚度。
常見問題、延伸閱讀與參考來源
談「3D 列印二次加工」時,最先要確認什麼?
先確認表面用途、尺寸敏感面、清潔與密封。這些條件會直接影響噴砂/染色/平滑、遮蔽與加工餘量、處理順序,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把噴砂/染色/平滑、遮蔽與加工餘量、處理順序固定下來,再用同一套方法確認最終尺寸、粗糙度、外觀樣板;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 3D 列印公差怎麼抓?FDM、SLA、SLS、MJF 比較、3D 列印成本怎麼算?材料、工時與後處理拆解。