
柔性 3D 列印設計:TPU 選材、壁厚與耐用度
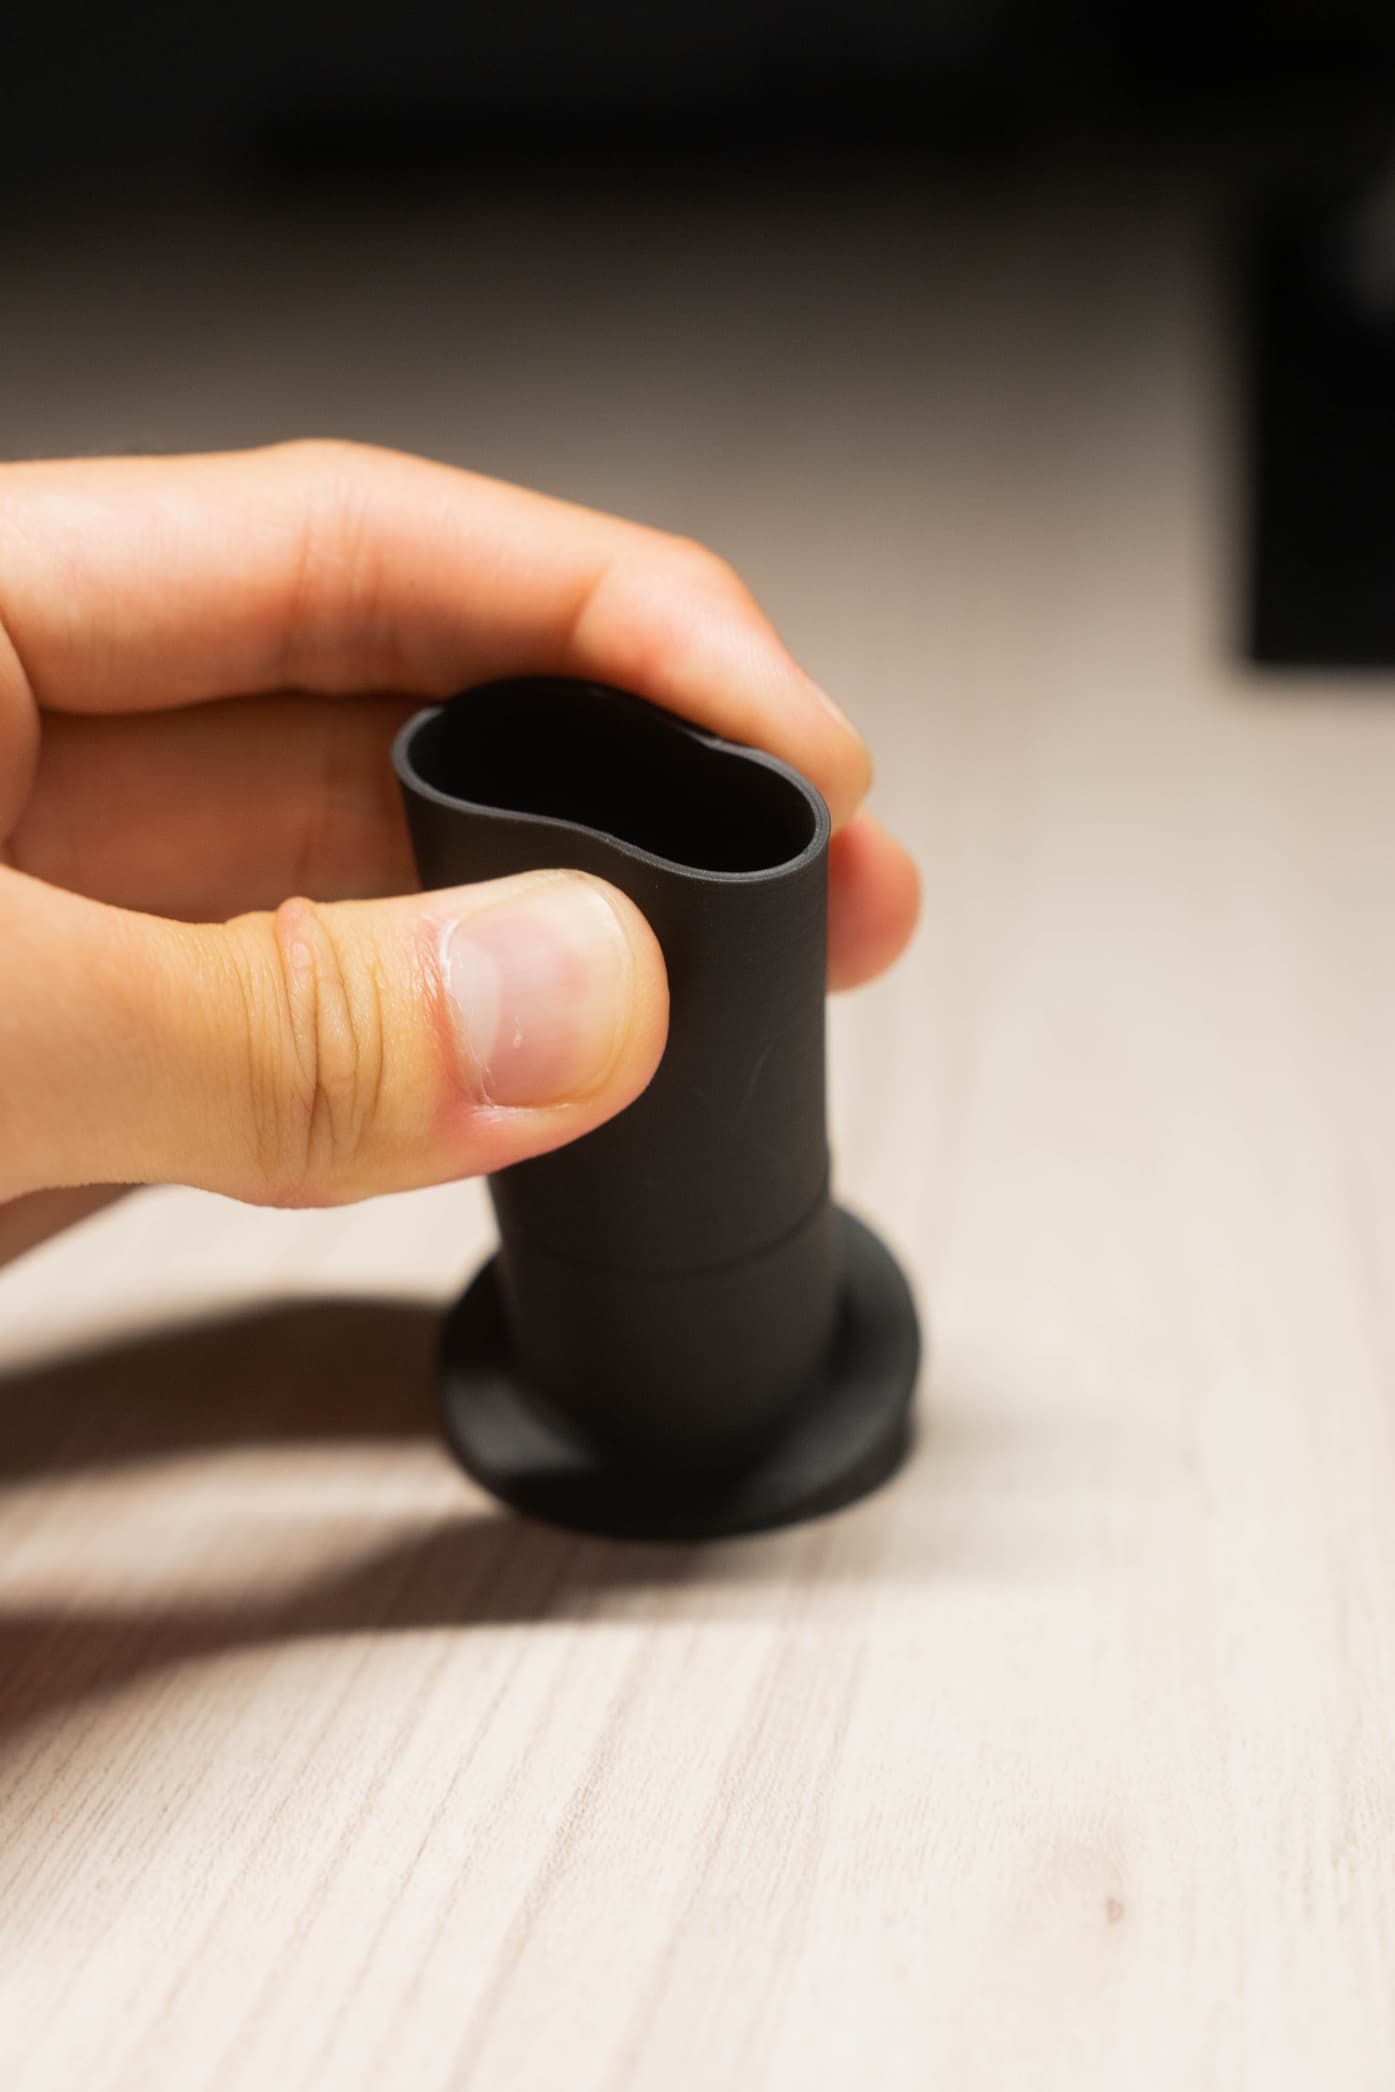
TPU 95A 不代表所有 95A 零件摸起來都一樣。壁厚、填充、形狀與受力方向,往往比材料硬度數字更直接地決定手感和壽命。柔性件也很少在第一次彎折就壞,問題通常出現在反覆循環後的轉角或接合處。這篇整理材料、幾何、方向與測試方法,讓柔性原型不只摸起來像,還能回答耐用度問題。
- 先確認硬度與回彈、循環次數、接觸環境,再決定TPU 硬度、壁厚與填充、層紋方向。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認壓縮測試、彎折循環、永久變形,結果穩定後再放量。
先把需求與製程選對
何時應該採用柔性 3D 列印
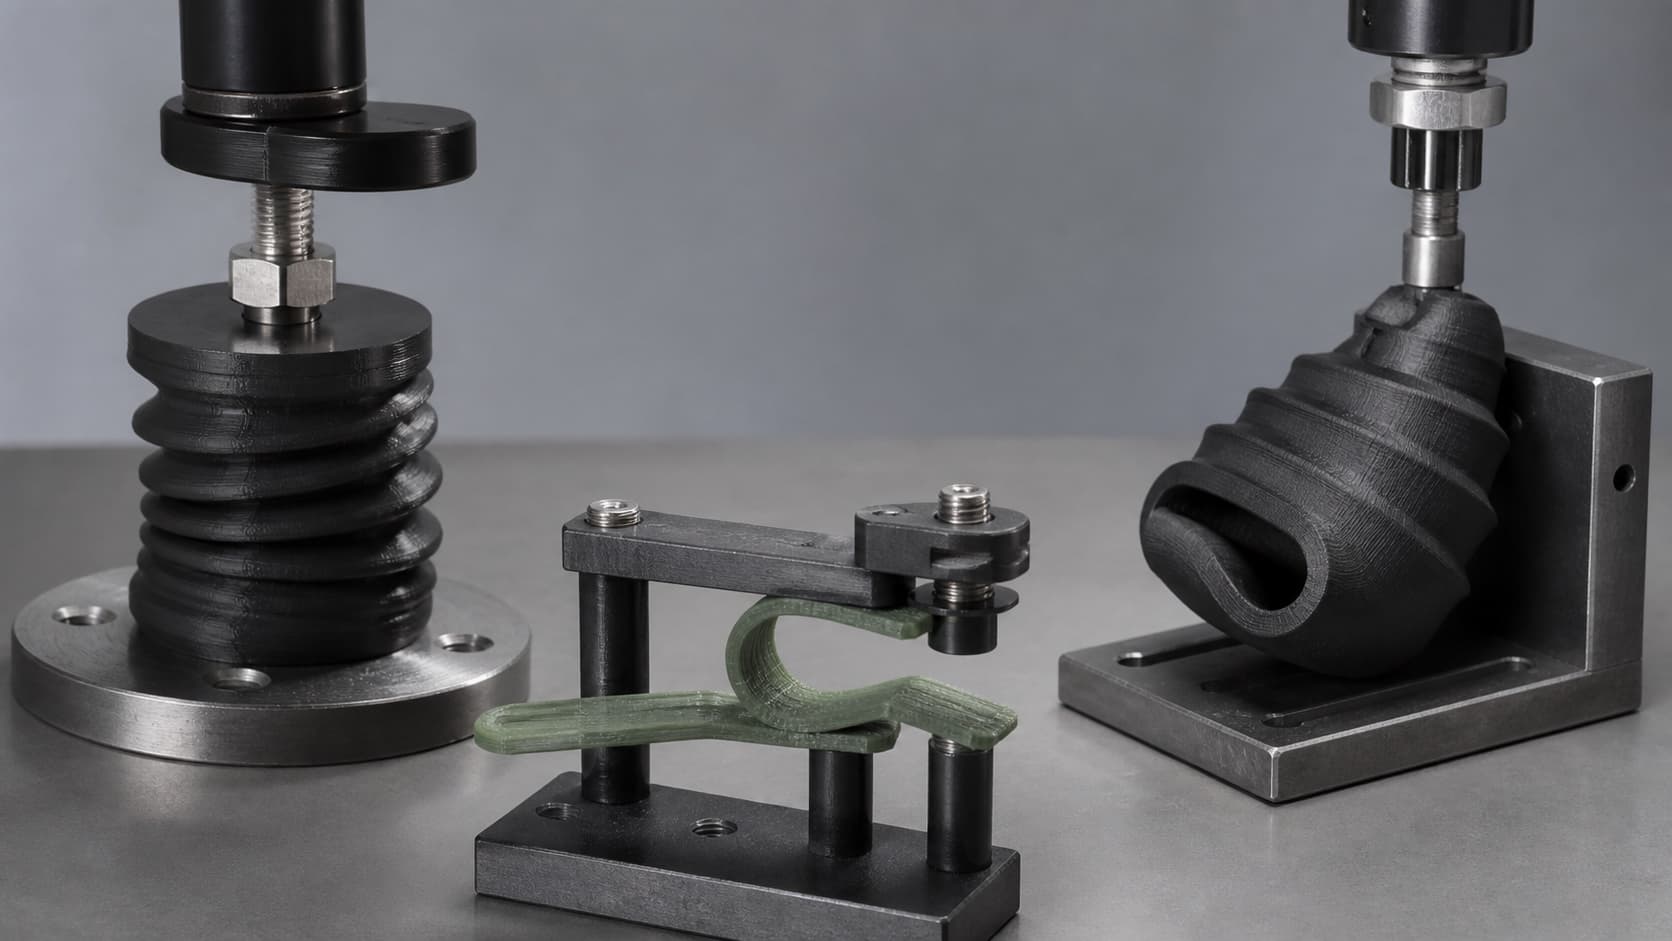
當設計問題不是外形而是可控制的柔順行為,而且量或客製程度讓開模經濟學不成立時,柔性積層就有明確價值。最甜蜜的區域是「低到中量的功能件——必須彎折、壓縮、緩衝」,以及「每件幾何都不一樣的客製件」。
| 場景 | 柔性積層為何適合 | 預期循環 / 量 |
|---|---|---|
| 低量消費性產品的軟觸握把 | 不同 SKU 的顏色與幾何會變 | 10k–100k 循環,100–2,000 件/SKU |
| 客製義肢或矯具 socket | 每件幾何都是病患專屬 | 日常使用,每位病患 1 件 |
| 量產前硬體上的可壓縮密封 | 開模前的設計凍結驗證 | 數百次壓縮循環做驗證 |
| 原型機器人用的減震支座 | 設計每週迭代 | 驗證後 10k–1M 循環 |
| 消費裝置上的原地列印活性鉸鏈 | 射出需雙料模 | 10 萬次以上開合 |
柔性件的製程選項
四條積層路線都能做出會彎的零件,耐久性差很多。柔性 SLA 樹脂細節好、速度快,但耐循環能力偏低。
柔性 3D 列印:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
硬度與回彈、循環次數、接觸環境
- 2材料與製程
TPU 硬度、壁厚與填充、層紋方向
- 3驗收
壓縮測試、彎折循環、永久變形
柔性 3D 列印的關鍵設計規則
延長壽命的幾何規則
耐久柔性的關鍵是可控制的應變分布。從 2 mm 跳到 4 mm 的厚度階差若沒有過渡,邊界處的應變集中通常是名義彎折應變的 3–5 倍;裂紋就在第 100 次或第 1000 次循環從那裡開始。
| 特徵 | 建議幾何 | 為什麼重要 |
|---|---|---|
| 厚度過渡(剛 ↔ 柔) | 錐度長度 ≥ 3 × 厚度差 | 避免階差處 3–5 倍應變尖峰 |
| 彎折根部圓角 | ≥ 1.5 × 局部厚度 | 尖角是疲勞起點;圓角讓應變分散 |
| 最小撓曲截面 | TPU 粉床 ≥ 1.5 mm;FDM TPU ≥ 1.0 mm | 太薄會放大同一偏轉下的應變幅度 |
| 孔 / 浮字位置 | 距離彎折路徑 ≥ 3 × 孔徑 | 孔洞使局部應變提高 2–3 倍 |
| 撓曲長度 vs 偏轉 | 撓曲長度 ≥ 8 × 偏轉距離 | 把彎折應變壓在 5% 以下(常見疲勞安全區) |
柔性介面的公差策略
柔性件若用剛性加工件的方式標公差,就是標錯了。卡扣的線性尺寸不是組裝線量的——他們感覺的是插入力。
從打樣、後處理到驗收
常見失效模式與設計對策
| 失效模式 | 起始位置 | 設計對策 |
|---|---|---|
| 厚度階差處早期裂紋 | 剛到柔的邊界 | 漸變錐度 ≥ 3 × 厚差;最小根圓角 1.5 × 厚度 |
| 永久變形改變配合 | 高應變壓縮區 | 靜態應變設在 30% 以下;規範最低回彈率;必要時換高回彈牌號 |
| 剛柔分層 | 結合或過渡介面 | 改用機械咬合幾何;應力縫不要只靠黏合 |
| 折線層間分開 | 折線與層平面平行 | 把折線轉為跨層;量產凍結擺放方向 |
| 裝配力超出窗口 | 沒定義功能公差 | 以作用力標公差、不是線性尺寸;後處理後重新驗證 |
送版前驗證清單
設計審查與首批量產釋出前各跑一次。每一條都對應到上面的一個失效模式。
- 目標 Shore 窗口、最低回彈率、循環目標已寫進圖面
- 材料已對真實清潔 / 流體 / 溫度條件做相容性篩查
- 每個厚度過渡都以 ≥ 3× 厚差漸變;每個彎折根部最小圓角 1.5 × 厚度
- 功能公差(作用力、壓縮比、接觸壓力)已指定,不是單一線性尺寸
- 建置擺放方向已固定並文件化;折線跨層
柔性 3D 列印送廠前四點確認
- 功能需求
硬度與回彈
- 材料與製程
TPU 硬度
- 設計重點
壁厚與填充
- 驗收方式
壓縮測試
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 選材前先定義循環輪廓 | 只看 Shore 硬度就選 |
| 介面以作用力或壓縮比標公差 | 柔性件用緊的線性公差 |
| 折線設計成跨層並凍結擺放方向 | 讓自動 nesting 在批次間重新擺放 |
| 送版前做 IPA、油品、UV、溫度相容性篩查 | 假設 材料規格表 數字直接適用於實際使用環境 |
| 厚度過渡以 ≥ 3× 厚差做漸變 | 從 2 mm 直接階差到 4 mm |
- 已寫清楚柔性 3D 列印的功能、使用環境與失效風險
- 已在 2D 圖標出關鍵尺寸與實際需要的公差
- 已指定材料牌號或可接受的性能範圍
- 已確認表面處理會不會改變尺寸、配合或認證條件
- 已和供應商確認擺放方向、支撐或清粉可達性
常見問題、延伸閱讀與參考來源
談「柔性 3D 列印」時,最先要確認什麼?
先確認硬度與回彈、循環次數、接觸環境。這些條件會直接影響TPU 硬度、壁厚與填充、層紋方向,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把TPU 硬度、壁厚與填充、層紋方向固定下來,再用同一套方法確認壓縮測試、彎折循環、永久變形;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 阻燃 3D 列印怎麼選?UL 94、材料與送測重點、SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較。


