射出成型壁厚設計:縮痕、肋與翹曲改善
射出件局部加厚看似能增加強度,卻常同時帶來縮痕、冷卻不均與翹曲。真正有效的做法通常是維持均勻壁厚,再用肋、空心凸柱與圓角把剛性放到需要的位置。這篇整理常見樹脂壁厚、厚薄轉換與開模前可以檢查的幾何規則。
- 先確認樹脂與外觀面、剛性需求、澆口位置,再決定均勻壁厚、肋與空心凸柱、厚薄平順過渡。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認縮痕、翹曲、試模尺寸,結果穩定後再放量。
先把需求與製程選對
各樹脂的建議標稱壁厚
每種熱塑性塑料因熔體黏度與收縮率不同,可行壁厚區間各異。下表假設流動長度小於 150 mm 且為單穴試模;量產多穴模具為了平衡可能需要採用上限值。
| 樹脂 | 最小壁厚 (mm) | 典型 (mm) | 最大壁厚 (mm) | 收縮率 (%) |
|---|---|---|---|---|
| ABS | 2.0 | 2.5 | 3.5 | 0.4–0.7 |
| PC | 1.5 | 2.4 | 3.8 | 0.5–0.7 |
| PP | 0.8 | 1.5 | 2.5 | 1.5–2.5 |
| Nylon 6/6 | 1.5 | 2.0 | 3.0 | 1.0–2.0 |
| POM 賽鋼 | 2.0 | 2.8 | 4.0 | 1.8–2.5 |
縮痕預測指標
當較厚的內部質量在表皮已凝固後仍繼續收縮,便會產生縮痕。開模前可用兩個比例預測風險:相鄰厚度比與肋條對壁厚比。
射出成型壁厚:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
樹脂與外觀面、剛性需求、澆口位置
- 2材料與製程
均勻壁厚、肋與空心凸柱、厚薄平順過渡
- 3驗收
縮痕、翹曲、試模尺寸
射出成型壁厚的關鍵設計規則
加強筋與抽芯策略
剛性來自幾何而非質量。1.5 mm 加強筋以 0.6× 壁厚比可使面板剛性增至三倍,重量增加卻不到 8%。
| 特徵 | 規則 | 原因 |
|---|---|---|
| 肋條厚度 | ≤ 0.6× 標稱壁 | 避免背面縮痕 |
| 肋條高度 | ≤ 3× 標稱壁 | 避免末端填充遲滯 |
| 肋條脫模角 | 每側 0.5–1.0° | 頂出不刮傷 |
| 肋條間距 | ≥ 2× 標稱壁 | 中間留冷卻通道 |
| 凸柱外徑 | 2× 內徑、中空 | 空心柱均勻收縮 |
熔接線與流動匯流
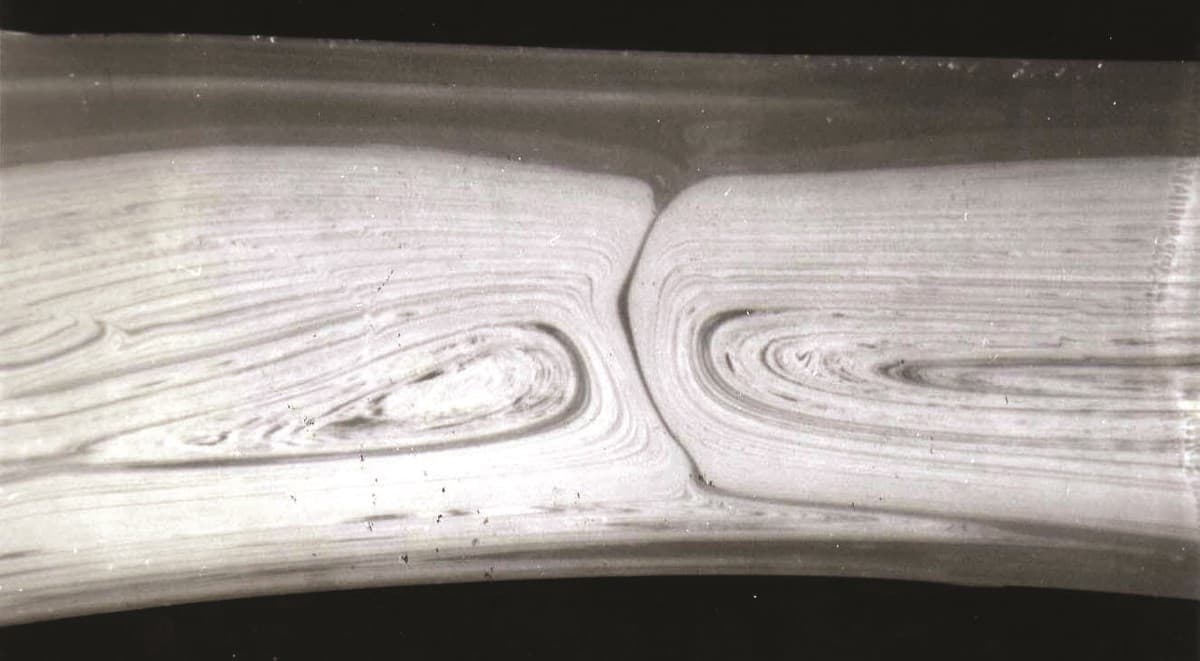
壁厚直接影響流動前緣在孔洞、嵌件或肋條後方的融合品質。壁薄會讓前緣在重新融合前就冷卻,形成強度只有母材 30–70% 的熔接線。
從打樣、後處理到驗收
差異冷卻造成的翹曲
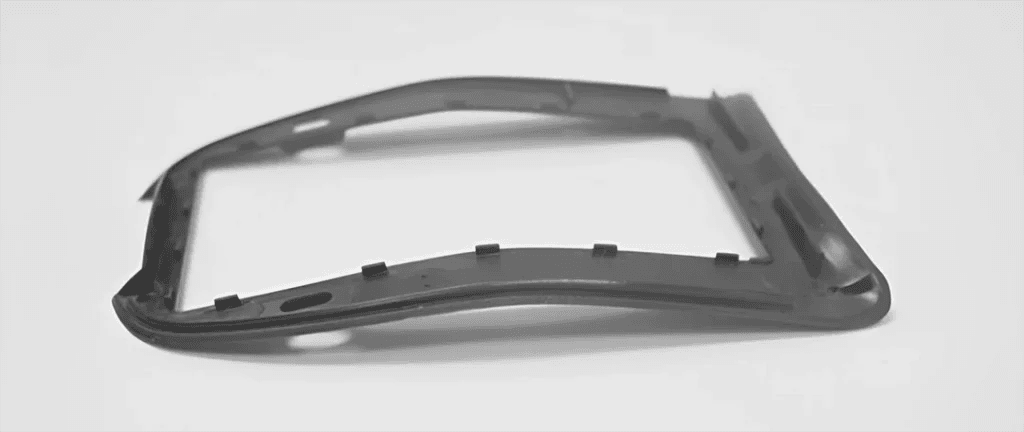
翹曲是不均勻收縮的宏觀表現。當壁面一側冷卻比另一側快——因模面冷卻水溫差、不對稱肋條或厚度階差——零件會朝冷卻較慢的一側彎曲。
修正以幾何優先於製程:肋條兩側壁厚需相等、肋條相對中性軸對稱配置、模具兩側冷卻水路平衡。製程參數(保壓、模溫差)只能掩蓋根本的幾何問題。
射出成型壁厚送廠前四點確認
- 功能需求
樹脂與外觀面
- 材料與製程
均勻壁厚
- 設計重點
肋與空心凸柱
- 驗收方式
縮痕
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 相鄰厚度保持在標稱 1.25× 以內 | 從 2 mm 直接跳到 4 mm |
| 凸柱比值超過 0.6× 一律中空 | 壓入式嵌件使用實心凸柱 |
| 澆口設於最厚截面 | 澆口設於薄邊界朝厚輪轂進料 |
| 每面垂直壁加 0.5–1° 脫模角 | 外觀面留零脫模角 |
| 接合處用 0.25–0.5× 壁厚的圓角 | 內部使用 90° 銳角 |
- 標稱壁厚落在該樹脂建議區間內(參考樹脂表)
- 所有相鄰厚度比 ≤ 1.25×
- 所有凸柱皆抽芯,外徑 ≤ 0.6× 標稱壁
- 所有肋條 ≤ 0.6× 壁厚且高度 ≤ 3× 壁厚
- 澆口由厚進薄,且不穿越薄頸
常見問題、延伸閱讀與參考來源
談「射出成型壁厚」時,最先要確認什麼?
先確認樹脂與外觀面、剛性需求、澆口位置。這些條件會直接影響均勻壁厚、肋與空心凸柱、厚薄平順過渡,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把均勻壁厚、肋與空心凸柱、厚薄平順過渡固定下來,再用同一套方法確認縮痕、翹曲、試模尺寸;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 阻燃 3D 列印怎麼選?UL 94、材料與送測重點、SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較。