包覆成型與嵌件成型:材料相容、模具與品質重點
包覆成型與嵌件成型若等到試模才處理,通常只剩改模或接受缺陷兩種選擇。設計階段先確認材料、壁厚、脫模、澆口與驗收標準,才能把外觀、尺寸與週期時間一起控制。
- 先確認樹脂與外觀、年需求量、關鍵功能,再決定壁厚與拔模、澆口與排氣、模具動作。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認試模尺寸、外觀缺陷、製程視窗,結果穩定後再放量。
從零件需求與模具結構開始
先把樹脂與外觀、年需求量、關鍵功能寫清楚,後面的材料、製程與成本比較才有共同基準。
兩個長得很像、但失效模式不同的製程
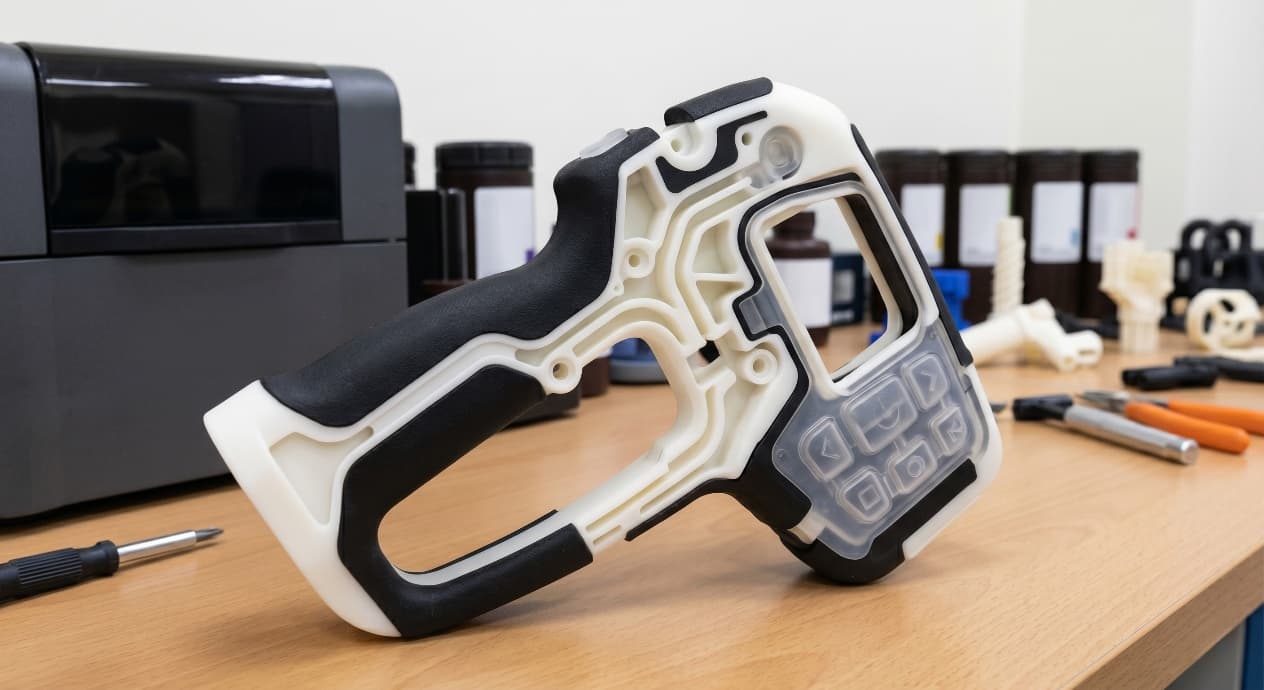
包覆成型是把第二射(通常是較軟的彈性體)打在第一射的熱塑性基材上。你要在意的失效是分層:第一天看起來沒問題、第三個月開始脫層。
很多量產件兩者同時用——PC 殼內埋黃銅嵌件鎖螺絲,外側在握持區做 TPE 包覆——而這兩個決定是相互影響的。嵌件位置會約束第二射澆口可落在哪裡;包覆層壁厚會約束嵌件凸柱能離外觀面多近而不縮水。
在包覆成型裡,材料對相容性就是整場比賽
45 N 合格與 14 N 失效之間的差距,很少在製程參數。幾乎都在材料對。
如果沒有規格表、供應商也報不出數字,就把這個材料對視為未驗證:先成型小板片、陳化 48 小時、上 180° 剝離治具測過,再花任何模具錢。
包覆成型與嵌件成型的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
樹脂與外觀、年需求量、關鍵功能
- 2方案
壁厚與拔模、澆口與排氣、模具動作
- 3驗收
試模尺寸、外觀缺陷、製程視窗
影響成型品質的設計重點
比較方案時,要把壁厚與拔模、澆口與排氣、模具動作放在同一張表上看,不能只比單價。
機械互鎖:當化學結合不夠時的保險
就算是化學相容的對,任何會承受剪力或拉力的零件都還是要設計機械互鎖。基材上被第二射填入的貫孔、結合邊緣的倒扣、第一射表面刻意留的紋理區——在化學結合因為 UV、熱循環或幾個月皮脂而劣化後,第二射才有東西可抓。
嵌件設計:為什麼光滑嵌件在 0.8 Nm 就空轉
把圓柱形黃銅嵌件壓進熔融塑膠,看起來被「抓住」了——塑膠冷卻時會朝它收縮——但這個接合完全靠摩擦與熱收縮維持。在服役中,熱循環鬆掉這個抓力、光滑嵌件就空轉了。
試模、驗證與量產
進入量產前,應用固定方法確認試模尺寸、外觀缺陷、製程視窗,並保留版本與批次紀錄。
熱行為:金屬嵌件是熱匯
室溫下的黃銅嵌件,會在塑膠流過時把局部熔溫拉下來。若降到凝固點以下,流鋒停住、嵌件週圍留下空洞,X 光下像是微縮水、拉拔時手感偏軟。
模具策略:雙料、旋轉、或轉移
| 策略 | 運作方式 | 模具成本指數 | 週期影響 | 最適用於 |
|---|---|---|---|---|
| 多料(旋轉盤) | 核心在同機中在兩個模穴間旋轉 | 1.0× | 最低——單一循環 | 高量雙色消費件 |
| 跨機台轉移 | A 機做第一射、載到 B 機做第二射 | 0.55× | +20 – 40 秒搬運 | 低量,原型到 1 萬件 |
| 退芯/旋轉芯 | 核心原地退開以露出第二射模穴 | 1.3× | +3 – 8 秒 | 帶內部包覆的複雜幾何 |
| 嵌件上料 | 機械手臂放嵌件;射一次塑膠 | 0.7× | +3 – 12 秒上料 | 嵌件成型,中低量 |
| 機器人搬運第一射 | 機器人把第一射搬到第二副模 | 0.9× | +15 – 25 秒 | 對清潔度要求高的醫療件 |
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚樹脂與外觀、年需求量、關鍵功能 | 只憑材料名稱或設備規格決定方案 |
| 把壁厚與拔模、澆口與排氣、模具動作一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認試模尺寸、外觀缺陷、製程視窗 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚樹脂與外觀、年需求量、關鍵功能
- 已和供應商確認壁厚與拔模、澆口與排氣、模具動作
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認試模尺寸、外觀缺陷、製程視窗
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
包覆成型與嵌件成型最先要確認什麼?
先確認樹脂與外觀、年需求量、關鍵功能。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當壁厚與拔模、澆口與排氣、模具動作已固定,且不同批次都能用同一方法通過試模尺寸、外觀缺陷、製程視窗,再考慮放量。
下一步可查看 3D 列印服務、CNC 加工、材料資料庫,以及 射出成型設計基礎:壁厚、拔模角與肋條、複雜射出件設計:倒扣、螺紋、卡扣與活鉸鏈。