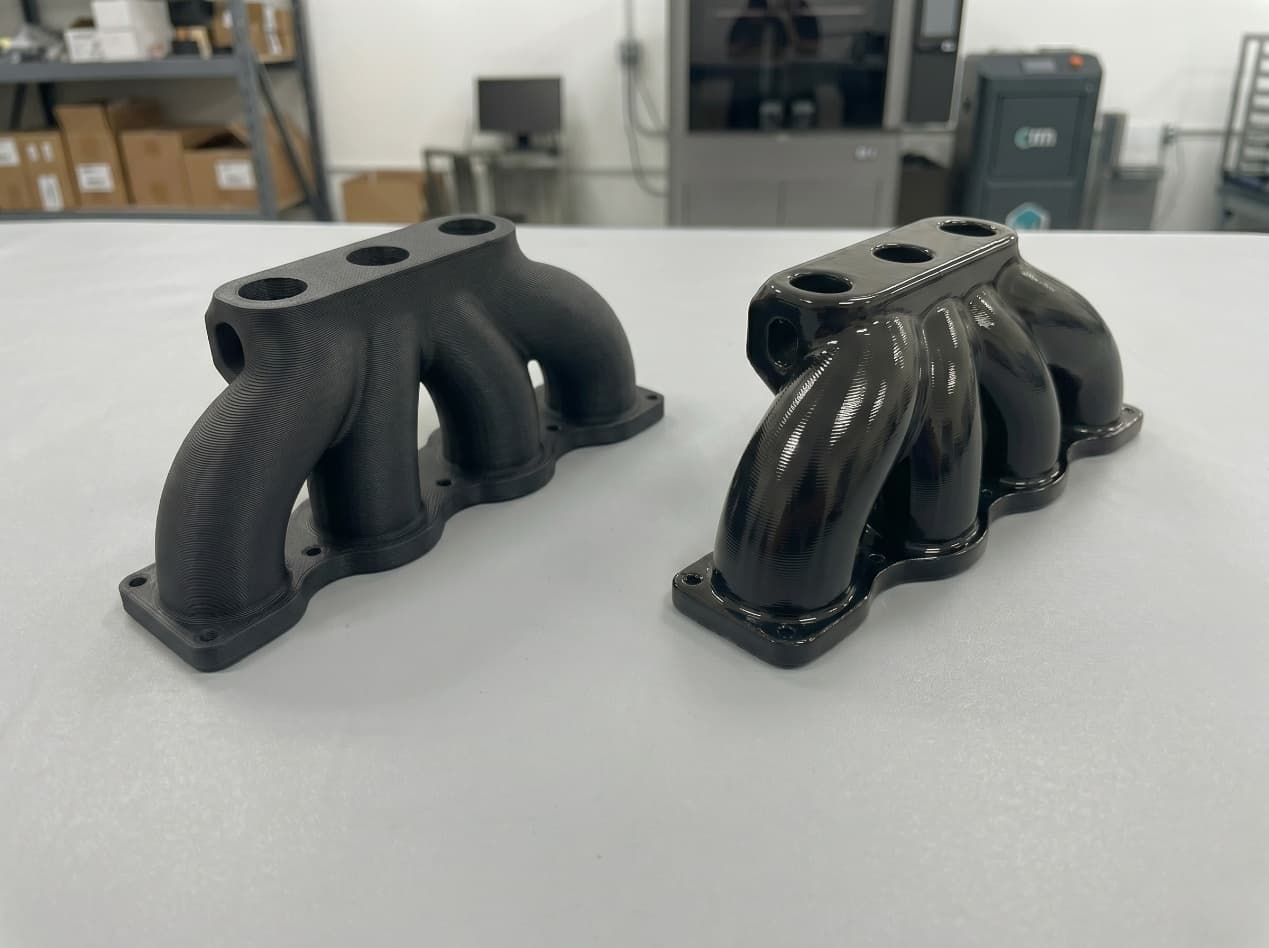
金屬 3D 列印後處理:熱處理、HIP 與 CNC

金屬 DMLS 零件離開機台時,通常還不是可以出貨的成品。應力釋放、從基板取件、熱處理、HIP、CNC 精加工與表面整理,會決定尺寸、疲勞壽命與最終成本。這篇把後處理排成一條可以規劃的流程,讓加工餘量、基準與檢驗不再等到列印完成才補救。
- 先確認合金與負載、疲勞與溫度、關鍵加工面,再決定擺放與支撐、熱處理/HIP、CNC 加工餘量。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認熱處理後尺寸、CT 或 CMM、材料與批次紀錄,結果穩定後再放量。

先把需求與製程選對
為何金屬積層製造不能直接出貨
雷射粉床熔融以每秒 10^5 至 10^6 K 的冷卻速率堆積熔池,留下三個現實:各向異性晶粒、逼近降伏強度的殘餘拉應力、以及 0.1–0.3% 的次表面孔隙。航太、醫療、壓力容器等認證件必須逐一處理這三項,任何尺寸量測才具意義。
以下流程必須依序進行,任一步驟遺漏都會累積缺陷:帶應力的基板若直接線切割可能翹曲 2 mm;加工後才熱處理會使基準移位;若件內有開放性表面孔隙先做 HIP 只會抹平表面。順序決定結果。
完整後處理鏈
所有量產級金屬積層專案都會使用這八個依序階段的子集,下表為標準順序與目的。
| # | 階段 | 目的 | 常用設備 | 可省略情境 |
|---|---|---|---|---|
| 1 | 基板應力釋放 | 切割前降低殘餘應力 | 真空/惰性氣氛爐 | 小型鋁件應力極低 |
| 2 | 取件 | 將零件從基板分離 | 線切割、帶鋸 | — |
| 3 | 移除支撐 | 去除晶格與支點 | 鉗子、CNC、磨削 | 免支撐設計 |
| 4 | 固溶/熱處理 | 設定顯微組織與硬度 | 真空爐 | 列印即達最終狀態 |
| 5 | HIP 熱等壓 | 閉合內部孔隙 | 熱等壓機 | 非疲勞、非壓力件 |
| 6 | 時效/析出 | 建立最終強度 | 氣氛爐或真空爐 | 非析出強化合金 |
金屬 3D 列印後處理:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
合金與負載、疲勞與溫度、關鍵加工面
- 2材料與製程
擺放與支撐、熱處理/HIP、CNC 加工餘量
- 3驗收
熱處理後尺寸、CT 或 CMM、材料與批次紀錄
金屬 3D 列印後處理的關鍵設計規則
各合金熱處理曲線
支撐移除後,專屬熱處理循環決定最終機械性質。T6、固溶時效與析出硬化分別對應不同合金族群。
| 合金 | 循環 | 第一段 | 第二段 | 目標性質 |
|---|---|---|---|---|
| AlSi10Mg | T6 | 固溶 520°C/1h 水淬 | 時效 160°C/6h | UTS 約 330 MPa |
| Ti6Al4V | 退火 | 700-800°C/2h 爐冷 | — | UTS 約 950 MPa、延展性 |
| Ti6Al4V | STA | 955°C/1h 水淬 | 時效 540°C/4h | UTS 約 1100 MPa |
| Inconel 718 | 固溶+雙時效 | 980°C/1h | 720°C/8h + 620°C/8h | UTS 約 1270 MPa |
| 17-4 PH | H900 | 固溶 1040°C/30min | 時效 480°C/1h | UTS 約 1310 MPa |
| CoCrMo | 固溶退火 | 1150-1220°C/4h | — | 生物相容組織 |
熱等壓:疲勞件的關鍵
HIP 在高溫下施加等向氣體壓力,結合壓力與塑性流動閉合列印無法消除的殘留孔隙。對旋轉件、關鍵飛行件或壓力承載件為必要,對任何有疲勞壽命規格的零件也強烈建議。
| 合金 | 壓力 | 溫度 | 保溫 | 疲勞壽命增益 |
|---|---|---|---|---|
| Ti6Al4V | 100 MPa | 920°C | 2 小時 | 3-10 倍 |
| Inconel 718 | 100 MPa | 1160°C | 4 小時 | 5-15 倍 |
| Inconel 625 | 100 MPa | 1120°C | 4 小時 | 5-10 倍 |
| AlSi10Mg | 100 MPa | 500°C | 2 小時 | 2-5 倍 |
| 17-4 PH | 100 MPa | 1120°C | 4 小時 | 3-8 倍 |
| CoCrMo | 100 MPa | 1200°C | 4 小時 | 5-10 倍 |
從打樣、後處理到驗收
金屬 3D 列印後處理送廠前四點確認
- 功能需求
合金與負載
- 材料與製程
擺放與支撐
- 設計重點
熱處理/HIP
- 驗收方式
熱處理後尺寸
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 在基板上做應力釋放 | 未釋放應力就線切割取件 |
| 在圖面指定熱處理循環 | 只寫「依廠商標準熱處理」 |
| 僅公差特徵加機加工餘量 | 全件留 1 mm 餘量 |
| 疲勞與壓力件做 HIP | 以為列印即可消除孔隙 |
| 熱處理後再檢驗基準 | 只在加工後才檢驗 |
| 腐蝕環境件做塗裝或鈍化 | 戶外使用直接交付裸件 |
- 應力釋放證明已附(合金、溫度、保溫、氣氛)
- 熱處理與 HIP 曲線已審核,熱電偶與設定值誤差 <5°C
- CMM 報告以加工後基準而非加工前基準
- 至少三個功能面量測 Ra 粗糙度
- 依圖面完成防蝕處理(陽極、鈍化、塗裝)
常見問題、延伸閱讀與參考來源
談「金屬 3D 列印後處理」時,最先要確認什麼?
先確認合金與負載、疲勞與溫度、關鍵加工面。這些條件會直接影響擺放與支撐、熱處理/HIP、CNC 加工餘量,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把擺放與支撐、熱處理/HIP、CNC 加工餘量固定下來,再用同一套方法確認熱處理後尺寸、CT 或 CMM、材料與批次紀錄;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 3D 列印蒸氣平滑指南:材料、尺寸與適用時機、阻燃 3D 列印怎麼選?UL 94、材料與送測重點。