
3D Printing
Vapor Smoothing
Post-Processing
Surface Finish
3D 列印蒸氣平滑指南:材料、尺寸與適用時機
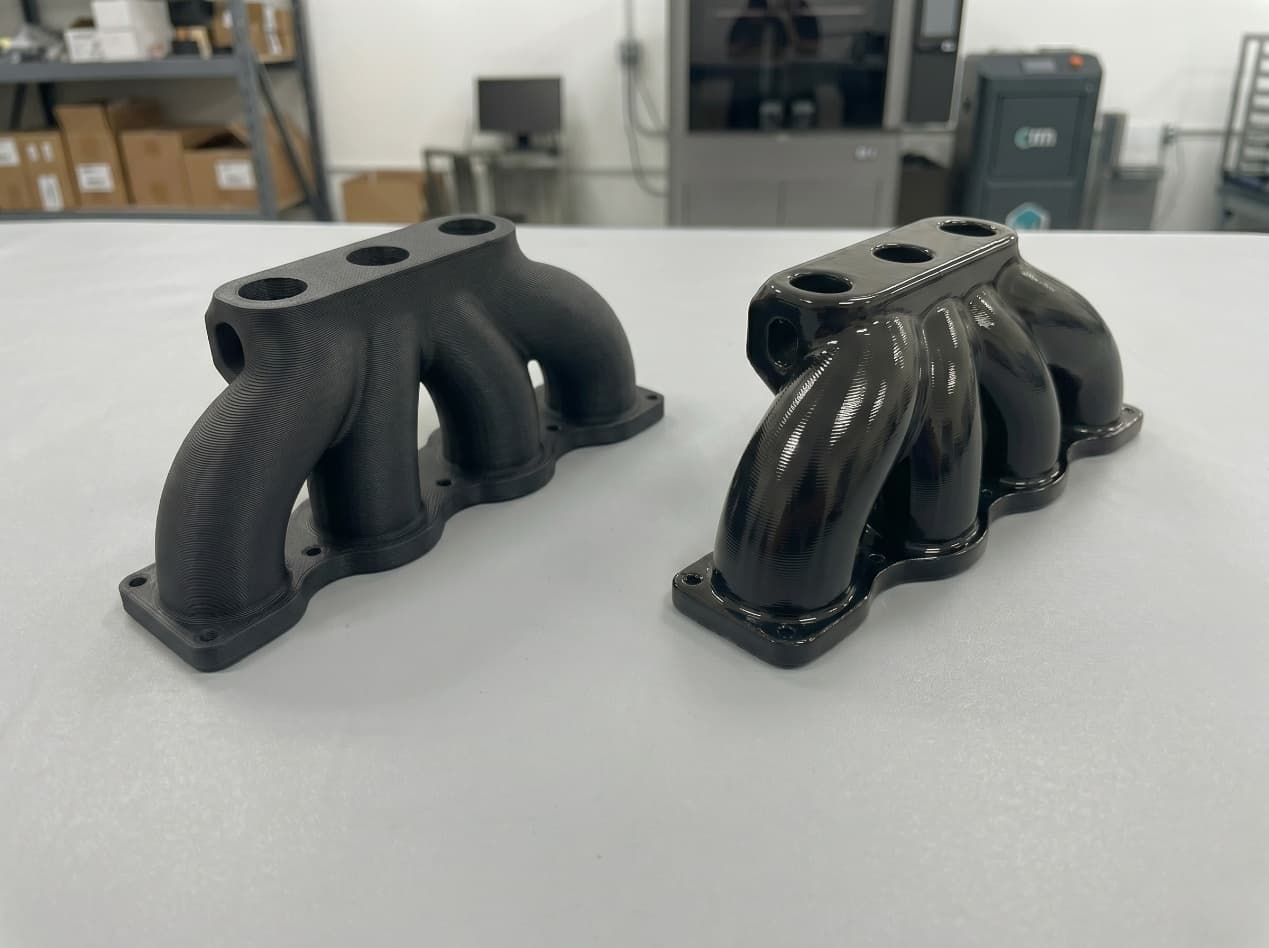
SLS 或 MJF 外殼功能完全正常,拿在手上卻仍像原型,問題常在表面。蒸氣平滑可以降低粗糙感、改善清潔性,但也可能讓孔徑、卡扣與配合尺寸改變。它不是所有零件都該加的美容步驟。這篇整理適用材料、尺寸補償與驗收方式,幫你判斷什麼時候值得做。
先看三個重點
- 先確認表面用途、尺寸敏感面、清潔與密封,再決定噴砂/染色/平滑、遮蔽與加工餘量、處理順序。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認最終尺寸、粗糙度、外觀樣板,結果穩定後再放量。

先把需求與製程選對
蒸氣平滑到底做了什麼
零件在密閉腔裡接觸溶劑蒸氣——商用系統多用針對目標材料調整的專屬配方。蒸氣在較冷的零件表面凝結,軟化最外層約 20–50 µm,軟化層在表面張力下流進相鄰凹谷;腔體換氣後,零件重新凝固。
| 效應 | 典型幅度 | 原因 |
|---|---|---|
| 表面粗糙度下降 | Ra 10–12 µm → Ra 1–3 µm | 軟化層在表面張力下流進凹谷 |
| 外表面尺寸變化 | 每面 +0.05–0.10 mm(淨增加) | 回流材料在原輪廓外少量沉積 |
| 近表層孔隙閉合 | 約下降 60–80% | 軟化層封閉粉末燒結留下的微孔 |
| 防水性 | 從 IP54 提升到相當於 IPX7 | 封閉外皮阻斷毛細滲透路徑 |
哪些材料適用、哪些不適用
蒸氣平滑的化學配方是材料特定的。為 PA12 調的循環對 TPU 沒效、為 ABS 調的循環會毀掉 PP。
3D 列印蒸氣平滑:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
表面用途、尺寸敏感面、清潔與密封
- 2材料與製程
噴砂/染色/平滑、遮蔽與加工餘量、處理順序
- 3驗收
最終尺寸、粗糙度、外觀樣板
3D 列印蒸氣平滑的關鍵設計規則
平滑如何移動配合與公差
把蒸氣平滑專案搞砸最可靠的方法——在原始列印尺寸上標公差、等後處理完才發現配合被吃掉 0.1–0.2 mm。蒸氣平滑在多數 PA12 循環每個外表面沉積 0.05–0.10 mm。
| 設計特徵 | 未補償的問題 | 解法 |
|---|---|---|
| 滑配間隙 | 收 0.1–0.2 mm → 卡住 | 每個配合面在 nominal CAD 加 0.15 mm |
| 壓入干涉 | 干涉增加 0.1–0.2 mm → 裝不進 | 減少干涉,或其中一面遮蔽 |
| 卡扣扣合 | 懸臂變硬、扣合行程改變 | 在平滑件上重新驗證作用力窗口 |
| 密封溝槽 | 溝深少掉一層平滑厚度 | 規格寫平滑後尺寸 |
從打樣、後處理到驗收
3D 列印蒸氣平滑送廠前四點確認
- 功能需求
表面用途
- 材料與製程
噴砂/染色/平滑
- 設計重點
遮蔽與加工餘量
- 驗收方式
最終尺寸
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| CAD 間隙補償每個平滑面 +0.05–0.10 mm | 在原始列印尺寸上標平滑件公差 |
| 在凍結配合公差前就決定是否平滑 | 公差簽核後才加平滑 |
| 平滑前遮蔽螺紋、datum 面與關鍵密封 | 螺紋直接平滑然後期望螺絲能鎖 |
| 選材料時就把平滑納入考量 | 選 PP 或 PEEK 然後期望之後能追加平滑 |
- 材料在專案凍結選材前就在平滑相容清單上
- CAD 間隙對應平滑後狀態,並補償每面 +0.05–0.10 mm
- 螺紋、datum 面、關鍵密封已遮蔽或設計為平滑後機加工
- 後處理需求對應真實使用需求(衛生 / IP / 觸感 / 外觀)
- IP 等級或防水宣稱以平滑樣件驗證,不是以原始件
常見問題、延伸閱讀與參考來源
談「3D 列印蒸氣平滑」時,最先要確認什麼?
先確認表面用途、尺寸敏感面、清潔與密封。這些條件會直接影響噴砂/染色/平滑、遮蔽與加工餘量、處理順序,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把噴砂/染色/平滑、遮蔽與加工餘量、處理順序固定下來,再用同一套方法確認最終尺寸、粗糙度、外觀樣板;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 金屬 3D 列印後處理:熱處理、HIP 與 CNC、阻燃 3D 列印怎麼選?UL 94、材料與送測重點。


