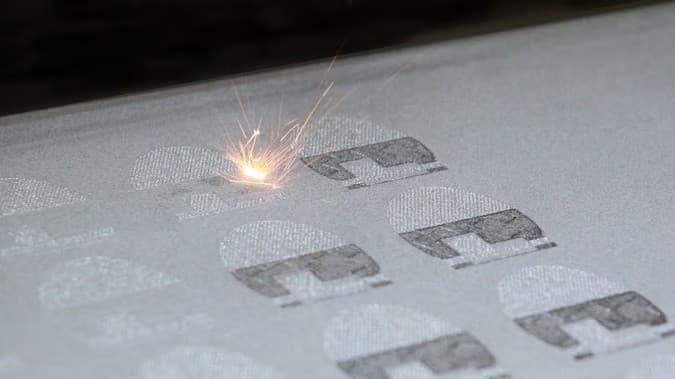
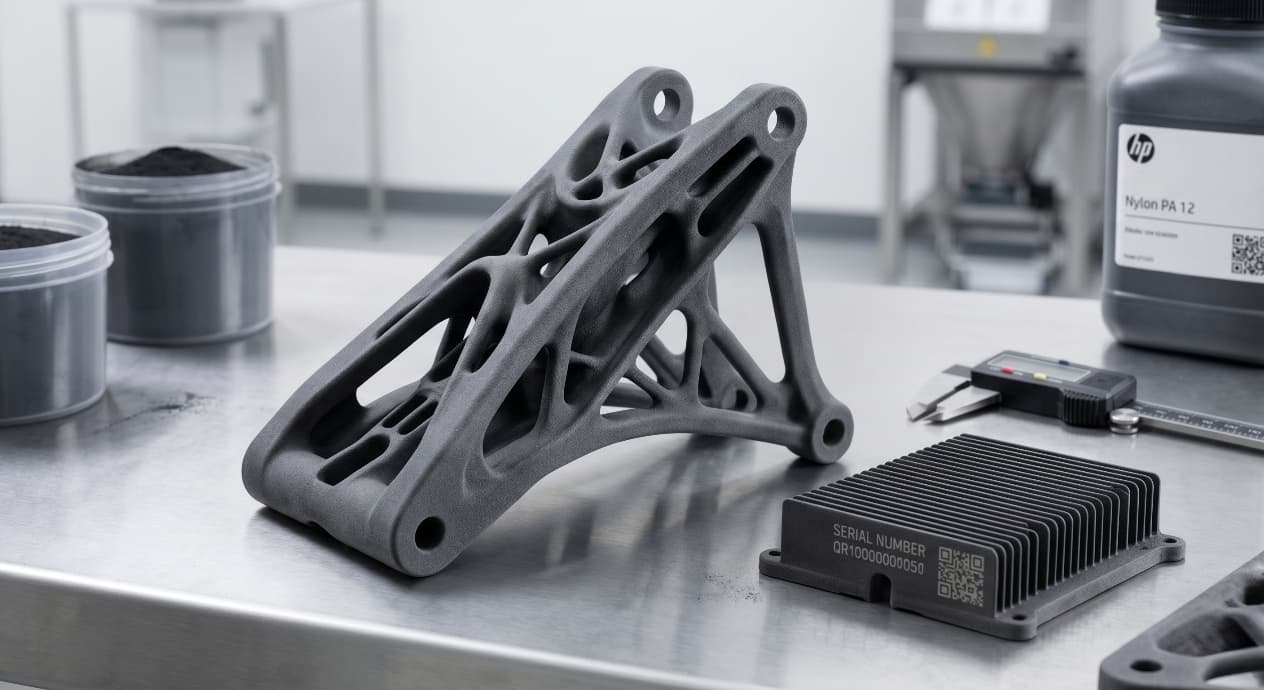
金屬 3D 列印設計:減重、整合與拓撲優化
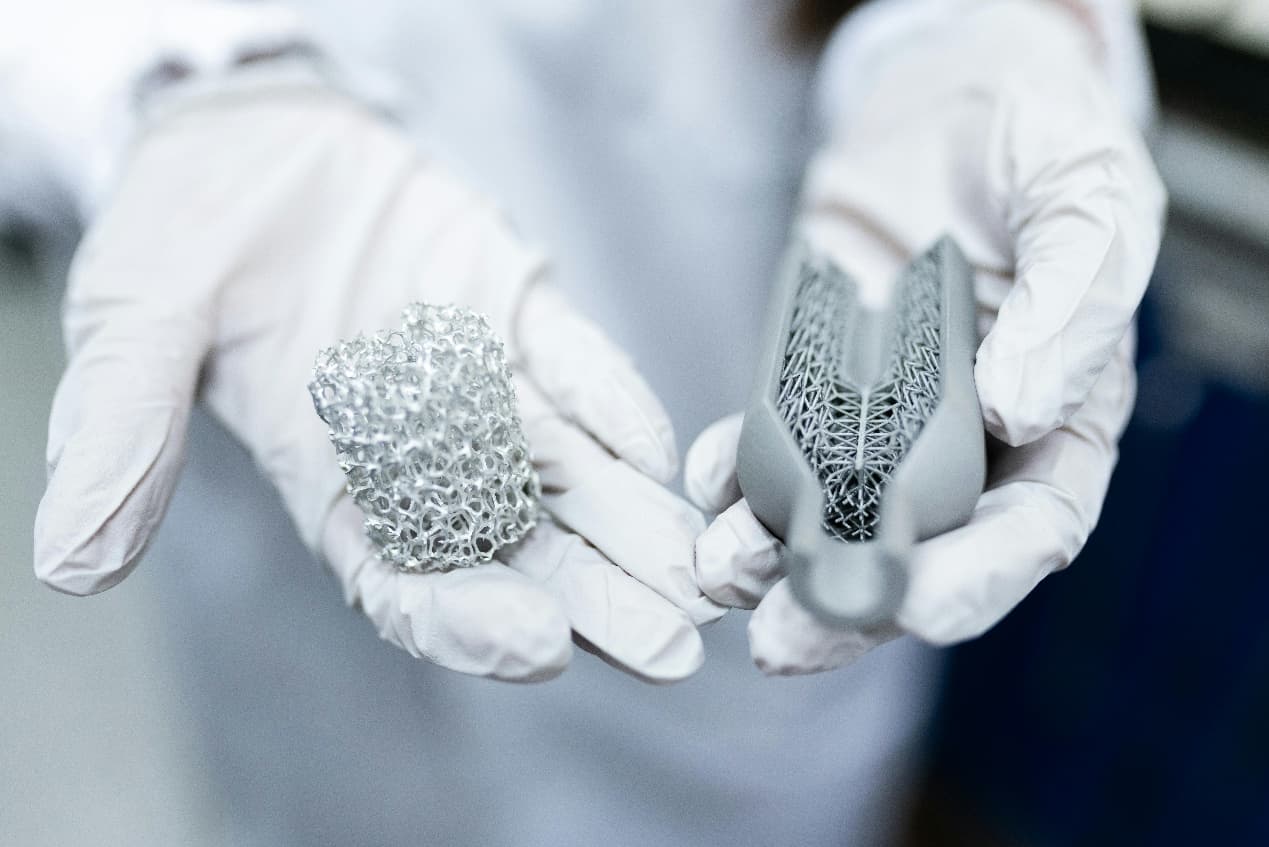
把原本 CNC 加工的零件原封不動改成金屬列印,通常只會得到更貴的同一個形狀。金屬積層真正有價值的地方,是整合零件、沿負載路徑放材料,或把內部流道做進單一零件。這篇整理哪些設計值得重畫、哪些仍適合傳統加工,以及後加工該從一開始保留什麼。
- 先確認合金與負載、疲勞與溫度、關鍵加工面,再決定擺放與支撐、熱處理/HIP、CNC 加工餘量。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認熱處理後尺寸、CT 或 CMM、材料與批次紀錄,結果穩定後再放量。

先把需求與製程選對
為何要重新設計,而非僅僅「重列印」
把一個 CNC 形狀的零件直接拿到雷射粉床機上印,幾乎在成本、交期與品質三項都會輸。這種幾何假設了刀具進刀、脫模角與分模線——而印表機既不需要、也無法利用這些限制。重新設計思維問的是:如果銑削、鑄造與鍛造的限制一夜之間全部消失,這個零件實際上應該長什麼樣?
三個槓桿做了絕大多數的工作:移除不再承擔負載的材料(拓撲)、合併不再需要接頭的組件(整合),以及把功能埋進壁厚內部(流道、晶格、感測)。本文其餘部分會逐一拆解這三個槓桿,以及讓它們真正回本的設計動作。
減法 vs. 積層:哪些限制被移除、哪些被加上
限制集合並沒有變小,而是變得不同。只慶祝舊限制消失的設計者,會被新限制反咬(懸伸角、支撐接觸、殘餘應力、粉末排除)。
| 限制 | 減法製程 | 金屬積層 |
|---|---|---|
| 刀具進刀 | 每個特徵都需要 | 不需要 |
| 脫模角/分模線 | 必要 | 無 |
| 內部空腔 | 困難或不可能 | 原生支援 |
| 懸伸角 | 不適用 | 通常 ≥ 45° 才可免支撐 |
| 殘餘應力 | 次要 | 主導因素——必須在設計階段考慮 |
| 粉末排除 | 不適用 | 需 ≥ 4 mm 排粉孔 |
金屬 3D 列印設計:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
合金與負載、疲勞與溫度、關鍵加工面
- 2材料與製程
擺放與支撐、熱處理/HIP、CNC 加工餘量
- 3驗收
熱處理後尺寸、CT 或 CMM、材料與批次紀錄
金屬 3D 列印設計的關鍵設計規則
拓撲優化:何時數學真的會回本
拓撲優化不是造型工具。它是一個負載求解器,需要誠實的邊界條件、誠實的質量目標,與誠實的製造性過濾器。跳過其中任何一項,你會得到一個外觀有機、卻通不過驗證的零件。
| 步驟 | 輸入 | 設計者的工作 |
|---|---|---|
| 1. 設計空間 | CAD 包絡 | 標註禁置區與承載體積 |
| 2. 負載案例 | FEA + 服役資料 | 涵蓋疲勞,不只是降伏 |
| 3. 質量目標 | 原重百分比 | 設 30–60%——不要 90% |
| 4. 製造過濾器 | 最小桿件、懸伸 | 對應實際印表機,而非通用預設 |
| 5. 重建 | 求解器網格 | 重建為參數化 CAD 以便公差化 |
| 6. 驗證 | FEA + 列印 | 在重建模型上重跑 FEA,而非原始網格 |
回本是非線性的:前 30% 的減重通常是「免費」的,接下來的 20% 要付出設計工時,超過 60% 的減量則通常需要更換材料、或與系統團隊重新協商負載條件。
內部流道:把功能設計進壁厚
一旦接受「壁厚內部就是設計空間」,零件就不再是外殼,而成為一個系統。冷卻、潤滑、儀器配線、壓力平衡都可以在單一實體內部走線——前提是流道遵守最小直徑、排粉方向與 ≥ 45° 自支撐規則。
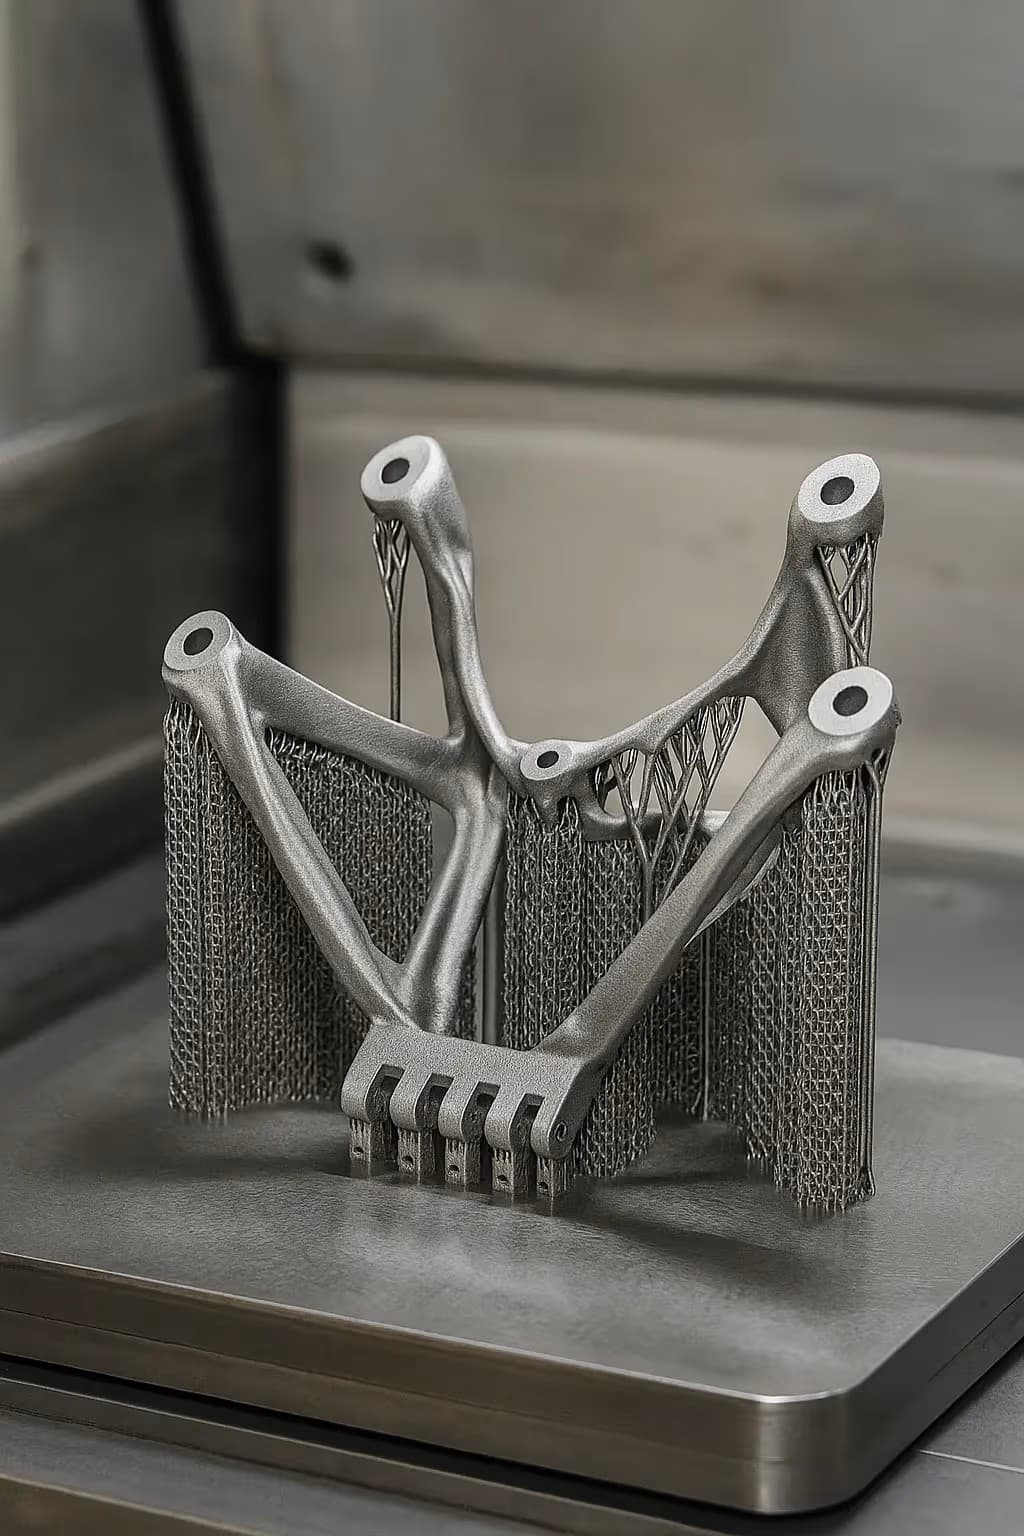
從打樣、後處理到驗收
金屬 3D 列印設計送廠前四點確認
- 功能需求
合金與負載
- 材料與製程
擺放與支撐
- 設計重點
熱處理/HIP
- 驗收方式
熱處理後尺寸
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 從負載路徑與流體路徑出發,而非沿用舊 CAD 模型 | 把為銑削而設計的零件直接拿去列印——要嘛重新設計、要嘛繼續銑削 |
| 在打開拓撲求解器之前先設定 30–60% 的質量目標 | 在沒有更換材料或重新協商負載的前提下追求 80% 以上的減重 |
| 在每個內部空腔加 ≥ 4 mm 排粉孔並依重力方向擺放 | 把精密孔位或密封面直接落在列印原表面 |
| 在參數化重建後的幾何上重跑 FEA,而非原始優化網格 | 在概念階段忽略列印方向——它是一項承重決策 |
- 負載案例包含疲勞,而非僅靜態降伏。
- 已記錄質量目標(30–60%)並由系統工程師簽核。
- 已選定列印方向;可能時最長尺寸沿列印方向。
- 所有懸伸 ≥ 45° 或已規劃可及的支撐。
- 每個封閉空腔皆有 ≥ 4 mm 排粉孔,方向利於排除。
常見問題、延伸閱讀與參考來源
談「金屬 3D 列印設計」時,最先要確認什麼?
先確認合金與負載、疲勞與溫度、關鍵加工面。這些條件會直接影響擺放與支撐、熱處理/HIP、CNC 加工餘量,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把擺放與支撐、熱處理/HIP、CNC 加工餘量固定下來,再用同一套方法確認熱處理後尺寸、CT 或 CMM、材料與批次紀錄;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 DMLS 金屬 3D 列印:支撐、方向與加工餘量、MJF 3D 列印設計:材料、壁厚與量產指南。