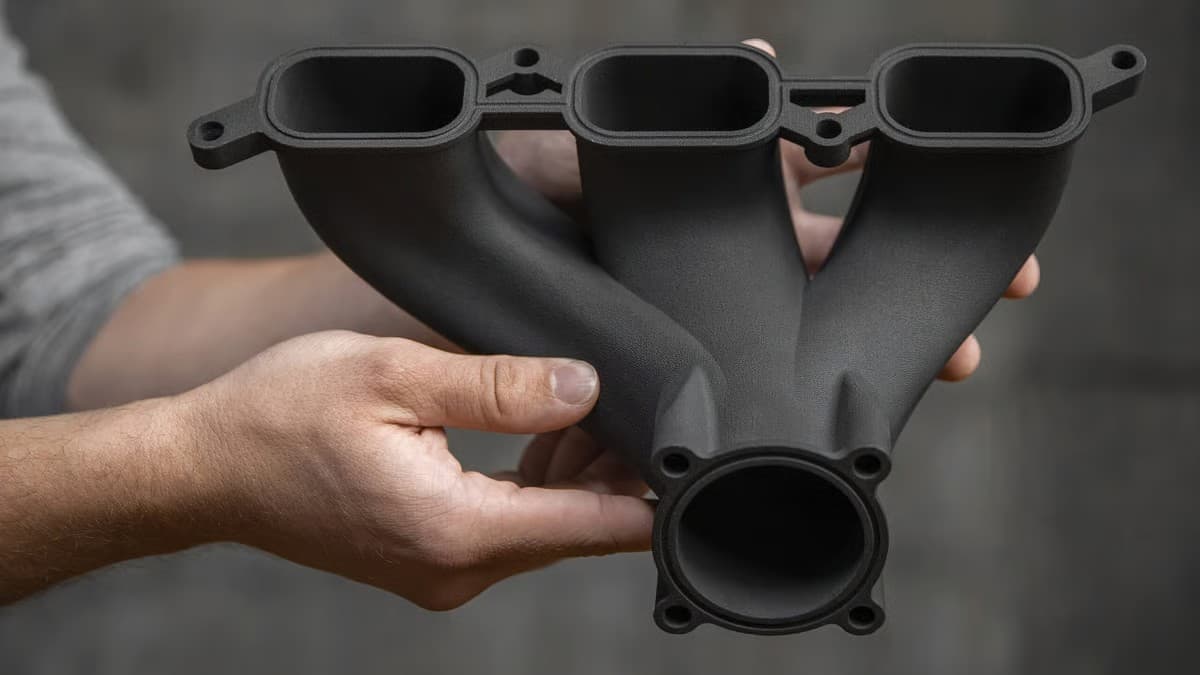
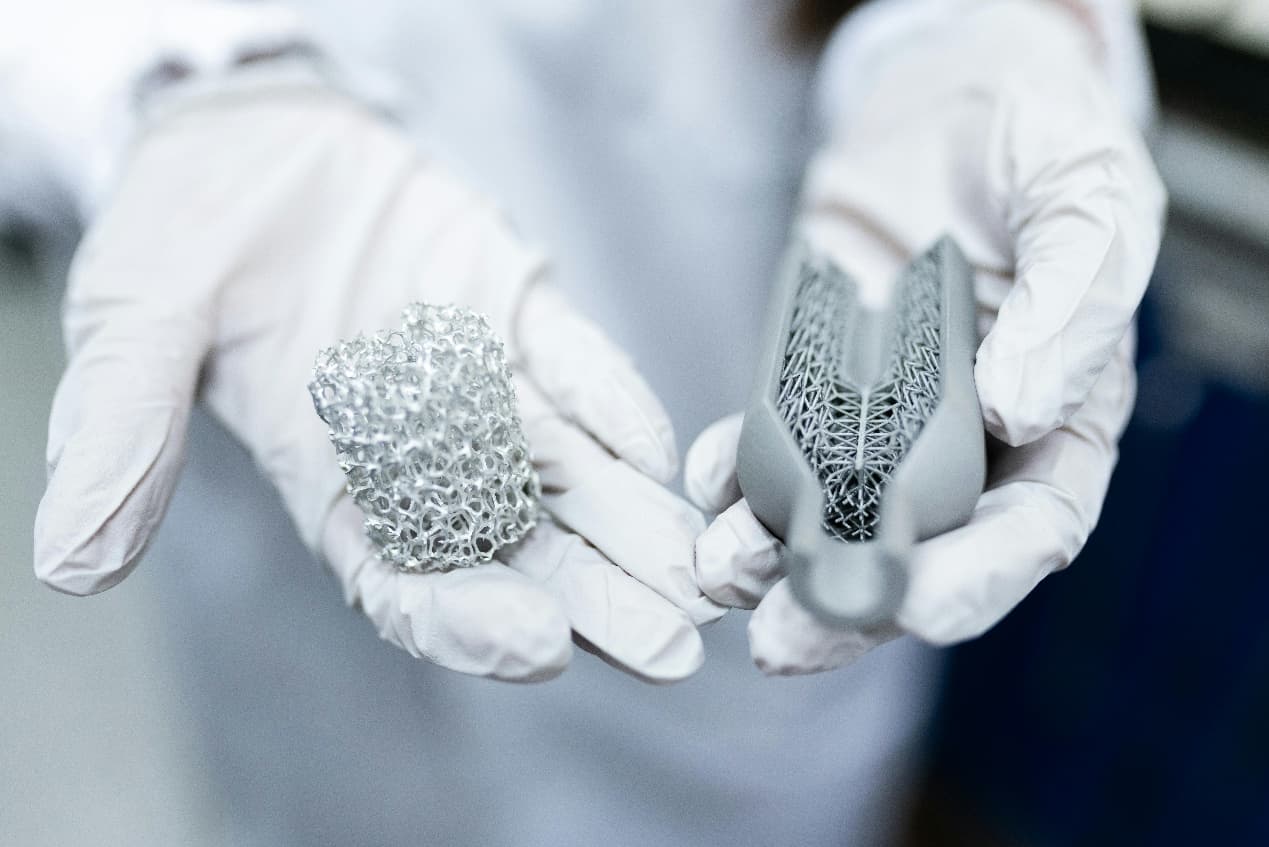
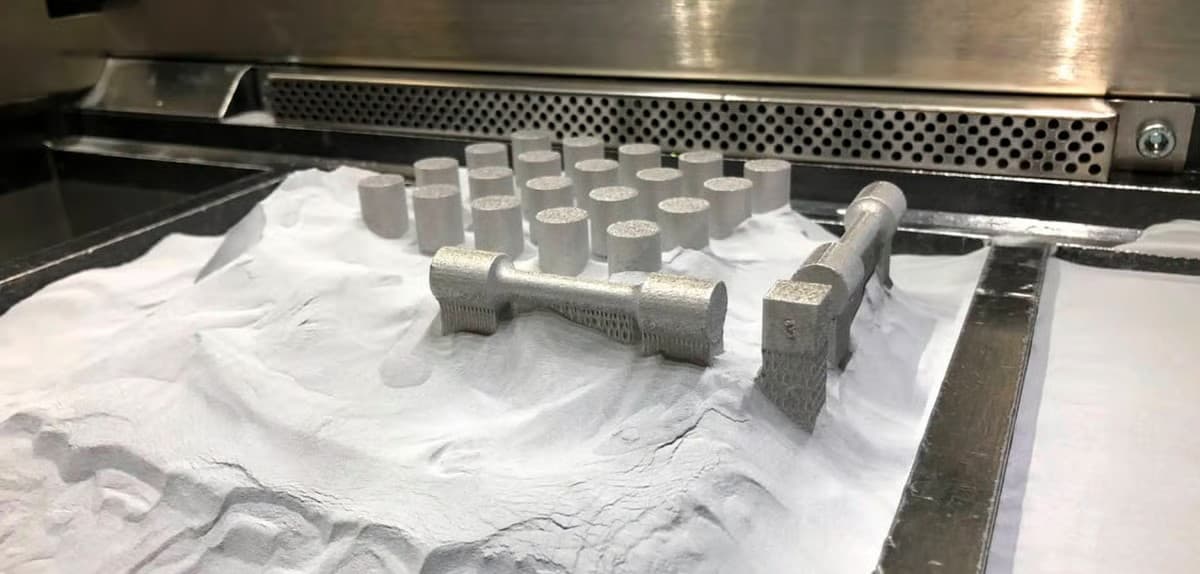
DMLS 金屬 3D 列印:支撐、方向與加工餘量
DMLS 模型在幾何上可列印,不代表建置能穩定完成。殘餘應力、鋪粉方向、支撐剛性與加工基準,都會在製程中互相影響。這篇從合金特徵、支撐、擺放、加工餘量與粉末處理,整理金屬零件上機前應完成的 DfAM 審查。
- 先確認合金與負載、疲勞與溫度、關鍵加工面,再決定擺放與支撐、熱處理/HIP、CNC 加工餘量。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認熱處理後尺寸、CT 或 CMM、材料與批次紀錄,結果穩定後再放量。

先把需求與製程選對
為何 DMLS 設計不同
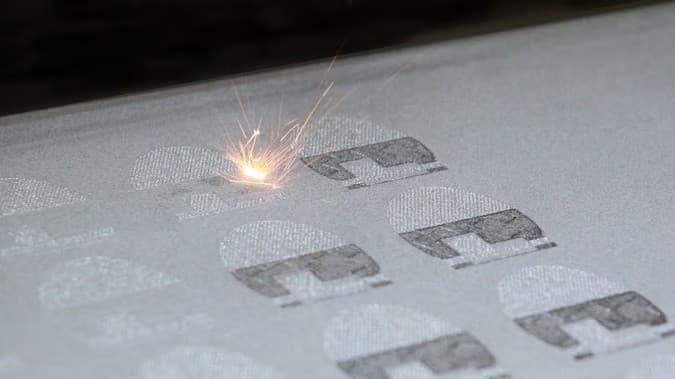
DMLS 在惰性氣氛中以聚焦雷射逐層熔融金屬粉末。每一層以每秒數百度的速率冷卻,零件成長過程中殘留應力被鎖進結構。為 DMLS 設計意味著把構建視為一個熱-力事件,而不只是幾何投影。
本指南聚焦於粉床金屬特有的 DfAM 動作:依合金而異的最小特徵、支撐設計、基板附著、鋪粉刀淨空與排版。零件整合的思維轉變請見 redefining-metal-part-design 文章;熱處理、HIP 與表面後處理請見 post-processing 指南。
依合金而異的最小特徵
DMLS 製程中每種合金都有自己的雷射吸收率、熔池動力學與收縮行為。一個在 AlSi10Mg 上能順利列印的 0.4mm 壁,到 Inconel 718 會翹曲,到銅會裂開。下表列出量產視窗的實務基線;原型可以更激進,但要預期更多支撐與擺位代價。
| 合金 | 最小壁厚 (mm) | 最小孔徑 (mm) | 自支撐角度 | 無支撐最大懸垂 |
|---|---|---|---|---|
| AlSi10Mg | 0.4 | 0.5 | 45 度 | 1.0mm |
| Ti6Al4V | 0.4 | 0.6 | 40 度 | 0.8mm |
| Inconel 718 | 0.5 | 0.7 | 45 度 | 0.6mm |
| 17-4PH 不鏽鋼 | 0.5 | 0.6 | 45 度 | 1.0mm |
| CoCr | 0.5 | 0.7 | 40 度 | 0.6mm |
| 純銅 | 0.8 | 1.0 | 50 度 | 0.4mm |
DMLS 金屬 3D 列印:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
合金與負載、疲勞與溫度、關鍵加工面
- 2材料與製程
擺放與支撐、熱處理/HIP、CNC 加工餘量
- 3驗收
熱處理後尺寸、CT 或 CMM、材料與批次紀錄
DMLS 金屬 3D 列印的關鍵設計規則
擺位:鋪粉刀、應力、朝下面
擺位決定哪些面成為朝下面(粗糙)、哪些面要承受沿構建方向的負載(Z 方向最弱)、以及鋪粉刀遇到的是長直邊還是緩曲線。錯誤擺位會讓支撐體積加倍、後加工工時三倍。
| 考量 | 經驗法則 | 違反後果 |
|---|---|---|
| 鋪粉刀碰撞 | 長邊與鋪粉軸偏 5-15 度 | 邊緣翹曲、刮刀撞擊、構建中止 |
| 應力軸 | 主負載與 Z 方向夾 0-30 度 | 層線疲勞裂紋 |
| 朝下面極限 | 關鍵面保持在 45 度以上 | 渣化、Ra > 20um、支撐疤痕 |
| 熱質量 | 厚截面在 Z 向錯開 | 翹曲、基板脫離 |
| 粉末排出 | 所有內流道斜度 >5 度 | 殘留燒結粉末 |
依特徵規劃的加工餘量
DMLS 直接列印 Ra 6-12um;軸承配合面、密封面、螺紋孔需要加工。在 CAD 中以偏移體加上餘量,讓列印形狀、HIP 後形狀、加工後形狀在 PLM 中是三個獨立檔案。
| 特徵 | 單側餘量 (mm) | 原因 |
|---|---|---|
| 軸承孔 H7 | 0.5 | HIP 收縮後再修圓 |
| 密封面 | 0.3 | Ra 0.8 目標 |
| 螺紋孔 | 實心鑽攻 | 避免列印螺紋疲勞 |
| 基準面 | 0.4 | HIP 前先建立 |
| 配合法蘭 | 0.5 | 平面度 < 0.05mm |
| 僅外觀 | 0.2 或 0 | 珠擊可接受 |

從打樣、後處理到驗收
DMLS 金屬 3D 列印送廠前四點確認
- 功能需求
合金與負載
- 材料與製程
擺放與支撐
- 設計重點
熱處理/HIP
- 驗收方式
熱處理後尺寸
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 定稿前鎖定合金 | 把合金當作後期可換 |
| 長邊與鋪粉軸偏角 | 平頂與刮刀平行 |
| 每腔體至少兩孔 | 只開一個排粉孔 |
| 規劃支撐移除路徑 | 在工具碰不到的位置放晶格 |
| 軸承與密封面留餘量 | 信任直接列印的 Ra |
| 厚截面在 Z 向錯開 | 熱質量集中在同一切片 |
- 合金鎖定,並在每個壁、孔、懸垂上標註
- 所有懸垂都比合金自支撐角度多 5 度以上
- 長邊與鋪粉軸偏 5-15 度
- 每個內部腔體至少兩個開口,均已標註
- 依區域選擇支撐類型,並驗證移除路徑
常見問題、延伸閱讀與參考來源
談「DMLS 金屬 3D 列印」時,最先要確認什麼?
先確認合金與負載、疲勞與溫度、關鍵加工面。這些條件會直接影響擺放與支撐、熱處理/HIP、CNC 加工餘量,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把擺放與支撐、熱處理/HIP、CNC 加工餘量固定下來,再用同一套方法確認熱處理後尺寸、CT 或 CMM、材料與批次紀錄;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 SLS 3D 列印設計:壁厚、間隙與清粉指南、金屬 3D 列印設計:減重、整合與拓撲優化。