3D 列印鉸鏈設計:材料、方向與壽命測試
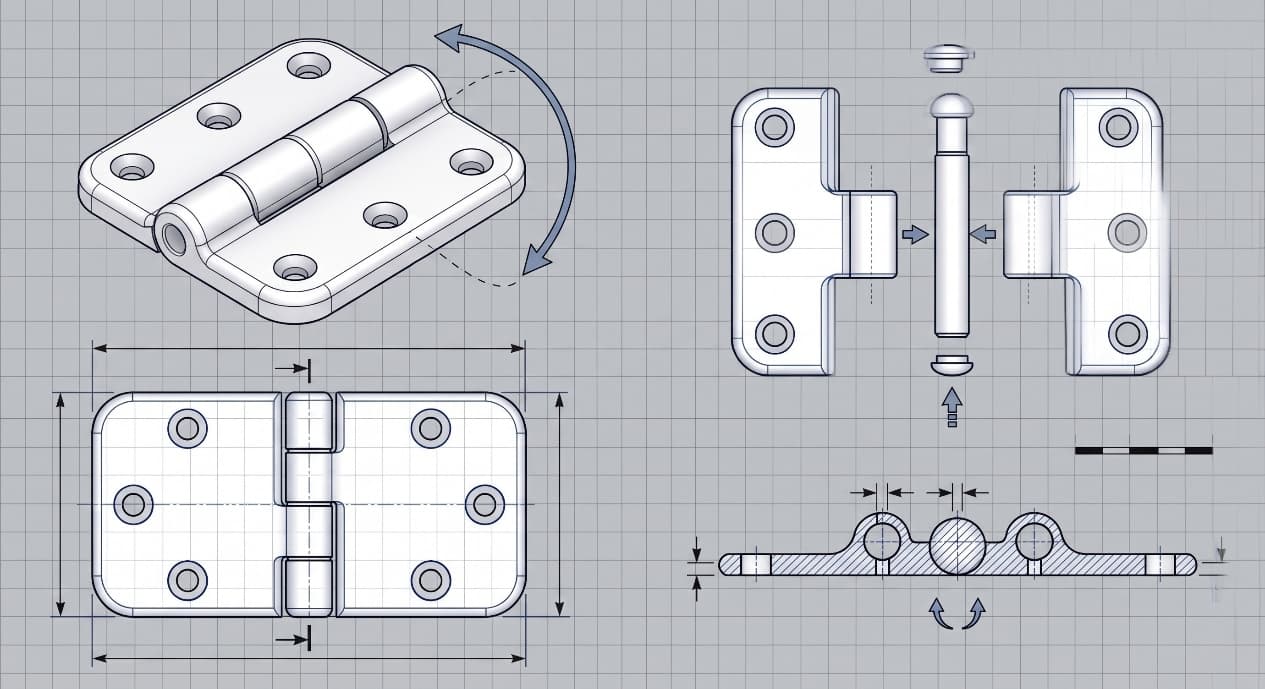
3D 列印鉸鏈第一次開合順利,並不代表能承受幾千次循環。材料、折線厚度、根部圓角與列印方向,會把應變集中或分散到完全不同的位置。這篇比較活鉸鏈、插銷鉸鏈與隨印就位結構,並說明如何設計循環測試,避免只憑手感判斷壽命。
- 先確認開合角度、循環壽命、允許間隙,再決定活鉸鏈或插銷、根部圓角、層紋跨過折線。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認初始扭力、循環測試、裂紋檢查,結果穩定後再放量。
先把需求與製程選對
為什麼列印鉸鏈比機加工更容易失效
機加工鉸鏈靠均質材料與精密軸銷配合;列印鉸鏈則必須面對各向異性的層間結構、依製程變動的間隙,以及脫粉或拆支撐後還能存活的幾何。它們的失效模式完全不同:沿列印層剝離、折線蠕變、軸銷因粉末殘留卡死,以及根部圓角不足導致的扣合疲勞。
在討論幾何之前,先選對鉸鏈類型。不同類型的壽命、公差預算與裝配流程完全不同。
五種鉸鏈型態與各自的適用場景
| 鉸鏈型態 | 典型循環壽命 | 適用製程 | 主要用途 |
|---|---|---|---|
| 活鉸(薄撓性薄膜) | 5 萬–20 萬 | MJF / SLS 搭配 PA11 | 翻蓋、整合式上蓋 |
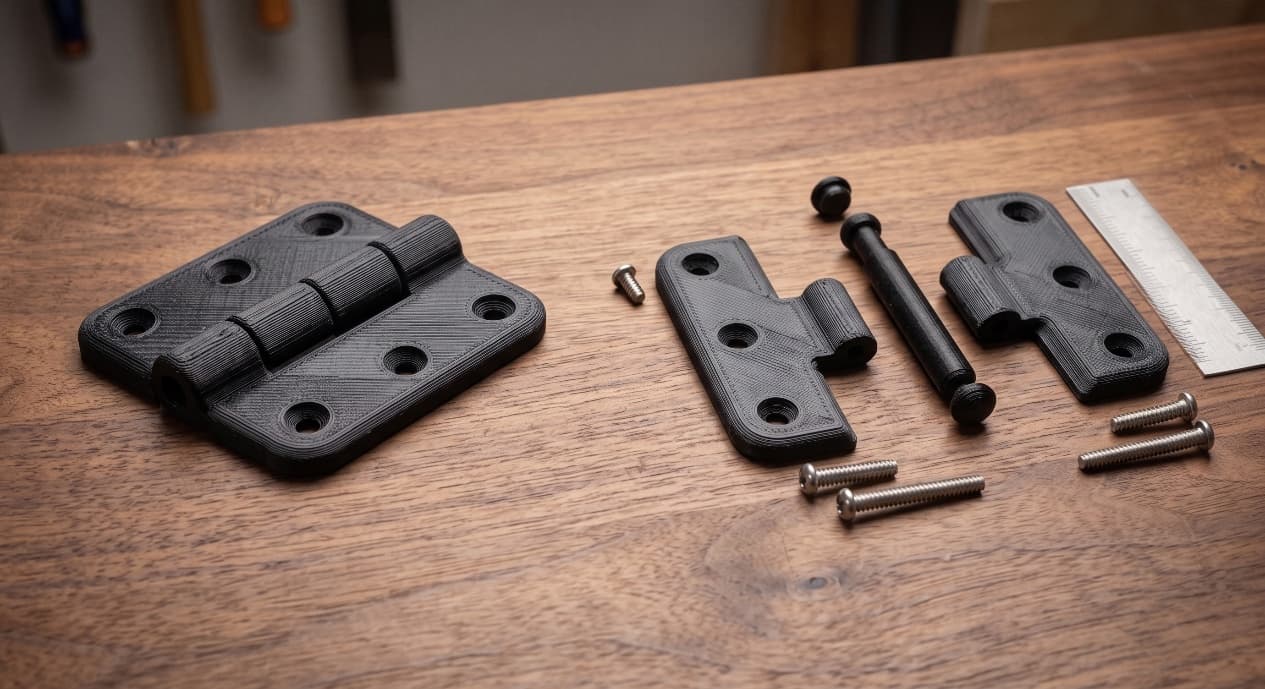
| 插銷式(兩半 + 軸心) | 10 萬以上 | SLS、FDM、SLA | 門板、面板、可重複裝配 |
| 扣合帶鉤 | 1 千–1 萬 | SLA、MJF | 一次性或低循環檢修蓋 |
| 節筒式(多葉 + 列印軸銷) | 2 萬–8 萬 | SLS 列印即用 | 多關節原型、樣機 |
3D 列印鉸鏈:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
開合角度、循環壽命、允許間隙
- 2材料與製程
活鉸鏈或插銷、根部圓角、層紋跨過折線
- 3驗收
初始扭力、循環測試、裂紋檢查
3D 列印鉸鏈的關鍵設計規則
可直接標在圖面上的幾何數值
以下數值是 PA11 活鉸與 SLS 插銷鉸鏈的起點。先當預設值用,再依原型測試結果微調。
| 參數 | 活鉸(PA11) | 插銷式(SLS) | 意義 |
|---|---|---|---|
| 樑厚 / 薄膜厚度 | 1.0–1.5 mm | 不適用 | 低於 1.0 mm 早裂;高於 1.5 mm 難彎 |
| 根部圓角 | 1.5 × 樑厚 | 至少 0.5 mm | 尖銳根部集中應力、壽命減半 |
| 嚙合 / 葉片長度 | 5–8 mm | 每節筒 8–12 mm | 太短受力不均;太長摩擦增加 |
| 長厚比 | 4:1 到 6:1 | 6:1 到 10:1 | 決定彎曲模式與撕裂起點 |
列印方向決定層紋是幫手還是凶手
同一個幾何、兩種方向、兩種完全不同的產品。我們曾在一組 SLS 驗證件把折線擺成與層紋平行,結果 2,100 次就層間剝離;同一零件旋轉 90°、讓折線橫跨層紋後,跑到 118,000 次。
從打樣、後處理到驗收
3D 列印鉸鏈送廠前四點確認
- 功能需求
開合角度
- 材料與製程
活鉸鏈或插銷
- 設計重點
根部圓角
- 驗收方式
初始扭力
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| MJF/SLS 可選時活鉸一律用 PA11 | 任何需超過 5,000 次循環的鉸鏈用 PA12 |
| 根部圓角 = 1.5 × 樑厚 | 折線內側留尖角 |
| 折軸方向讓層紋橫跨彎曲 | 讓折線與列印層平行 |
| SLS 軸銷-孔間隙指定 0.3–0.5 mm | 把射出模間隙直接抄進 SLS 圖面 |
- CAD 細節之前,已依五大類表選定鉸鏈型態
- 材料依 PA11/PA12/PP/TPU/SLA 表對應目標循環數選定
- PA11 活鉸樑厚 1.0–1.5 mm;根部圓角 = 1.5 × 樑厚
- 嚙合長度:活鉸 5–8 mm,插銷每節筒 8–12 mm
- 軸銷-孔間隙:SLS 0.3–0.5 mm,列印即用 0.4 mm
常見問題、延伸閱讀與參考來源
談「3D 列印鉸鏈」時,最先要確認什麼?
先確認開合角度、循環壽命、允許間隙。這些條件會直接影響活鉸鏈或插銷、根部圓角、層紋跨過折線,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把活鉸鏈或插銷、根部圓角、層紋跨過折線固定下來,再用同一套方法確認初始扭力、循環測試、裂紋檢查;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 粉床熔融 PBF 設計指南:製程、清粉與 DFM、SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較。