Sheet Metal
Bend Radius
K-Factor
Press Brake
Design Guidelines
鈑金彎曲半徑怎麼抓?材料、K 因子與孔距
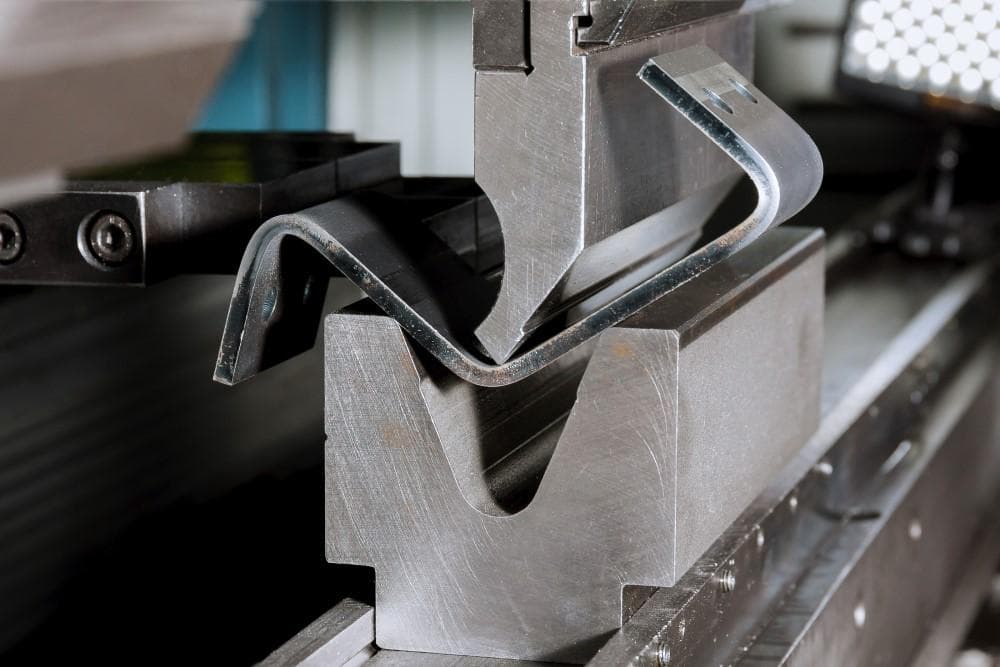
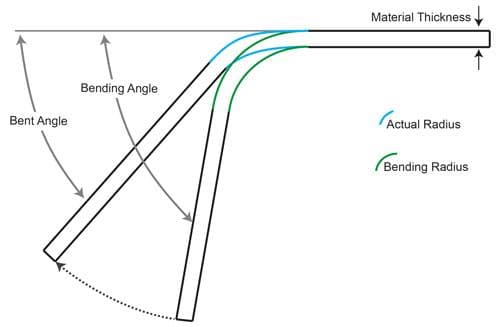
鈑金展開尺寸對了,折完角度卻不對,常見原因不是折床不準,而是內彎半徑、K 因子、材料方向或 V 模沒有對齊。孔洞離彎線太近也可能在成型後拉成橢圓。這篇從材料厚度開始,整理彎曲半徑、彎曲餘量、孔距與回彈補償。
先看三個重點
- 先確認材料與板厚、折彎角度、孔到彎線距離,再決定內彎半徑、K 因子、V 模與材料方向。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認展開尺寸、首件角度、回彈補償,結果穩定後再放量。
先把需求與製程選對
如何閱讀這些規則
下列數據假設冷軋板材、室溫、以 88 度標準 V 型下模空氣折彎。壓底(coining/bottoming)可降低回彈但所需噸位是空折的 5–10 倍。
把厚度 t 當作主變數:最小 IR、孔到彎距、彎到邊距、槽孔距離都以 t 縮放。若不確定,請以幾何允許的最大 IR 試做,成功後再逐步收緊。
依材料與厚度的最小內彎半徑
| 材料 | 0.5 mm | 1.0 mm | 1.5 mm | 2.0 mm |
|---|---|---|---|---|
| 碳鋼 1010(CRS) | 0.5 mm (1.0 t) | 1.0 mm (1.0 t) | 1.5 mm (1.0 t) | 2.0 mm (1.0 t) |
| 304 不鏽鋼 | 0.8 mm (1.6 t) | 1.6 mm (1.6 t) | 2.4 mm (1.6 t) | 3.2 mm (1.6 t) |
| 5052-H32 鋁合金 | 0.5 mm (1.0 t) | 1.0 mm (1.0 t) | 1.5 mm (1.0 t) | 2.0 mm (1.0 t) |
| 6061-T6 鋁合金 | 1.5 mm (3.0 t) | 3.0 mm (3.0 t) | 4.5 mm (3.0 t) | 6.0 mm (3.0 t) |
鈑金彎曲半徑:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
材料與板厚、折彎角度、孔到彎線距離
- 2材料與製程
內彎半徑、K 因子、V 模與材料方向
- 3驗收
展開尺寸、首件角度、回彈補償
鈑金彎曲半徑的關鍵設計規則
孔、槽與邊緣距離
成型會在彎曲線約 4 t 範圍內牽引材料,孔會被拉成橢圓、凸耳會撕裂、壓鉚件位置跑偏。
| 特徵 | 距彎曲線最小距離 | 距邊緣最小距離 | 備註 |
|---|---|---|---|
| 圓孔 | 2.5 t + IR | 2.0 t | 邊到邊量測 |
| 長槽(平行) | 4.0 t + IR | 2.5 t | 長軸沿彎曲線 |
| 長槽(垂直) | 3.0 t + IR | 2.5 t | 橫向變形較小 |
| PEM 螺柱/螺帽 | 3.0 t + IR | 2.0 D | D 為壓鉚件直徑 |
若幾何不得已違反,請加釋放槽(寬 1.5 t × 深 1.5 t),可避免撕裂;近彎孔可先放大、成型後再二次衝孔,或改用成型後攻牙的壓鉚件。
從打樣、後處理到驗收
鈑金彎曲半徑送廠前四點確認
- 功能需求
材料與板厚
- 材料與製程
內彎半徑
- 設計重點
K 因子
- 驗收方式
展開尺寸
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 以 IR = t 起步 | 在量產圖上指定零半徑或尖角 |
| 翼端加 1.5 t × 1.5 t 釋放槽 | 孔距彎曲線 < 2.5 t 仍未加釋放槽 |
| 不鏽鋼橫向於軋延方向折彎 | 6061-T6 內彎半徑 < 3 t |
| 以翼長度而非彎角公差控制 | 彎角公差累積收得比 ±0.5 度更嚴 |
- 在採購單上確認材質、回火態、厚度與軋延方向。
- 依上表逐一核對所有彎曲的最小內彎半徑。
- 至少對一道折以 BA = (π/180) × 角度 × (IR + K × t) 反算並與 CAD 展平比對。
- 依 2.5–4 t 加 IR 規則檢查孔、槽、PEM 件距離。
- 在製程單註明 V 模寬度(V = 6–10 t)。
常見問題、延伸閱讀與參考來源
談「鈑金彎曲半徑」時,最先要確認什麼?
先確認材料與板厚、折彎角度、孔到彎線距離。這些條件會直接影響內彎半徑、K 因子、V 模與材料方向,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把內彎半徑、K 因子、V 模與材料方向固定下來,再用同一套方法確認展開尺寸、首件角度、回彈補償;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 快速原型怎麼選?製程、速度與驗證流程、阻燃 3D 列印怎麼選?UL 94、材料與送測重點。