Sheet Metal
Fabrication
Bending
DFM
Welding
鈑金設計指南:折彎、孔距、焊接與公差
鈑金設計最常見的問題,往往不是零件切不出來,而是折彎後孔位、角度或組裝基準跑掉。板厚、內彎半徑、孔到彎線距離與接合方式,應在展開前一起確認。
先看三個重點
- 先確認材料與板厚、數量、外觀等級,再決定彎曲半徑、孔到彎線距離、接合方式。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認展開尺寸、折彎角度、首件組裝,結果穩定後再放量。
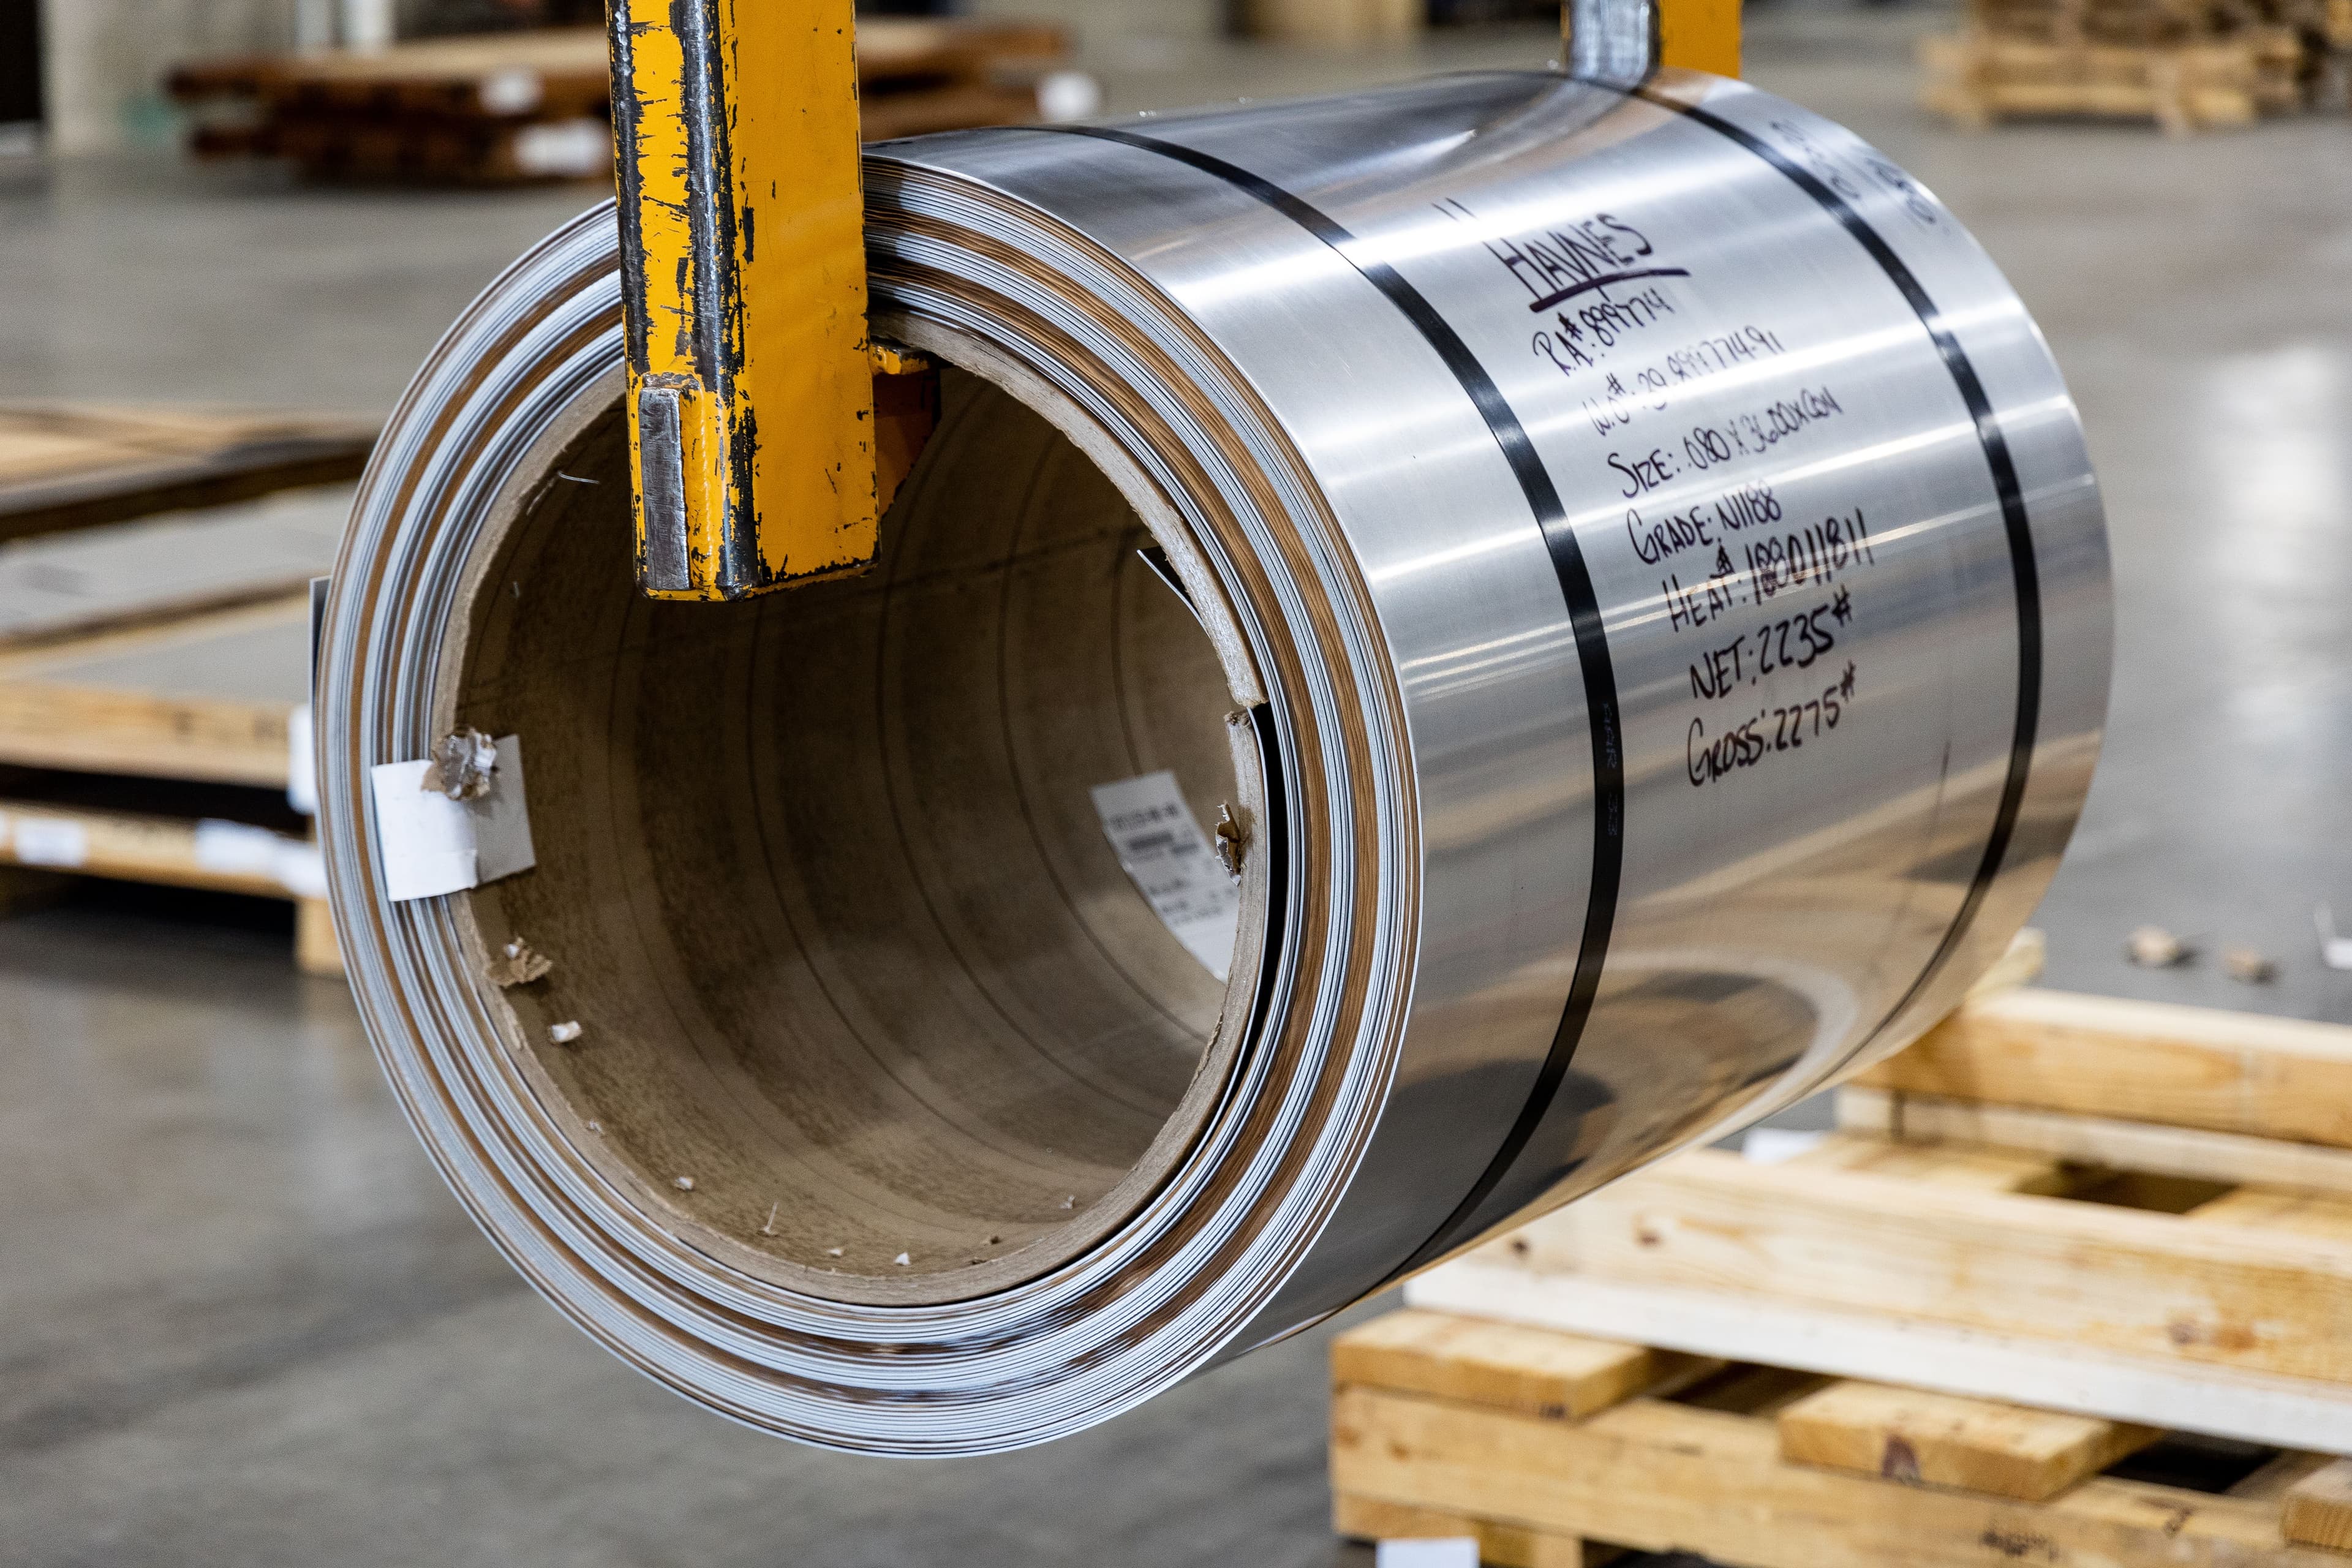
材料與折彎條件
先把材料與板厚、數量、外觀等級寫清楚,後面的材料、製程與成本比較才有共同基準。
內彎半徑:所有其他規則的源頭
內彎半徑太小會讓材料外側纖維開裂。拇指規則:對延展性材料(5052 鋁、低碳鋼、304 不鏽鋼),內彎半徑應等於料厚。
| 材料 | 料厚 (mm) | 最小內彎 R(垂直軋向) | 最小內彎 R(平行軋向) | 備註 |
|---|---|---|---|---|
| 5052 鋁 | 1.0 | 1.0 mm | 1.5 mm | 機殼預設 |
| 5052 鋁 | 2.0 | 2.0 mm | 3.0 mm | 頂蓋翻邊、支架 |
| 6061-T6 鋁 | 1.5 | 3.0 mm | 6.0 mm | 易裂,可局部退火 |
| 低碳鋼 1008 | 1.2 | 1.2 mm | 1.8 mm | 最寬容的常見鈑料 |
| 304 不鏽鋼 | 1.5 | 1.5 mm | 2.3 mm | 加工硬化;避免重覆折 |
K 因子:你的展開圖為什麼是錯的
鈑金折彎時,內側纖維壓縮、外側纖維拉伸;中間某處的中性軸維持原長。這條中性軸位置佔料厚的比例就是 K 因子。
| 內彎 R/料厚 | 典型 K 因子 | 應用 |
|---|---|---|
| 0.5 | 0.33 | 銳折,延性材 |
| 1.0 | 0.38 | 標準折彎,鋁 5052 |
| 1.5 | 0.42 | 鋼支架常見 |
| 2.0 | 0.44 | 較大半徑、不鏽鋼 |
| 3.0 | 0.47 | 大半徑、6061-T6 |
鈑金設計的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
材料與板厚、數量、外觀等級
- 2方案
彎曲半徑、孔到彎線距離、接合方式
- 3驗收
展開尺寸、折彎角度、首件組裝
孔位、接合與外觀
比較方案時,要把彎曲半徑、孔到彎線距離、接合方式放在同一張表上看,不能只比單價。
缺口:避免那個沒人想解釋的撕裂
折彎終止在一面牆或另一條折彎旁邊時,交界處的材料被要求同時做兩件相互抵觸的事:為折彎變形、為相鄰特徵固定。加一個缺口——通常是寬度 1.5× 料厚、深度 2 – 3× 料厚的槽——就能消掉這個衝突。
展開與首件驗證
進入量產前,應用固定方法確認展開尺寸、折彎角度、首件組裝,並保留版本與批次紀錄。
孔與特徵距離:隨零件走到哪都有效的規則
孔離折彎線太近,折彎時會從圓變橢圓;螺紋孔變形後螺紋直接滑牙;孔離邊太近會成為撕裂起點。規則幾何、無法談判:孔邊到折彎線 ≥ 2× 料厚+彎半徑;孔邊到板邊 ≥ 2× 料厚;槽孔兩端以整寬圓弧收尾。
| 特徵 | 最小距離 | 跳過會怎樣 |
|---|---|---|
| 孔邊到折彎線 | 2T + R(T=料厚,R=內彎) | 孔變形、螺紋滑牙 |
| 孔邊到板邊 | 2T | 邊撕裂、外觀崩缺 |
| 孔間距 | 3T | 沖壓時網條撕裂 |
| 沖壓孔最小直徑 | 1.2T | 沖子斷、毛邊變大 |
| 槽寬最小 | 1.5T | 折彎時槽閉合 |
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚材料與板厚、數量、外觀等級 | 只憑材料名稱或設備規格決定方案 |
| 把彎曲半徑、孔到彎線距離、接合方式一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認展開尺寸、折彎角度、首件組裝 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚材料與板厚、數量、外觀等級
- 已和供應商確認彎曲半徑、孔到彎線距離、接合方式
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認展開尺寸、折彎角度、首件組裝
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
鈑金設計最先要確認什麼?
先確認材料與板厚、數量、外觀等級。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當彎曲半徑、孔到彎線距離、接合方式已固定,且不同批次都能用同一方法通過展開尺寸、折彎角度、首件組裝,再考慮放量。