3D 列印是什麼?七大製程、材料與應用整理
3D 列印的價值不在「任何形狀都能做」,而在複雜度、數量、改版頻率與功能需求剛好適合積層製造。這篇用製程、材料、設計與驗收四個面向,協助你判斷何時值得採用。
- 先確認功能與負載、數量、使用環境,再決定製程與材料、擺放方向、支撐或清粉。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認關鍵尺寸、功能測試、批次一致性,結果穩定後再放量。
先判斷積層製造是否適合
先把功能與負載、數量、使用環境寫清楚,後面的材料、製程與成本比較才有共同基準。
機台裡實際發生的事
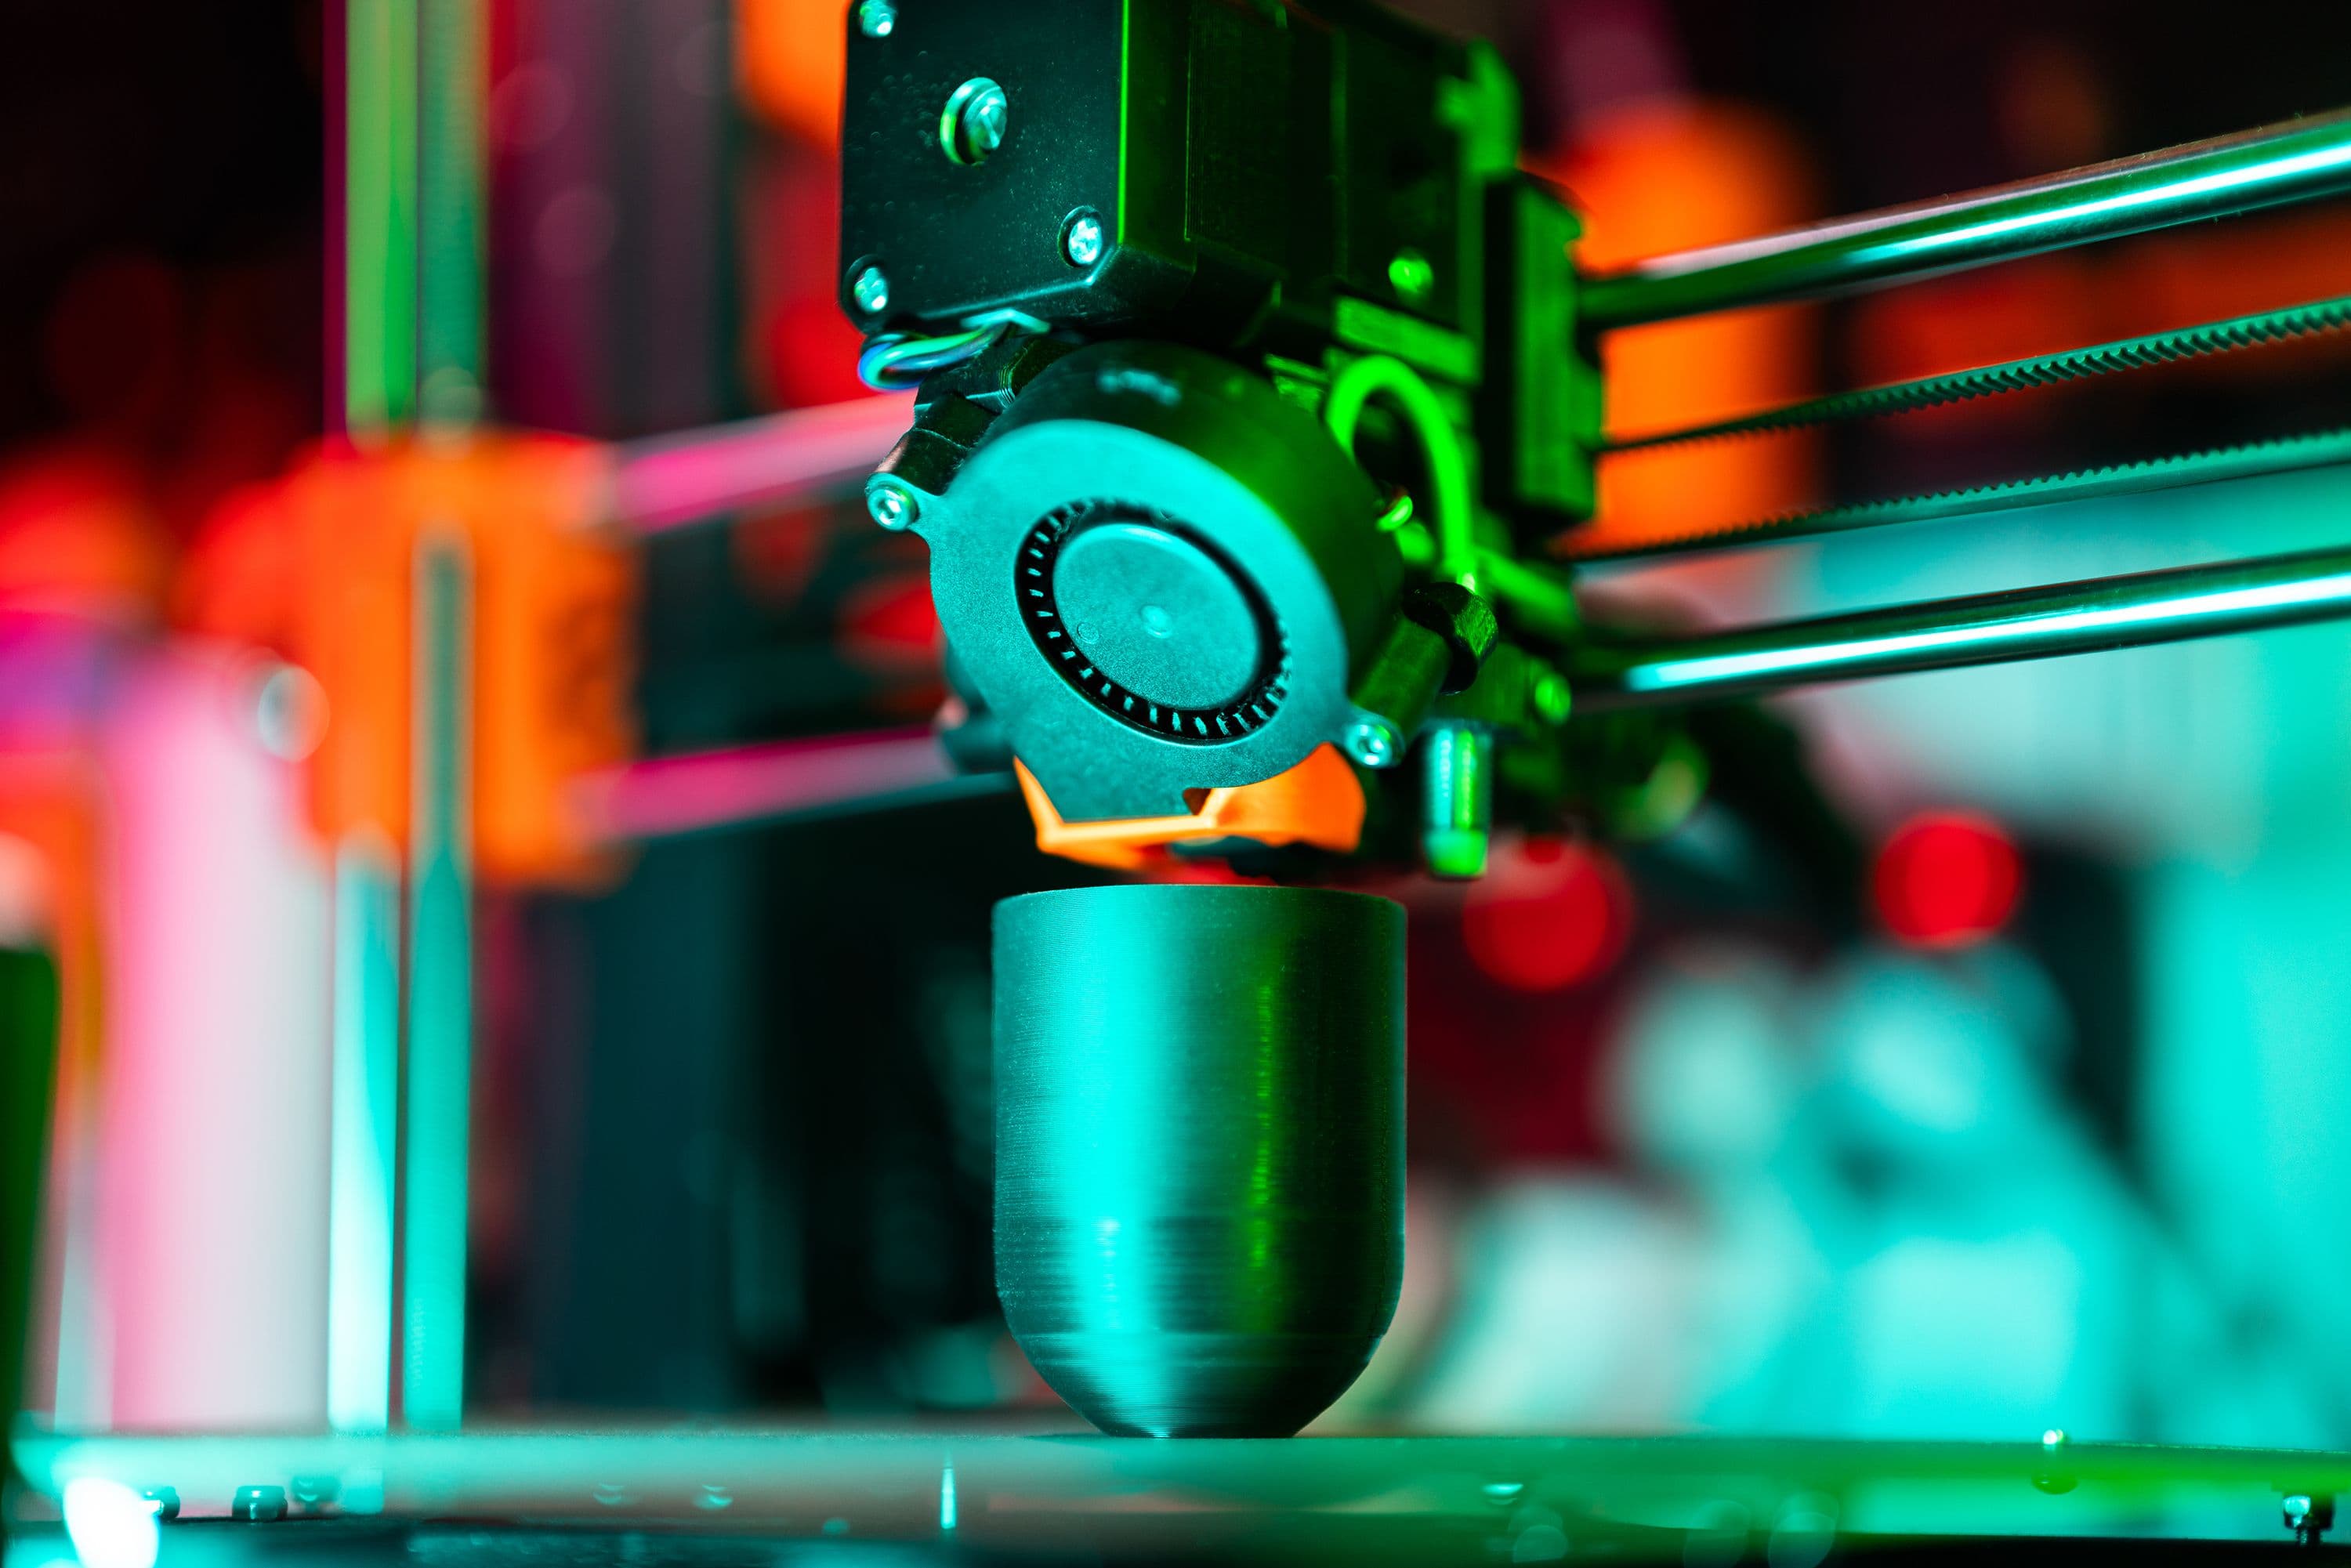
每一種積層製程都走同樣五個邏輯步驟——建模、切片、列印、後處理、檢驗——但噴頭或雷射底下的物理條件差距很大,在 A 製程有利的設計決策到了 B 製程可能反而把零件毀掉。SLA 用 UV 固化液態光聚合物,層厚 25–100 μm;SLS 用 CO2 雷射燒結尼龍粉末,層厚 100–120 μm;FDM 擠出 0.4 mm 熱塑料線材;DMLS 用 200–400 W 光纖雷射把金屬粉末焊成全緻密零件。
3D 列印的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
功能與負載、數量、使用環境
- 2方案
製程與材料、擺放方向、支撐或清粉
- 3驗收
關鍵尺寸、功能測試、批次一致性
設計、材料與製程重點
比較方案時,要把製程與材料、擺放方向、支撐或清粉放在同一張表上看,不能只比單價。
先選材料,再選製程
最快浪費掉一週的做法,就是先把製程定了,再發現這個製程能給你的材料撐不住你的工作溫度、化學環境或 UV 負載。請從負載情境開始。
| 負載情境 | 建議選擇 | 避免 | 理由 |
|---|---|---|---|
| 連續 90 ℃ 使用 | PA12-GF(MJF)、PC(FDM) | 一般 SLA 樹脂 | 樹脂 HDT 常在 50–60 ℃ |
| 反覆活動鉸鏈撓曲 | PA12(MJF/SLS) | SLA、PolyJet | 光聚合物疲勞壽命 < 500 次 |
| 透明光學件 | Clear SLA、PolyJet VeroClear | MJF、SLS | 粉床製程不透光 |
| 戶外 UV 12 個月以上 | ASA(FDM)、PA11(MJF)加塗層 | 未處理 SLA 樹脂 | 黃化、粉化 |
| 醫療接觸皮膚 | 生物相容 SLA(Class I) | 未認證 FDM 線材 | 法規追溯 |
為積層而設計,又不把自己逼進死角
最常見的錯,是把 CNC 的習慣——等厚壁、對稱特徵、慷慨的圓角——直接帶進積層檔案。積層獎勵沿應力走向的肋條、晶格,以及聚合物 45 度、金屬 35 度以內的無支撐懸空。
| 應做 | 避免 |
|---|---|
| 讓關鍵表面朝上或朝側 | 把外觀面朝下靠支撐列印 |
| 塑膠壁厚 ≥ 0.8 mm,金屬 ≥ 0.5 mm | 任何製程低於 0.4 mm 的壁 |
| 封閉腔加 ≥ 3 mm 排粉孔 | 會鎖住粉末或樹脂的密閉口袋 |
| 以倒角取代水平懸空 | 超過 2 mm 的 90° 無支撐懸空 |
| 只在需要的面指定 Ra | 整件一律 1.6 Ra |
品質與量產評估
進入量產前,應用固定方法確認關鍵尺寸、功能測試、批次一致性,並保留版本與批次紀錄。
每個新手積層設計審查都會出現的錯
| 錯誤 | 失效原因 | 如何避免 |
|---|---|---|
| 把 STL 公差當 ±0.05 mm | 塑膠製程最佳只到 ±0.2 mm | 配合特徵預留 0.3–0.5 mm 間隙 |
| 整件一律 2.5 mm 壁 | 浪費材料與列印時間 | 隨應力場在 0.8–2.0 mm 間變化 |
| 密閉殼體沒留排粉孔 | 每件鎖住 30–80 克 PA12 粉 | 在低點加 3 mm 孔 |
| 直接標 M3 加工螺紋 | SLS 螺紋 4–6 N·m 就滑牙 | 改用熱熔銅套或 M4 以上直攻 |
| 側壁要求 A 級外觀 | 0.12 mm 層厚仍看得到堆積線 | 加蒸氣拋光或噴漆 |
產業與製程的配對
| 產業 | 主力製程 | 代表零件 | 價值來源 |
|---|---|---|---|
| 航太 | DMLS 鈦/Inconel | 支架、燃油噴嘴 | 減重+零件整合 |
| 醫療 | SLA + DMLS | 手術導板、植入物 | 病患專屬幾何 |
| 汽車 | MJF + SLS | 內裝扣具、風管 | 5,000 件以下量 |
| 消費電子 | MJF + SLA | 殼體、飾條 | 週級迭代 |
| 工業 | SLS + FDM | 治具、機械手末端 | 交期以天計而非週 |
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚功能與負載、數量、使用環境 | 只憑材料名稱或設備規格決定方案 |
| 把製程與材料、擺放方向、支撐或清粉一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認關鍵尺寸、功能測試、批次一致性 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚功能與負載、數量、使用環境
- 已和供應商確認製程與材料、擺放方向、支撐或清粉
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認關鍵尺寸、功能測試、批次一致性
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
3D 列印最先要確認什麼?
先確認功能與負載、數量、使用環境。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當製程與材料、擺放方向、支撐或清粉已固定,且不同批次都能用同一方法通過關鍵尺寸、功能測試、批次一致性,再考慮放量。
下一步可查看 3D 列印服務、CNC 加工、材料資料庫,以及 3D 列印量產怎麼評估?成本、品質與適用情境、DfAM 是什麼?積層製造設計與零件整合指南。