CNC Machining
Prototyping
Production
DFM
Tolerances
CNC 原型與量產:成本、公差與製程規劃
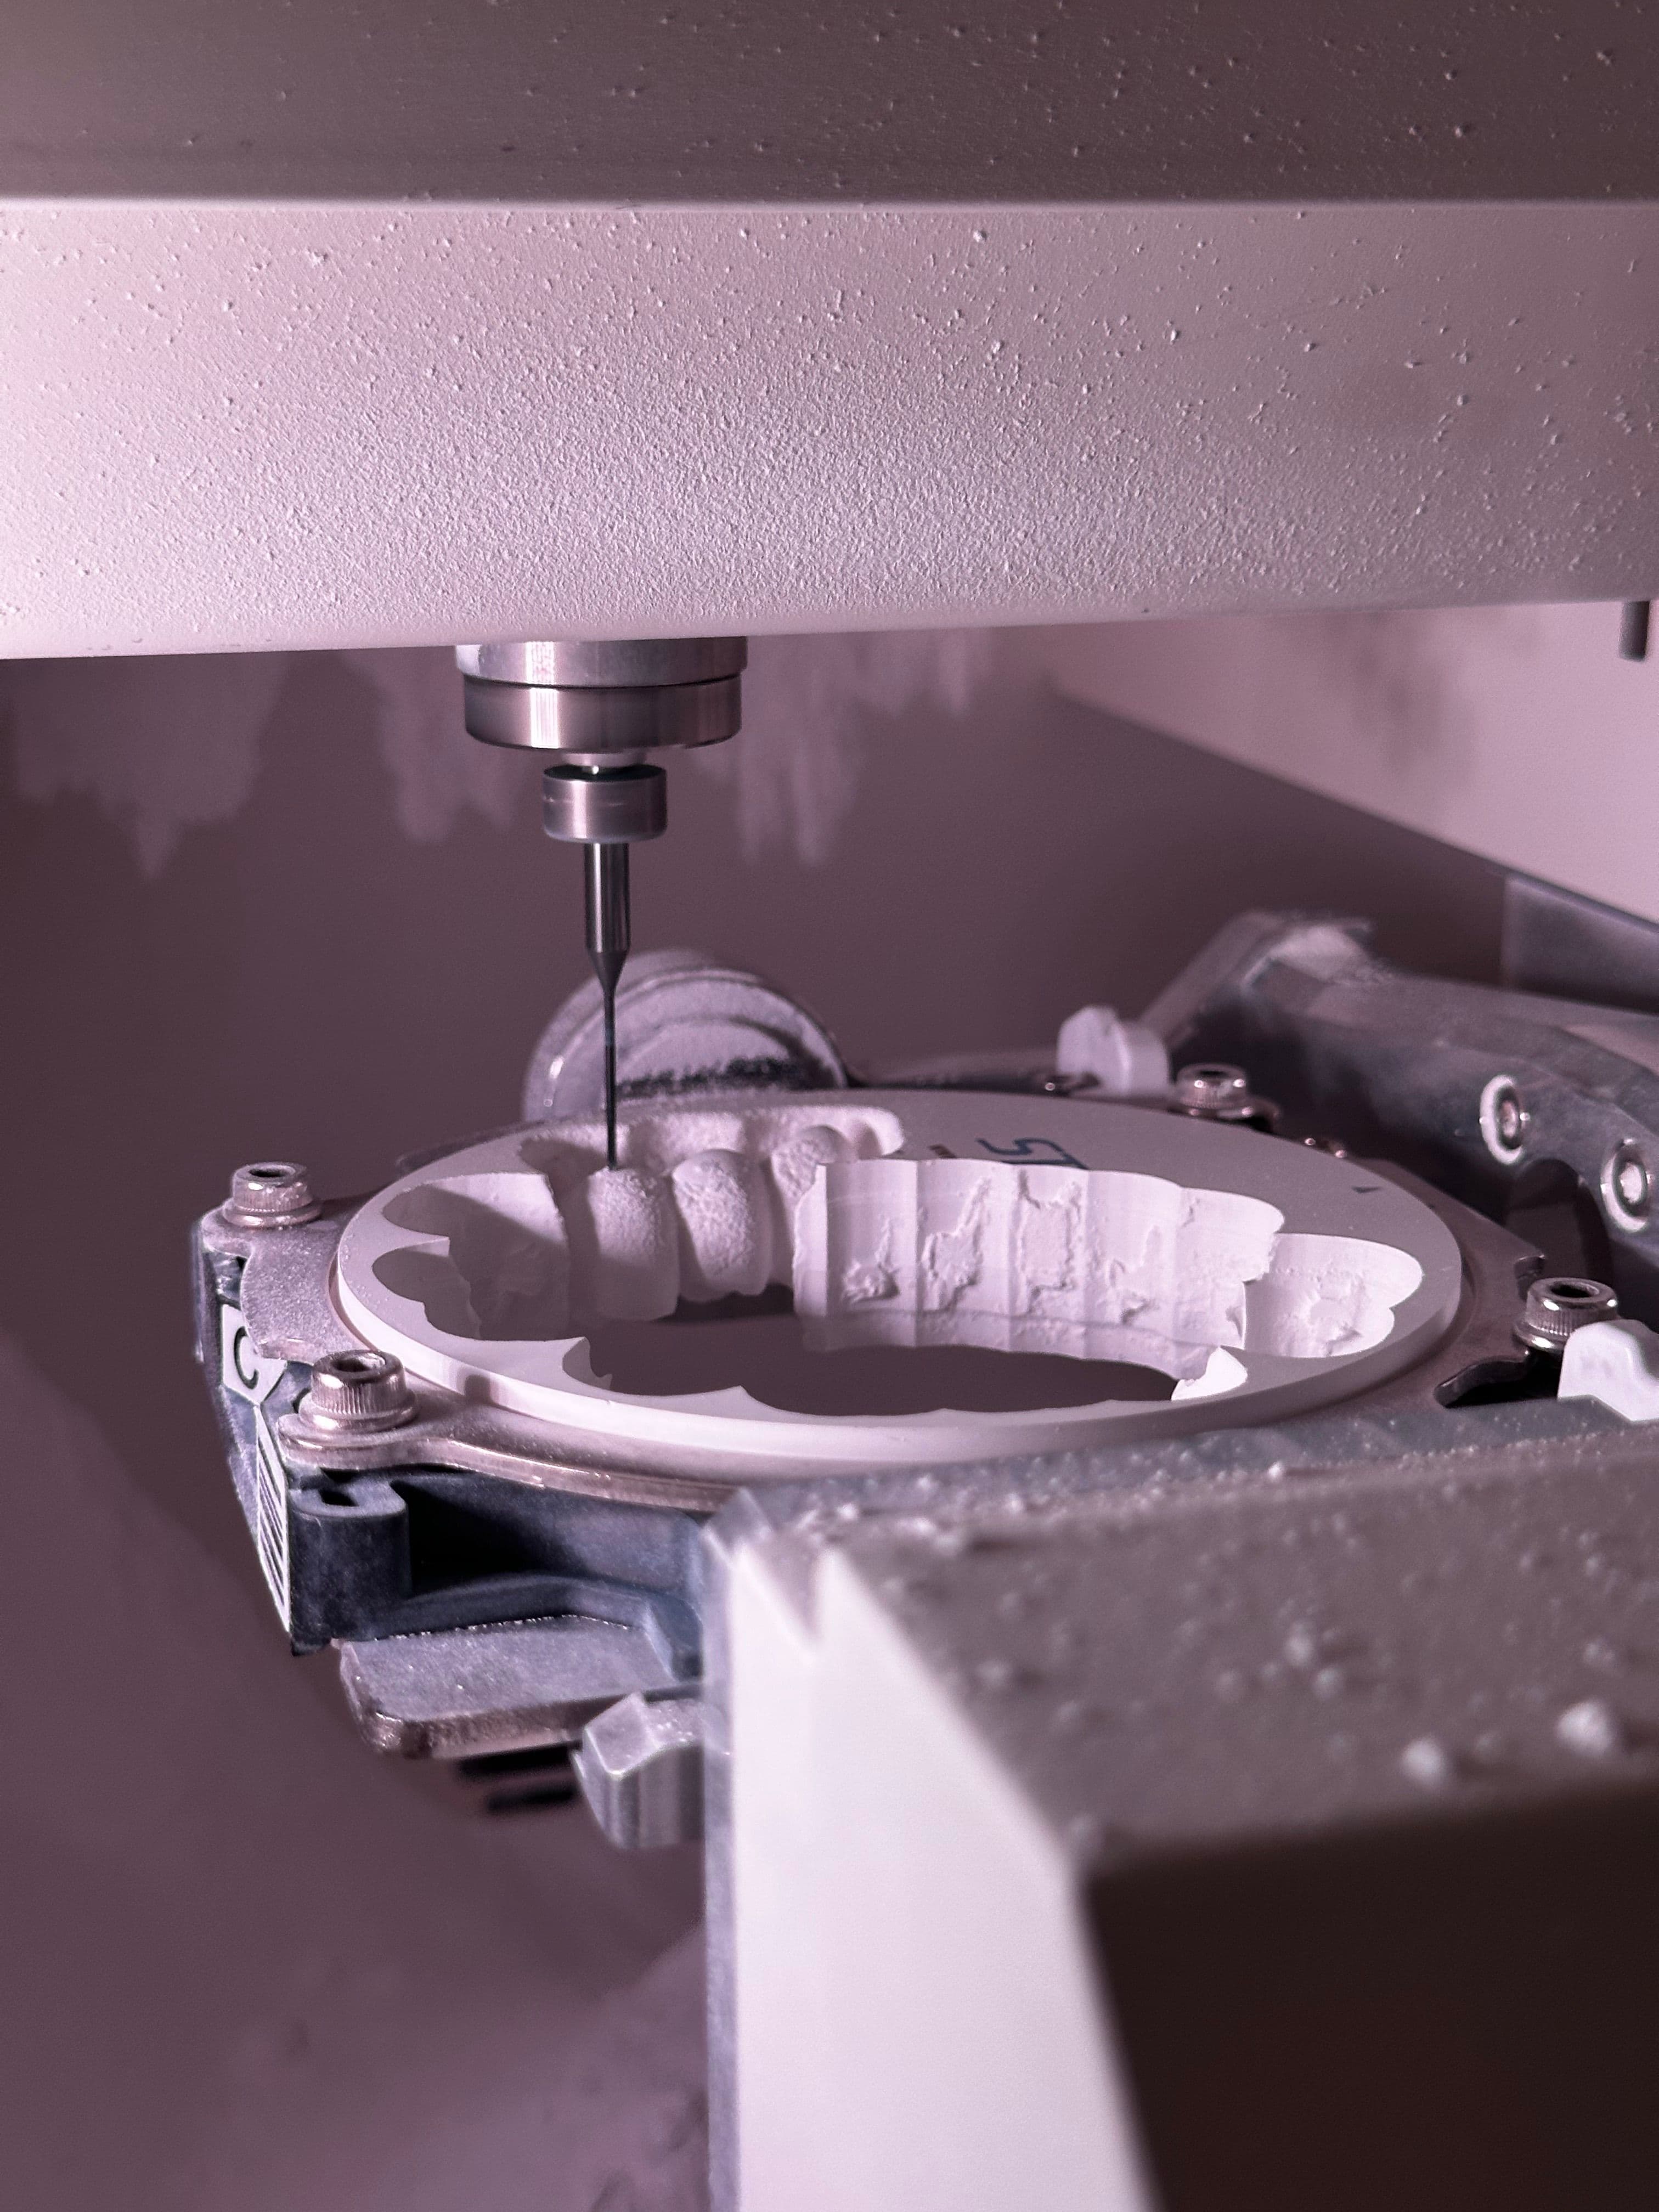
CNC 原型與量產能不能划算,主要看材料、裝夾次數、公差與數量。原型階段重視速度與彈性,量產階段則要重新檢查治具、刀具壽命、檢驗與批次穩定性。
先看三個重點
- 先確認材料與數量、關鍵公差、表面要求,再決定裝夾次數、刀具可達性、治具策略。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認首件量測、製程能力、批次抽驗,結果穩定後再放量。
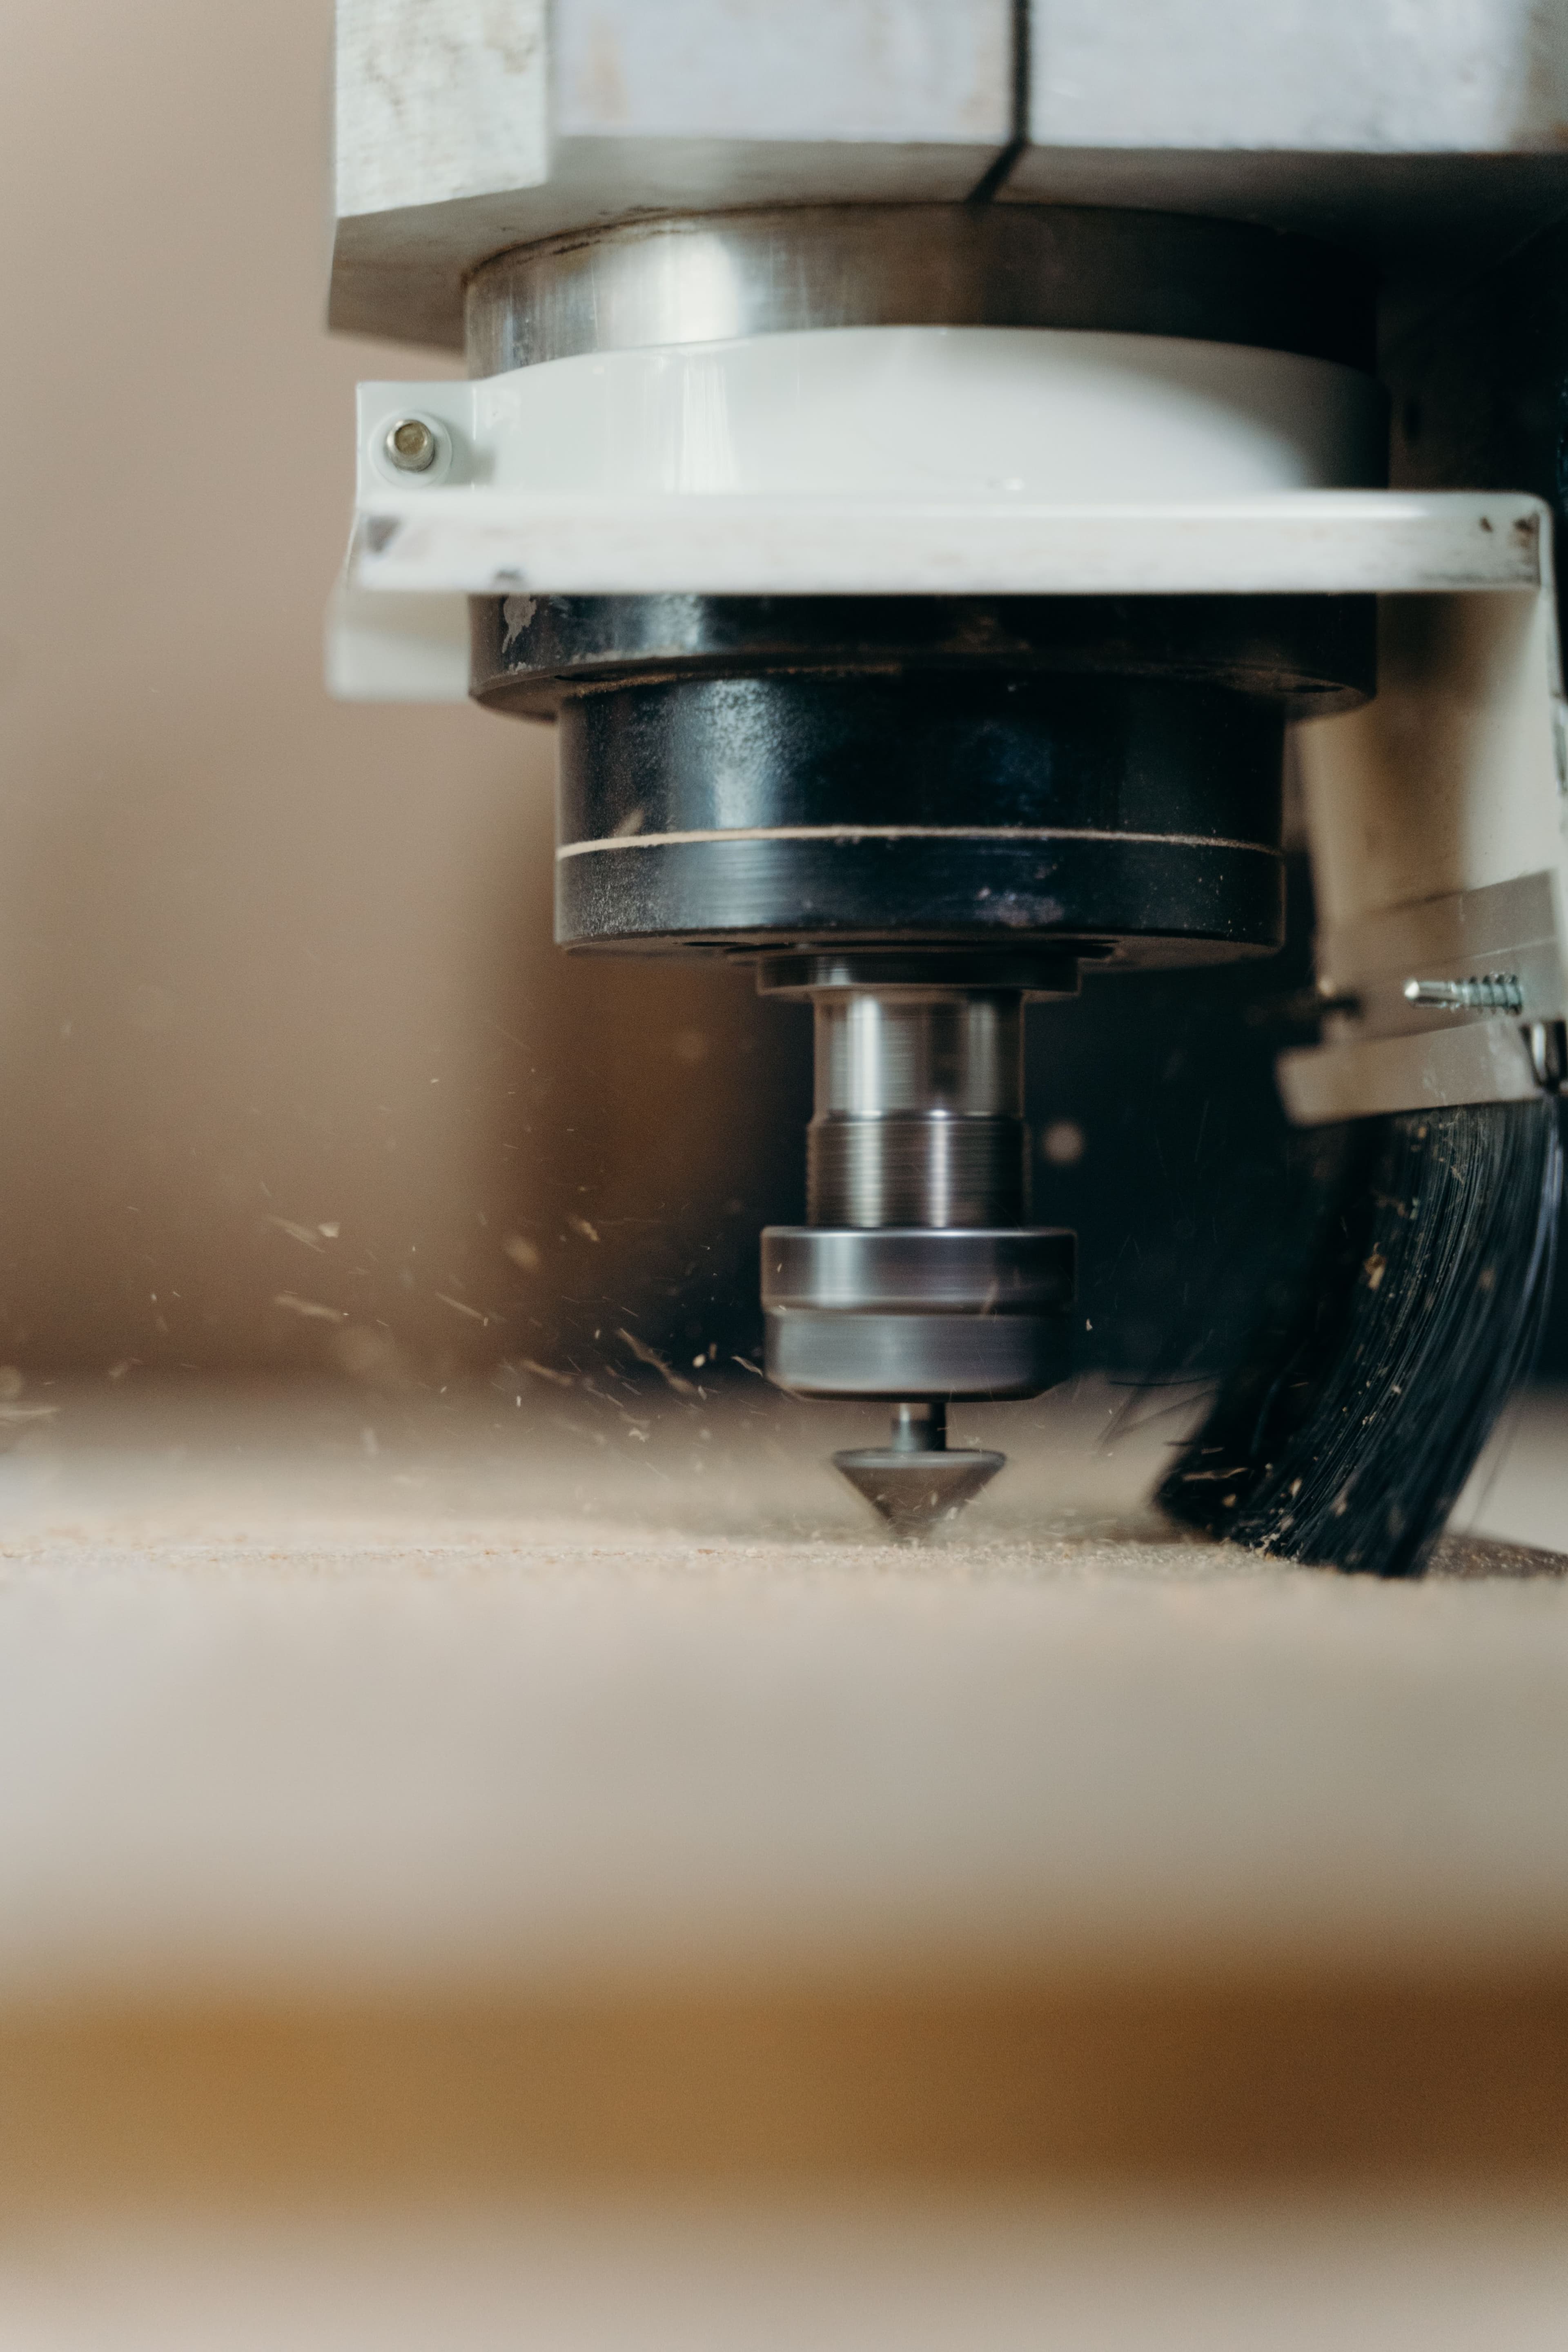
先看材料、數量與公差
先把材料與數量、關鍵公差、表面要求寫清楚,後面的材料、製程與成本比較才有共同基準。
成本曲線實際上長這樣
課本的答案是:CNC 在 1 – 100 件便宜、1 萬件貴。2026 年的實際情況更模糊。
公差:真正掌握在你手上的成本槓桿
任何比 ±0.1 mm 更緊的公差都會增加循環時間、治具成本、檢驗負擔。CNC 圖面的預設公差應是線性 ±0.1 mm、角度 ±0.5°;任何地方要更緊,你應該能說出是哪個配合件或配合關係在保護它。
| 公差帶 | 成本倍數 | 典型用途 | 換到什麼 |
|---|---|---|---|
| ±0.2 mm | 0.8× | 類似鈑金的支架 | 最便宜;配合不在意時用 |
| ±0.1 mm(預設) | 1.0× | 一般加工件 | 合理預設 |
| ±0.05 mm | 1.3 – 1.6× | 軸承孔、軸配合 | 能做壓入/滑配 |
| ±0.025 mm | 1.8 – 2.5× | 精密配合、光學支架 | 需恆溫治具 |
| ±0.010 mm | 3 – 5× | 油壓閥芯 | 每件需 CMM |
CNC 原型與量產的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
材料與數量、關鍵公差、表面要求
- 2方案
裝夾次數、刀具可達性、治具策略
- 3驗收
首件量測、製程能力、批次抽驗
加工與治具規劃
比較方案時,要把裝夾次數、刀具可達性、治具策略放在同一張表上看,不能只比單價。
材料選擇對循環時間的影響大於幾何
6061 鋁件循環時間大約是同幾何 304 不鏽鋼的三分之一、Inconel 718 的六分之一。所以圖面上那一行材料,決定了單價很大一部分。
從首件走向穩定量產
進入量產前,應用固定方法確認首件量測、製程能力、批次抽驗,並保留版本與批次紀錄。
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚材料與數量、關鍵公差、表面要求 | 只憑材料名稱或設備規格決定方案 |
| 把裝夾次數、刀具可達性、治具策略一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認首件量測、製程能力、批次抽驗 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚材料與數量、關鍵公差、表面要求
- 已和供應商確認裝夾次數、刀具可達性、治具策略
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認首件量測、製程能力、批次抽驗
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
CNC 原型與量產最先要確認什麼?
先確認材料與數量、關鍵公差、表面要求。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當裝夾次數、刀具可達性、治具策略已固定,且不同批次都能用同一方法通過首件量測、製程能力、批次抽驗,再考慮放量。