DfAM 是什麼?積層製造設計與零件整合指南
積層製造設計 DfAM的價值不在「任何形狀都能做」,而在複雜度、數量、改版頻率與功能需求剛好適合積層製造。這篇用製程、材料、設計與驗收四個面向,協助你判斷何時值得採用。
- 先確認功能與負載、數量、使用環境,再決定製程與材料、擺放方向、支撐或清粉。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認關鍵尺寸、功能測試、批次一致性,結果穩定後再放量。
先判斷積層製造是否適合
先把功能與負載、數量、使用環境寫清楚,後面的材料、製程與成本比較才有共同基準。
DfAM 背後的思維轉變
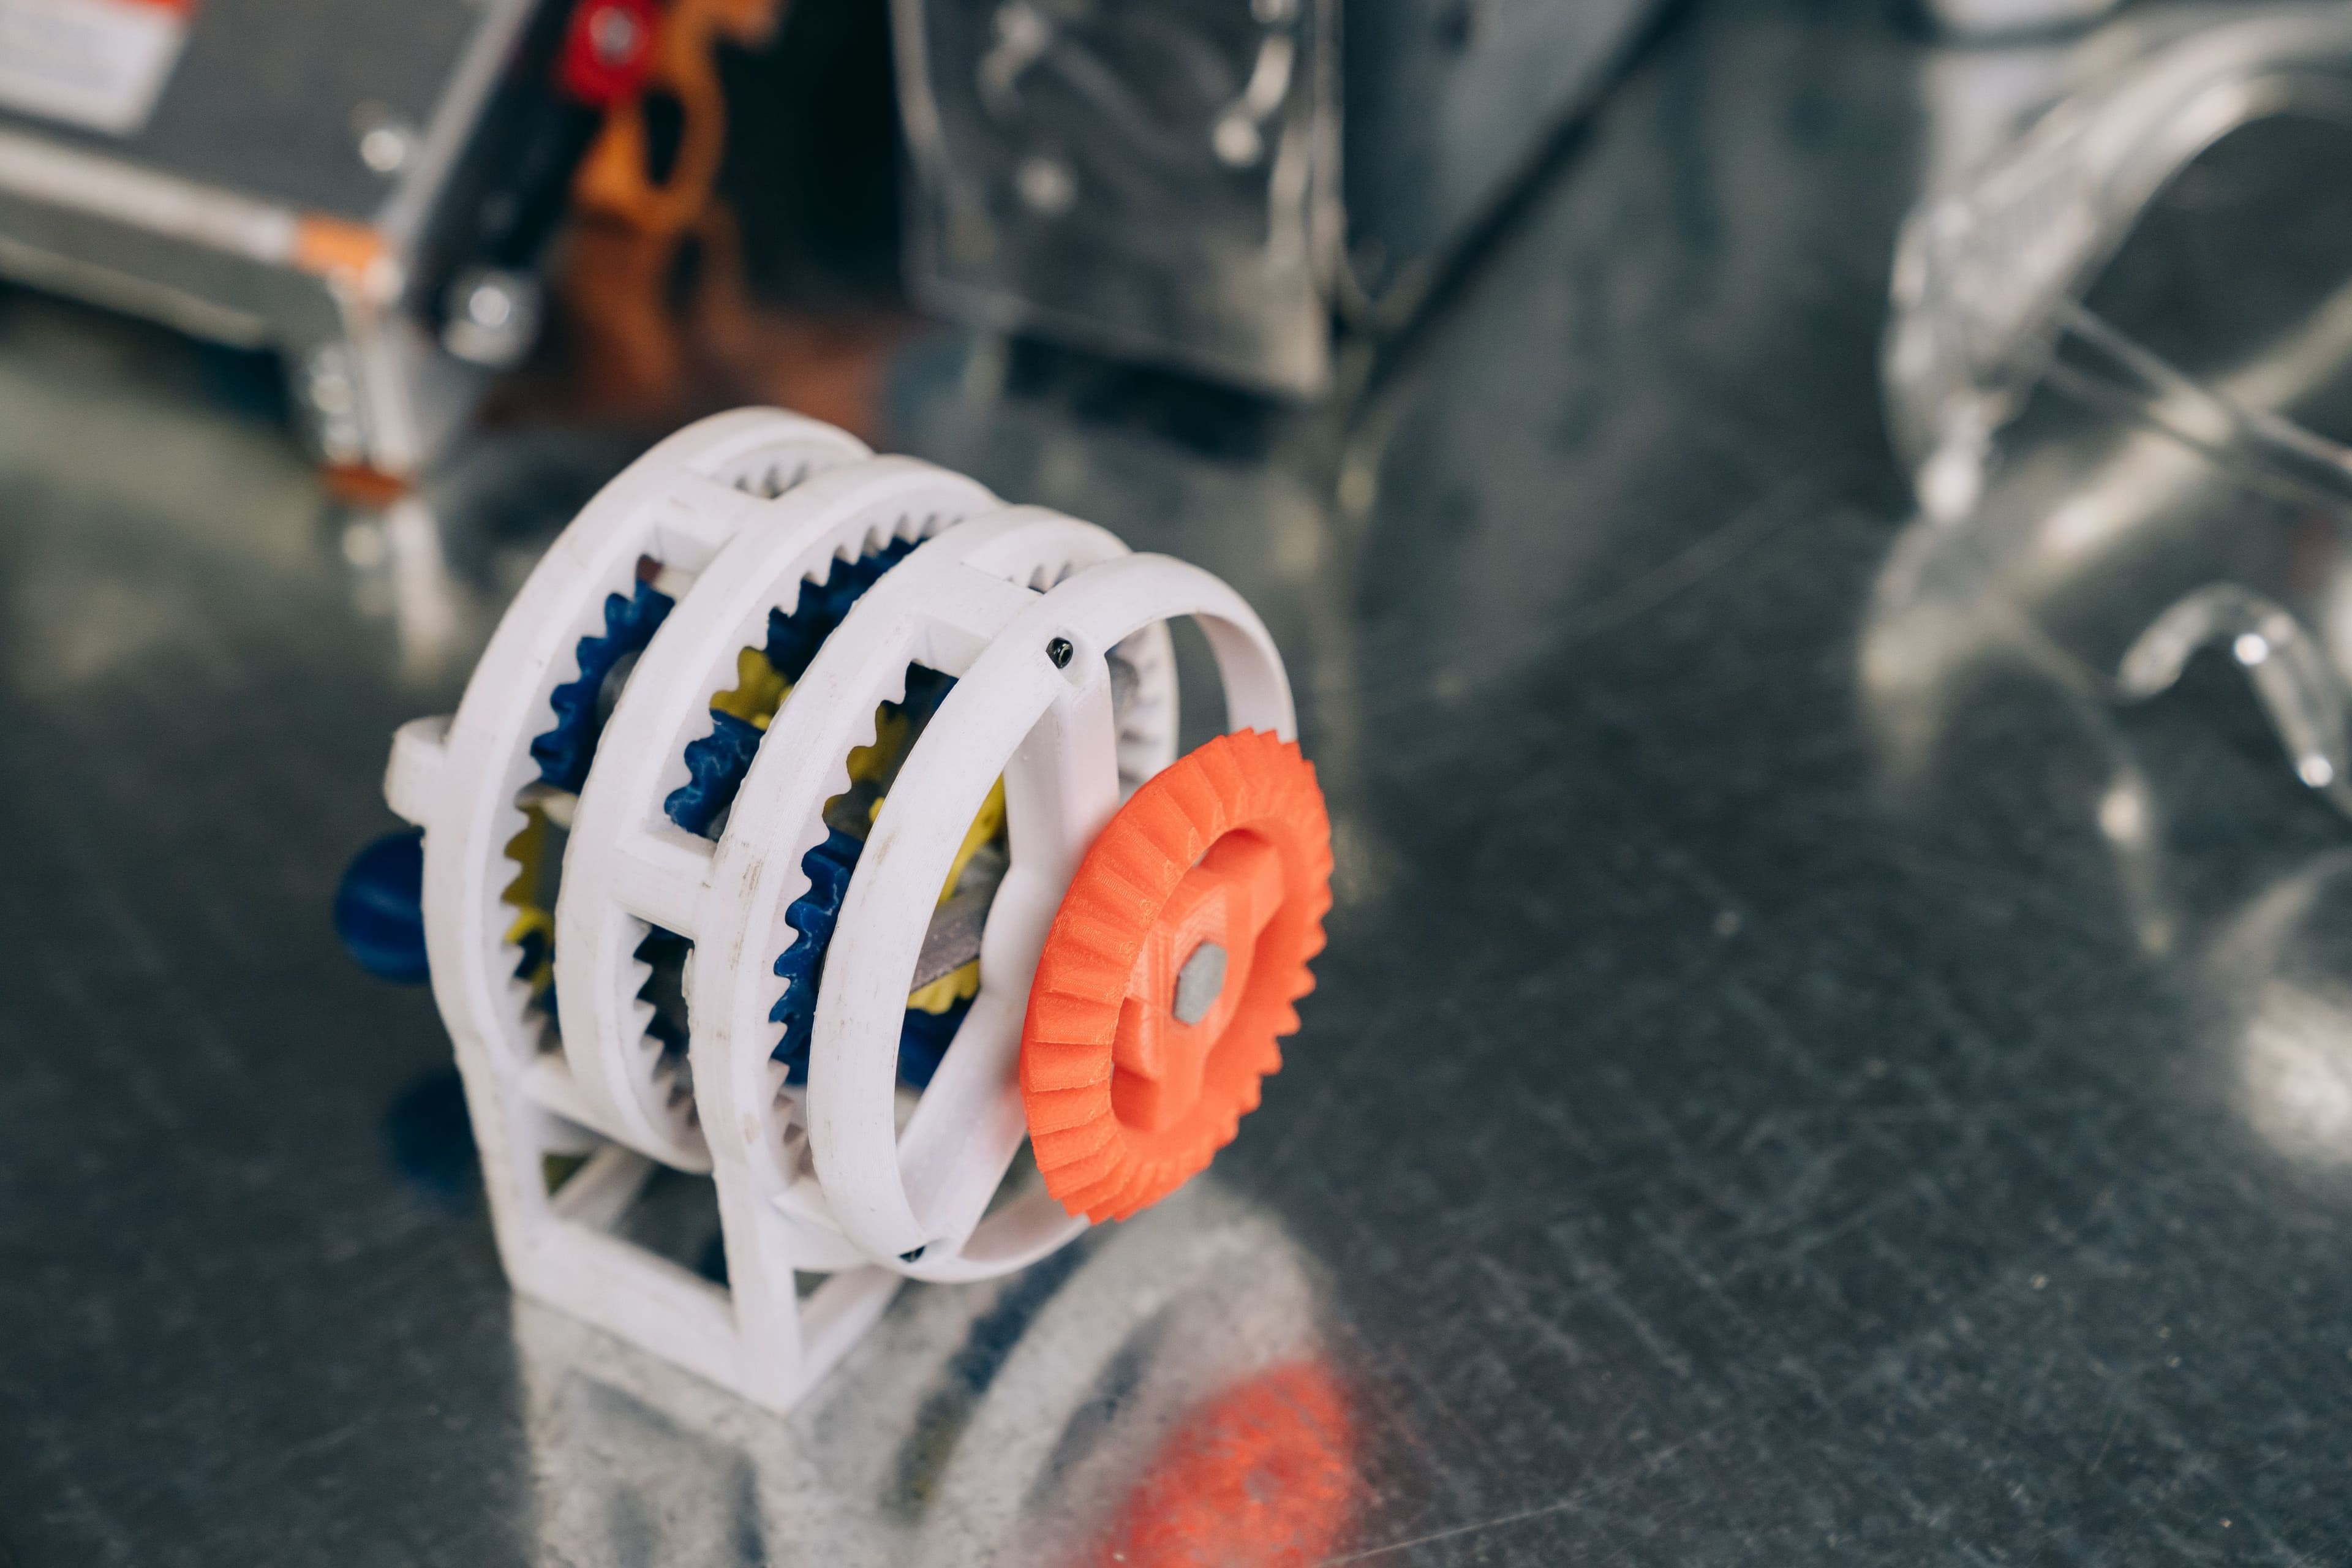
傳統製造加的是潛意識裡的限制:成型的脫模角、銑削的刀具可達、鈑金的折彎半徑。積層把這些拿掉大半——內部晶格、隨形流道、拓撲最佳化造型突然都免費了。
| 面向 | 傳統思維 | DfAM 思維 |
|---|---|---|
| 壁厚 | 為了強度做等厚 | 隨應力在 0.8–3.0 mm 變化 |
| 組立 | 用螺絲把零件拼起來 | 八件整合成一件 |
| 冷卻 | 鑽直線油路 | 隨形貼合表面 |
| 公差 | 全件緊公差 | 只在配合面緊 |
| 重量 | 幾何需要多少就多少 | 由拓撲最佳化決定最低 |
支撐整個 DfAM 審查的六個原則
DfAM 審查其實就是少數幾個問題、依序問完。第一個永遠是方向——因為它形塑下游的一切。
積層製造設計 DfAM的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
功能與負載、數量、使用環境
- 2方案
製程與材料、擺放方向、支撐或清粉
- 3驗收
關鍵尺寸、功能測試、批次一致性
設計、材料與製程重點
比較方案時,要把製程與材料、擺放方向、支撐或清粉放在同一張表上看,不能只比單價。
為什麼列印方向是第一個設計決策
列印方向一次決定異向性、表面品質、支撐位置、建構高度、巢集效率。一個 120 mm 殼件直立印比平放多花 3.8 倍時間,但平放會把可見頂面擺到支撐那一側。
把支撐從零件裡設計出去
最便宜的支撐是你根本沒印的那個。把懸垂倒角到 45°、加犧牲壁把無支撐孤島變成有支撐的斜面、只在孔徑大於 8 mm 時才橫向擺孔。
| 特徵 | 自支撐極限 | 解法 |
|---|---|---|
| 懸垂角 | 塑膠 45°、金屬 35° | 過渡處倒角 |
| 水平孔 | Ø ≤ 8 mm 用水滴 | 水滴或菱形剖面 |
| 跨距 | 塑膠 < 5 mm、金屬 < 2 mm | 中央加柱 |
| 朝下表面 | 永遠比較粗 | 外觀面請朝上 |
| 內部流道 | Ø ≥ 2 mm、走線平順 | 避開急彎 |
品質與量產評估
進入量產前,應用固定方法確認關鍵尺寸、功能測試、批次一致性,並保留版本與批次紀錄。
實際守得住的公差
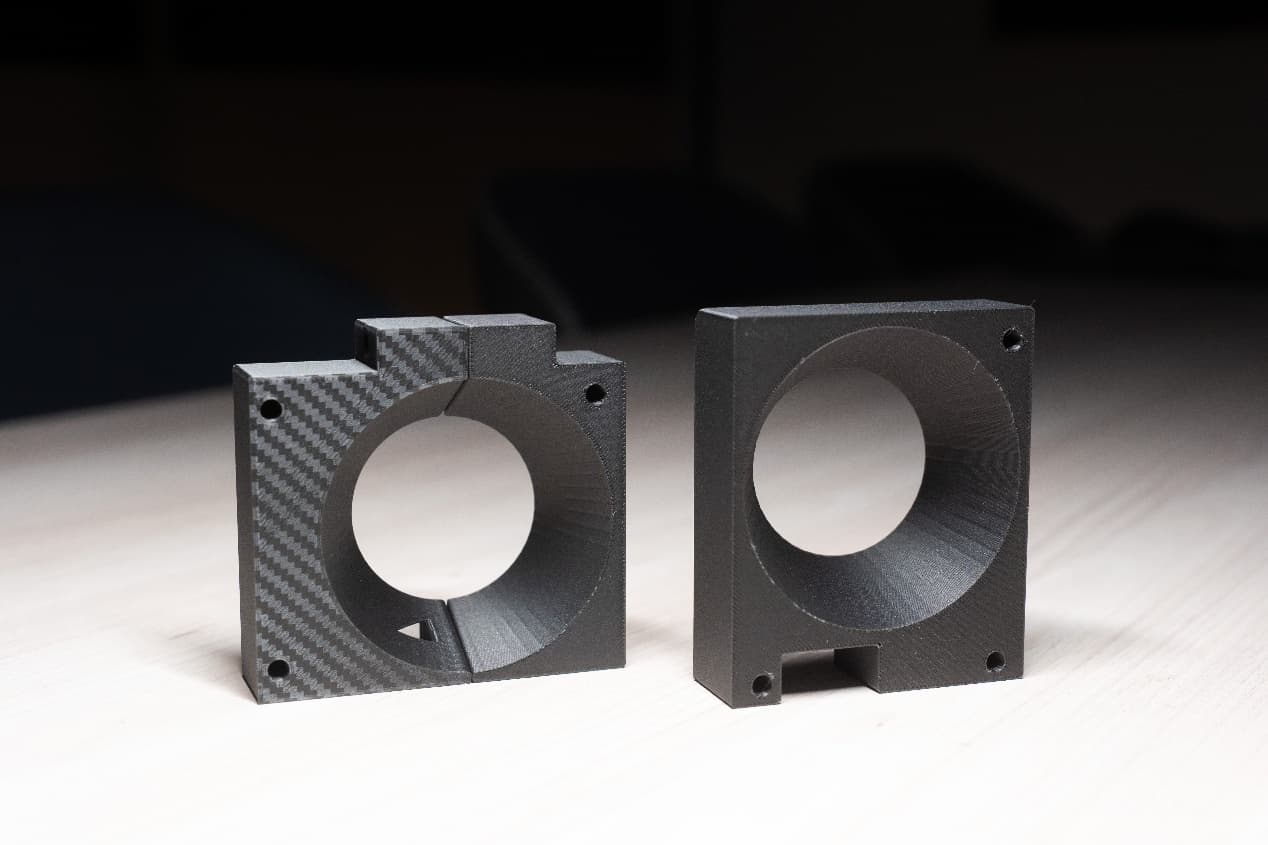
常見的 DfAM 錯誤,是把 CNC 那套公差區塊直接套到積層圖面。塑膠製程好的時候每 100 mm 守 ±0.2 mm;DMLS 在應力消除後能到 ±0.1 mm,但配合面通常還要留 0.3–0.5 mm 加工餘量。
每次 DfAM 審查都會出現的錯誤
| 錯誤 | 失效原因 | 如何避免 |
|---|---|---|
| 圖面沒標方向箭頭 | 作業員挑最快的方向 | 在圖上鎖定方向 |
| MJF 畫 0.4 mm 壁 | 短射或翹曲 | 拉到 0.8 mm 下限 |
| 全封閉中空殼 | 卡住 30–80 g 粉 | 加兩個 3 mm 排粉孔 |
| 列印面標 ±0.05 mm | 製程守不住 | 這個特徵改走後加工 |
| 印 M3 螺紋 | 5 N·m 就滑 | 改熱熔銅套或 M4 以上 |
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚功能與負載、數量、使用環境 | 只憑材料名稱或設備規格決定方案 |
| 把製程與材料、擺放方向、支撐或清粉一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認關鍵尺寸、功能測試、批次一致性 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚功能與負載、數量、使用環境
- 已和供應商確認製程與材料、擺放方向、支撐或清粉
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認關鍵尺寸、功能測試、批次一致性
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
積層製造設計 DfAM最先要確認什麼?
先確認功能與負載、數量、使用環境。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當製程與材料、擺放方向、支撐或清粉已固定,且不同批次都能用同一方法通過關鍵尺寸、功能測試、批次一致性,再考慮放量。
下一步可查看 3D 列印服務、CNC 加工、材料資料庫,以及 3D 列印是什麼?七大製程、材料與應用整理、3D 列印量產怎麼評估?成本、品質與適用情境。