Part Consolidation
Additive Manufacturing
DfAM
Design for Additive
Assembly Reduction
積層製造零件整合:減少組裝、重量與失效點
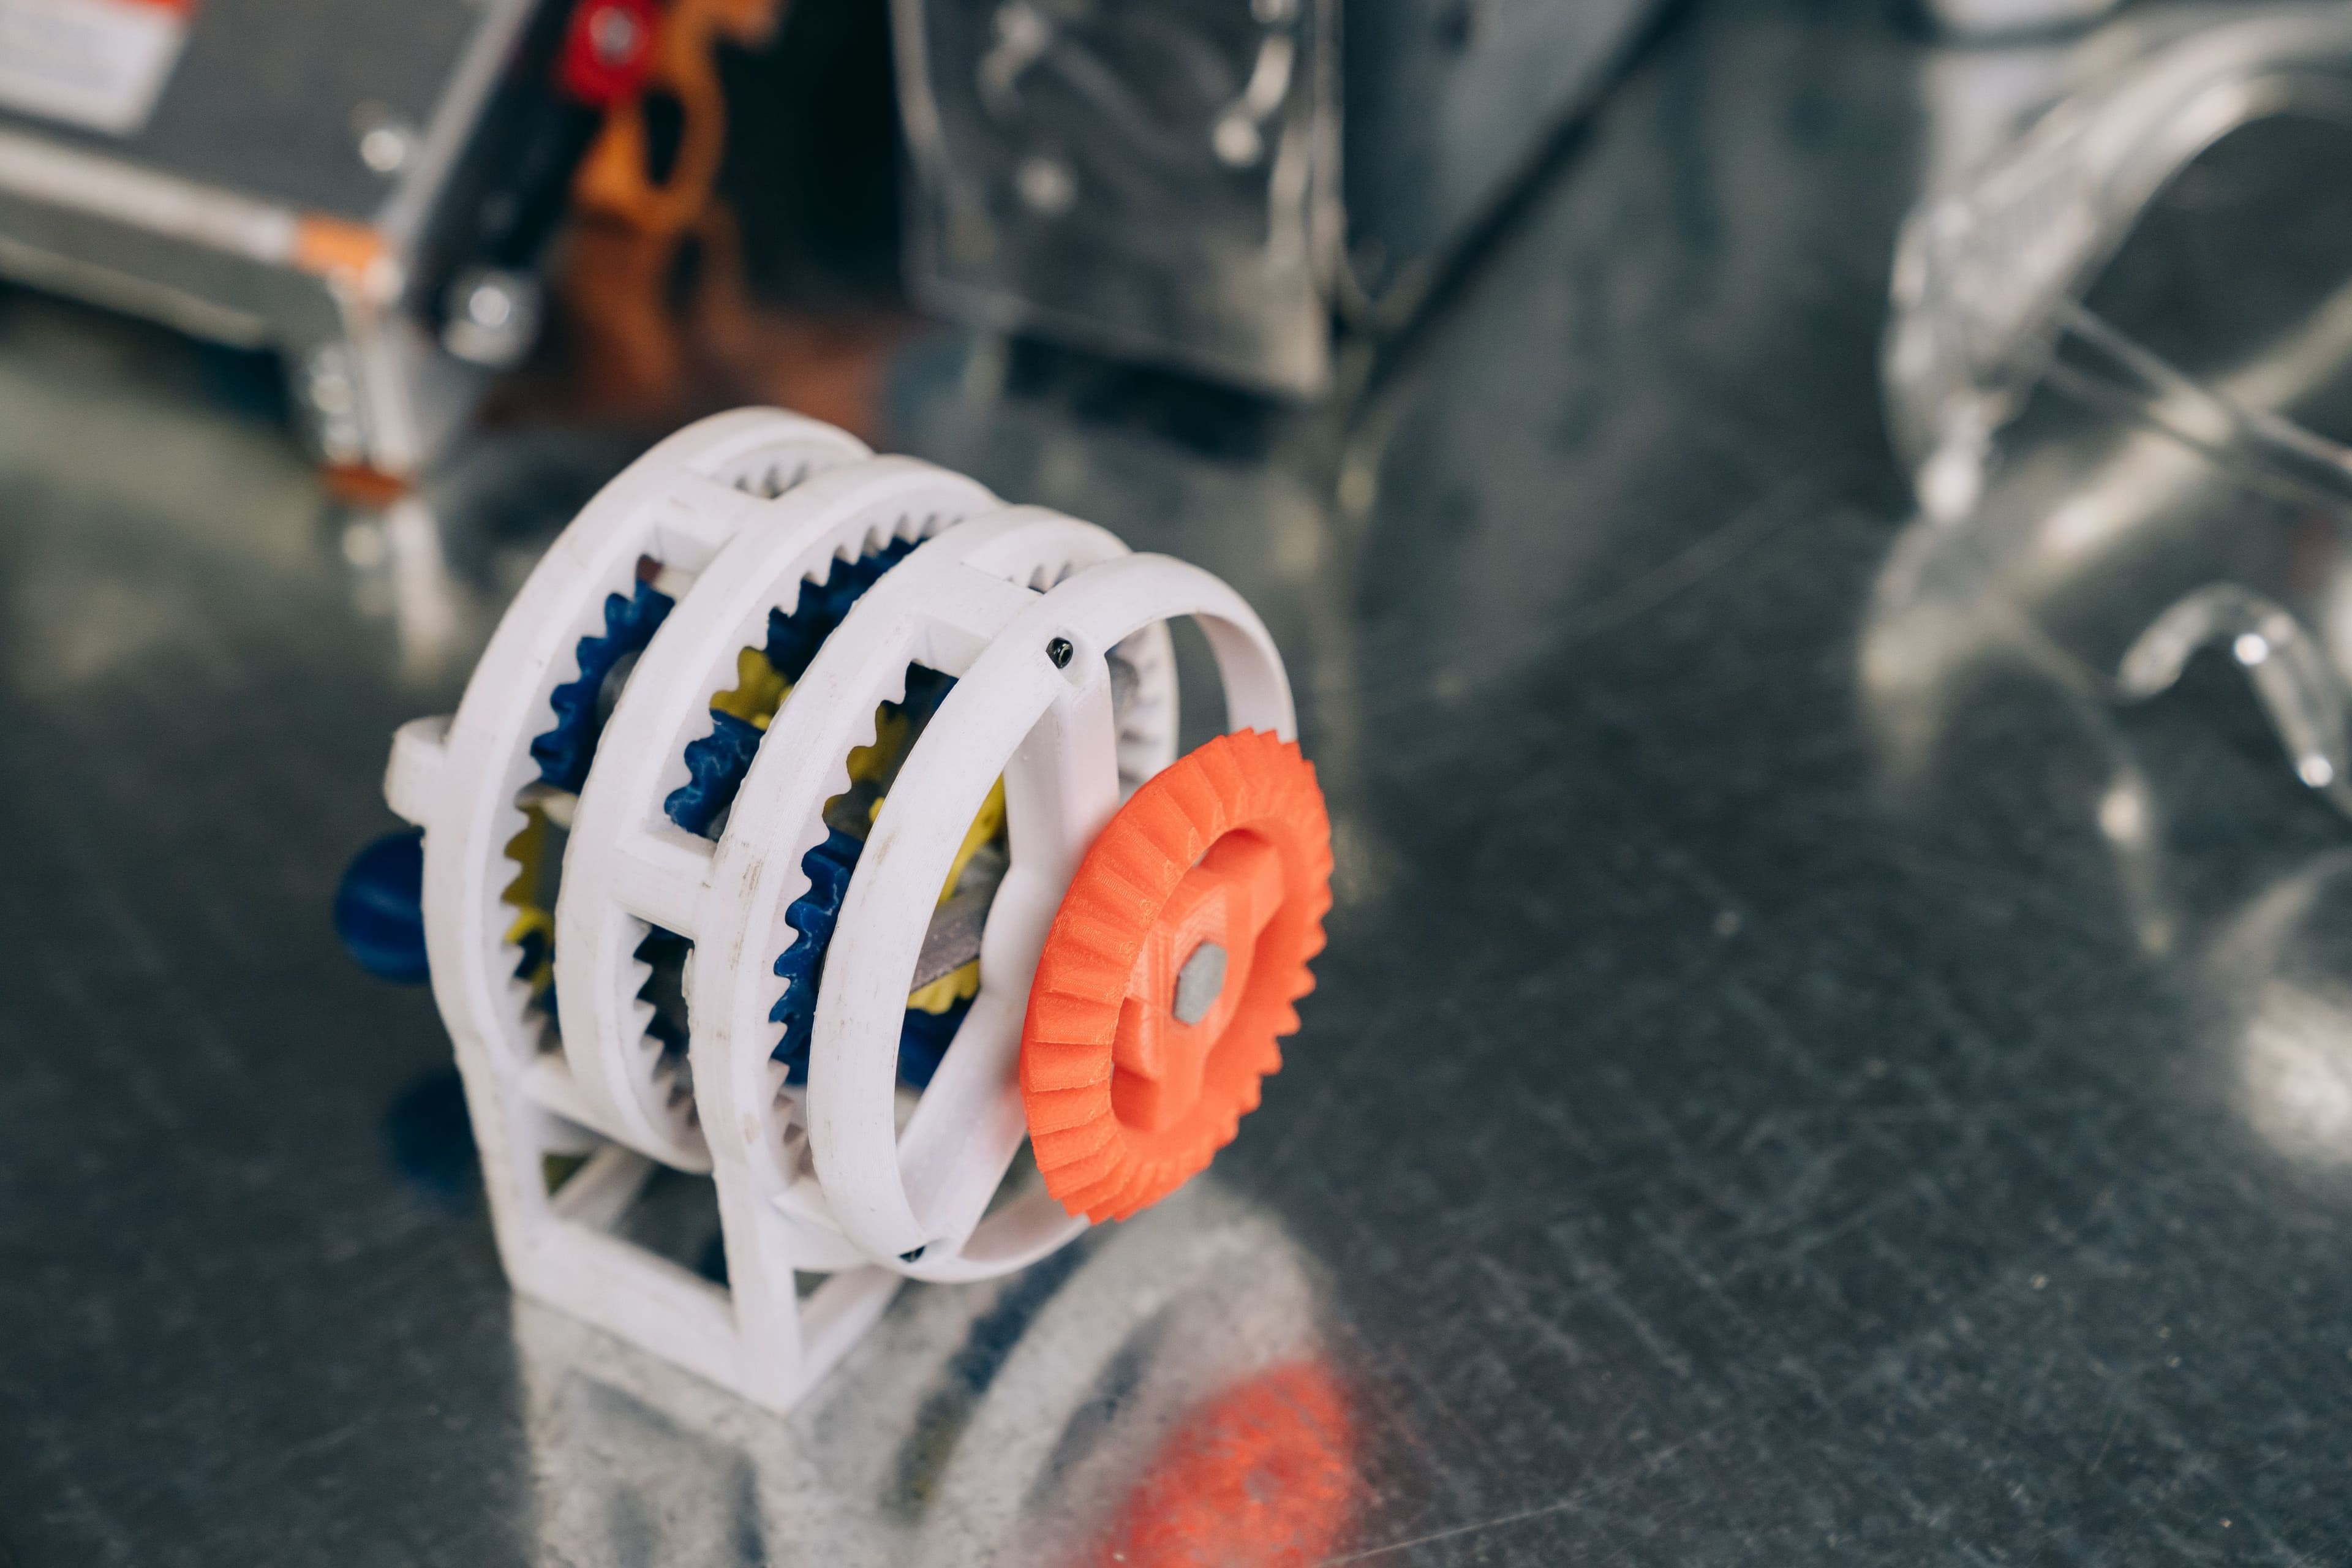
積層製造零件整合的價值不在「任何形狀都能做」,而在複雜度、數量、改版頻率與功能需求剛好適合積層製造。這篇用製程、材料、設計與驗收四個面向,協助你判斷何時值得採用。
先看三個重點
- 先確認功能與負載、數量、使用環境,再決定製程與材料、擺放方向、支撐或清粉。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認關鍵尺寸、功能測試、批次一致性,結果穩定後再放量。
先判斷積層製造是否適合
先把功能與負載、數量、使用環境寫清楚,後面的材料、製程與成本比較才有共同基準。
為什麼粉床製程適合做整合
傳統製造懲罰複雜度。每一個倒扣就要一組滑塊、每一個內部特徵就多一道加工、每一顆螺絲就多一個鑽孔與對位步驟。
積層製造零件整合的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
功能與負載、數量、使用環境
- 2方案
製程與材料、擺放方向、支撐或清粉
- 3驗收
關鍵尺寸、功能測試、批次一致性
設計、材料與製程重點
比較方案時,要把製程與材料、擺放方向、支撐或清粉放在同一張表上看,不能只比單價。
把成功與報廢分開的設計考量
整合件的失敗方式可預測。幾乎每個專案的第一件 SLM 歧管都會有卡粉;第一件 MJF 整合支架的壁厚資料表上說沒問題、實際上在降溫時翹曲;第一件整合殼體會有沒人檢得到的內部特徵。
| 應做 | 避免 |
|---|---|
| 每個封閉腔體設計 4 mm 最小排放/清潔口 | CAD 上沒有粉末逃生視線還相信模型 |
| SLM 內部通道保持在 2 mm 以上、MJF 3 mm 以上 | 把傳統通道縮小仍假設同樣流量 |
| 關鍵配合面留 0.5 mm CNC 加工餘量 | 嘗試在列印淨形密封面上達到公差 |
| 尊重建構空間;需要時拆成兩件可互配列印 | 超過建構體積還整合,去付專業設備 2 倍的價 |
| 在第一件英雄件之前印一個同壁厚的試片 | 跳過壁厚試片直接用 CAD 送件驗證 |
品質與量產評估
進入量產前,應用固定方法確認關鍵尺寸、功能測試、批次一致性,並保留版本與批次紀錄。
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚功能與負載、數量、使用環境 | 只憑材料名稱或設備規格決定方案 |
| 把製程與材料、擺放方向、支撐或清粉一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認關鍵尺寸、功能測試、批次一致性 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚功能與負載、數量、使用環境
- 已和供應商確認製程與材料、擺放方向、支撐或清粉
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認關鍵尺寸、功能測試、批次一致性
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
積層製造零件整合最先要確認什麼?
先確認功能與負載、數量、使用環境。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當製程與材料、擺放方向、支撐或清粉已固定,且不同批次都能用同一方法通過關鍵尺寸、功能測試、批次一致性,再考慮放量。
下一步可查看 3D 列印服務、CNC 加工、材料資料庫,以及 3D 列印是什麼?七大製程、材料與應用整理、3D 列印量產怎麼評估?成本、品質與適用情境。