工業級 3D 列印量產:品質、批次與成本評估
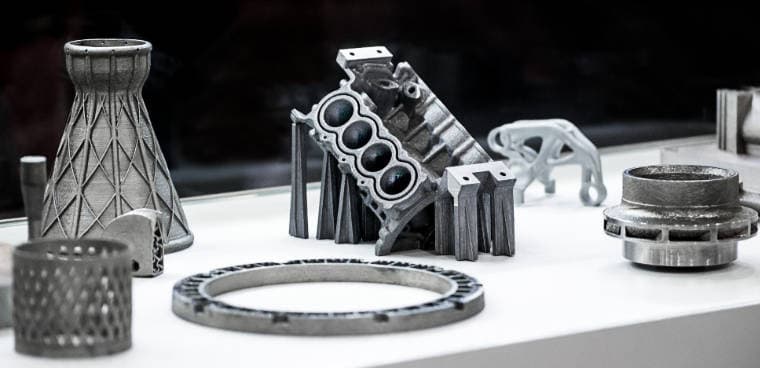
把原型機換成工業機,不會自動得到量產品質。真正的差別在材料批次、參數管制、首件檢驗、變更紀錄與可追溯性。當零件要持續交貨時,設計本身也必須配合這套品質流程。這篇整理工業級 3D 列印從打樣走向小批量產時,工程與採購都該確認的項目。
- 先確認需求量與版本、品質等級、供應風險,再決定受控材料批次、固定參數與後處理、變更管理。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認首件檢驗、批次抽驗、完整追溯,結果穩定後再放量。

先把需求與製程選對
在這裡「量產」到底是什麼意思
大多數團隊從原型跨進量產時,會低估文件量。原型看的是一個零件長得對不對;量產件看的是第 500 件是否仍符合規格、紀錄是否能證明、以及明年面對客戶或法規稽核時這些證據是否還站得住。
這個層級的工業級積層,重點不在機器本身,而在一個受控系統:經驗證的列印參數、受控的原料、受訓的作業員、校正過的檢驗、以及能把每一個零件對應回特定批次、機台、作業員與粉末批號的文件鏈。
原型與量產:真正改變的是什麼
幾何可能一模一樣,但周邊的製造系統完全不同。重點從「做出一個可接受的零件」轉成「經營一個在統計上能做出許多零件的製程」。
| 面向 | 原型思維 | 量產思維 |
|---|---|---|
| 批量 | 1 至 5 件 | 每次釋出 100 至 10,000 件 |
| 文件 | 列印檔,選填 | 材料證明、製程紀錄、首件檢驗、CoC 必備 |
| 批次追溯 | 少有紀錄 | 粉末批號、機台、作業員、日期、批號 |
| 認證 | 無或非正式 | 以 ISO 9001 為基礎,依產業加 AS9100 或 ISO 13485 |
| 允收 | 單一樣件通過 | 跨批次的抽樣計畫 |
| 變更管理 | 隨機處理 | ECN 並有再驗證條件 |
工業級 3D 列印量產:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
需求量與版本、品質等級、供應風險
- 2材料與製程
受控材料批次、固定參數與後處理、變更管理
- 3驗收
首件檢驗、批次抽驗、完整追溯
工業級 3D 列印量產的關鍵設計規則
品質系統與跟著零件走的紀錄
量產積層供應商被評估的重點,品質系統和機台同等重要。ISO 9001 是底線;AS9100 加上航太等級的風險與構型管理;ISO 13485 加上醫療裝置追溯、生物相容性與驗證過的清潔流程。紀錄能否通過稽核,決定這家工廠進不進得了這些市場。
| 階段 | 控制什麼 | 紀錄什麼 |
|---|---|---|
| 進料 | 粉末批次證明、篩分、含水量 | 批號、供應商 CoC、到貨日期 |
| 列印前 | 機台校正、鋪粉刀、氣體純度 | 機台編號、參數、作業員 |
| 列印中 | 熔池或層狀監控、氧氣、溫度 | 感測紀錄、警報、暫停 |
| 後處理 | 熱處理循環、HIP、去支撐 | 爐溫曲線、HIP 紀錄、工單 |
| 最終 QA | CMM、CT、表面、拉伸試片 | 首件、尺寸報告、CoC |
認證決定一家工廠能報什麼樣的案。取得 AS9100 的工廠能承接飛行硬體;取得 ISO 13485 的工廠能承接病人接觸裝置;ISO 9001 的工廠則負責一般工業件。如果一個零件同時要航太與醫療認證,第一天就必須選對供應商,因為事後補一套品質系統遠比一開始選對昂貴。
經濟學:開模損益點對比積層單價
只要批量夠大,射出成型或壓鑄在單價上永遠贏過積層。但很多量產家族根本達不到那個量,或是變體太多、無法用同一套模具。在高 mix、低到中量時,積層之所以能勝出,是因為它的單價幾乎不隨批量變動,而且沒有模具需要攤提。
| 年用量 | 變體數 | 通常勝出者 |
|---|---|---|
| 低於 500 | 任意 | 積層 |
| 500 至 5,000 | 高(>5) | 通常是積層 |
| 500 至 5,000 | 低(1-2) | 視情況 |
| 5,000 至 50,000 | 高 | 積層或混合 |
| 5,000 至 50,000 | 低 | 開模 |
| 5 萬以上 | 任意 | 射出/鑄造 |
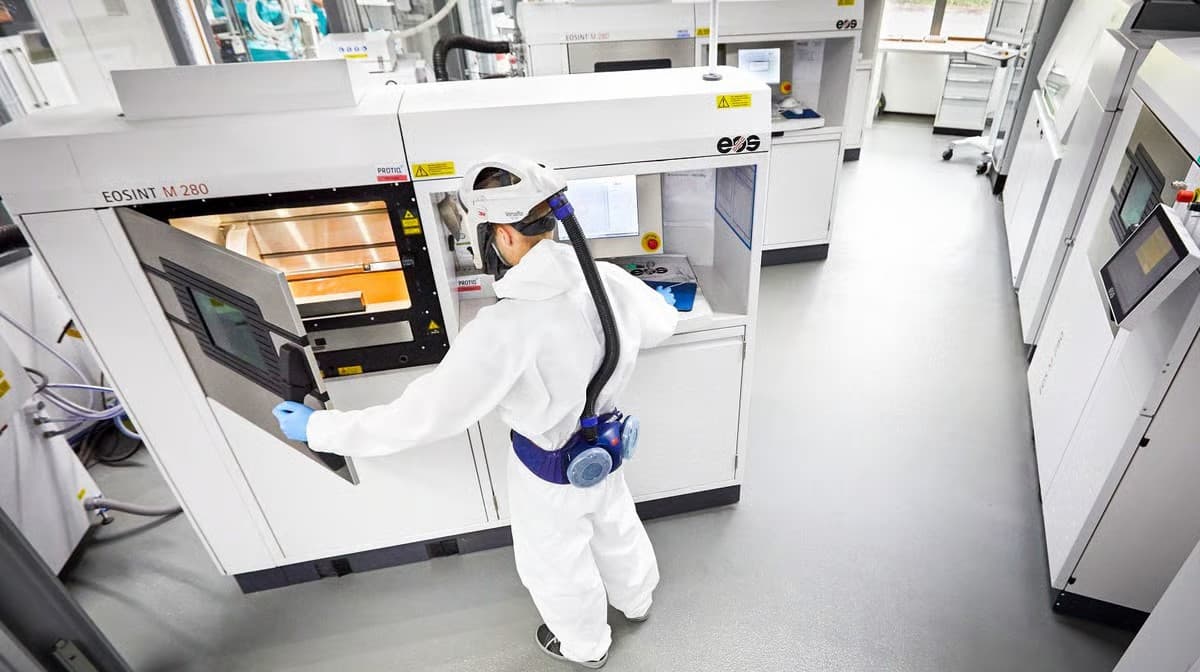
從打樣、後處理到驗收
工業級 3D 列印量產送廠前四點確認
- 功能需求
需求量與版本
- 材料與製程
受控材料批次
- 設計重點
固定參數與後處理
- 驗收方式
首件檢驗
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 一起驗證製程、材料與表面處理,並以同一份釋出文件固定下來 | 把已通過的原型當成量產能力的證明 |
| 要求從粉末進料到最終檢驗的完整批次追溯 | 在未經再驗證下更動參數、鋪粉刀或粉末供應商 |
| 選擇其認證已經對齊你終端市場的供應商 | 以為積層單價會隨批量下降——大多數情況下不會 |
- 已記錄終端用量、變體數與生命週期長度。
- 依幾何、材料與經濟性選定製程,而非依品牌。
- 材料以最終狀態驗證,包含後處理步驟。
- 供應商認證(ISO 9001/AS9100/ISO 13485)對應終端市場。
- 從粉末到 CoC 的批次追溯路徑已定義。
常見問題、延伸閱讀與參考來源
談「工業級 3D 列印量產」時,最先要確認什麼?
先確認需求量與版本、品質等級、供應風險。這些條件會直接影響受控材料批次、固定參數與後處理、變更管理,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把受控材料批次、固定參數與後處理、變更管理固定下來,再用同一套方法確認首件檢驗、批次抽驗、完整追溯;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 阻燃 3D 列印怎麼選?UL 94、材料與送測重點、SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較。