科學成型是什麼?建立穩定射出製程的方法
科學成型若等到試模才處理,通常只剩改模或接受缺陷兩種選擇。設計階段先確認材料、壁厚、脫模、澆口與驗收標準,才能把外觀、尺寸與週期時間一起控制。
- 先確認樹脂與外觀、年需求量、關鍵功能,再決定壁厚與拔模、澆口與排氣、模具動作。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認試模尺寸、外觀缺陷、製程視窗,結果穩定後再放量。
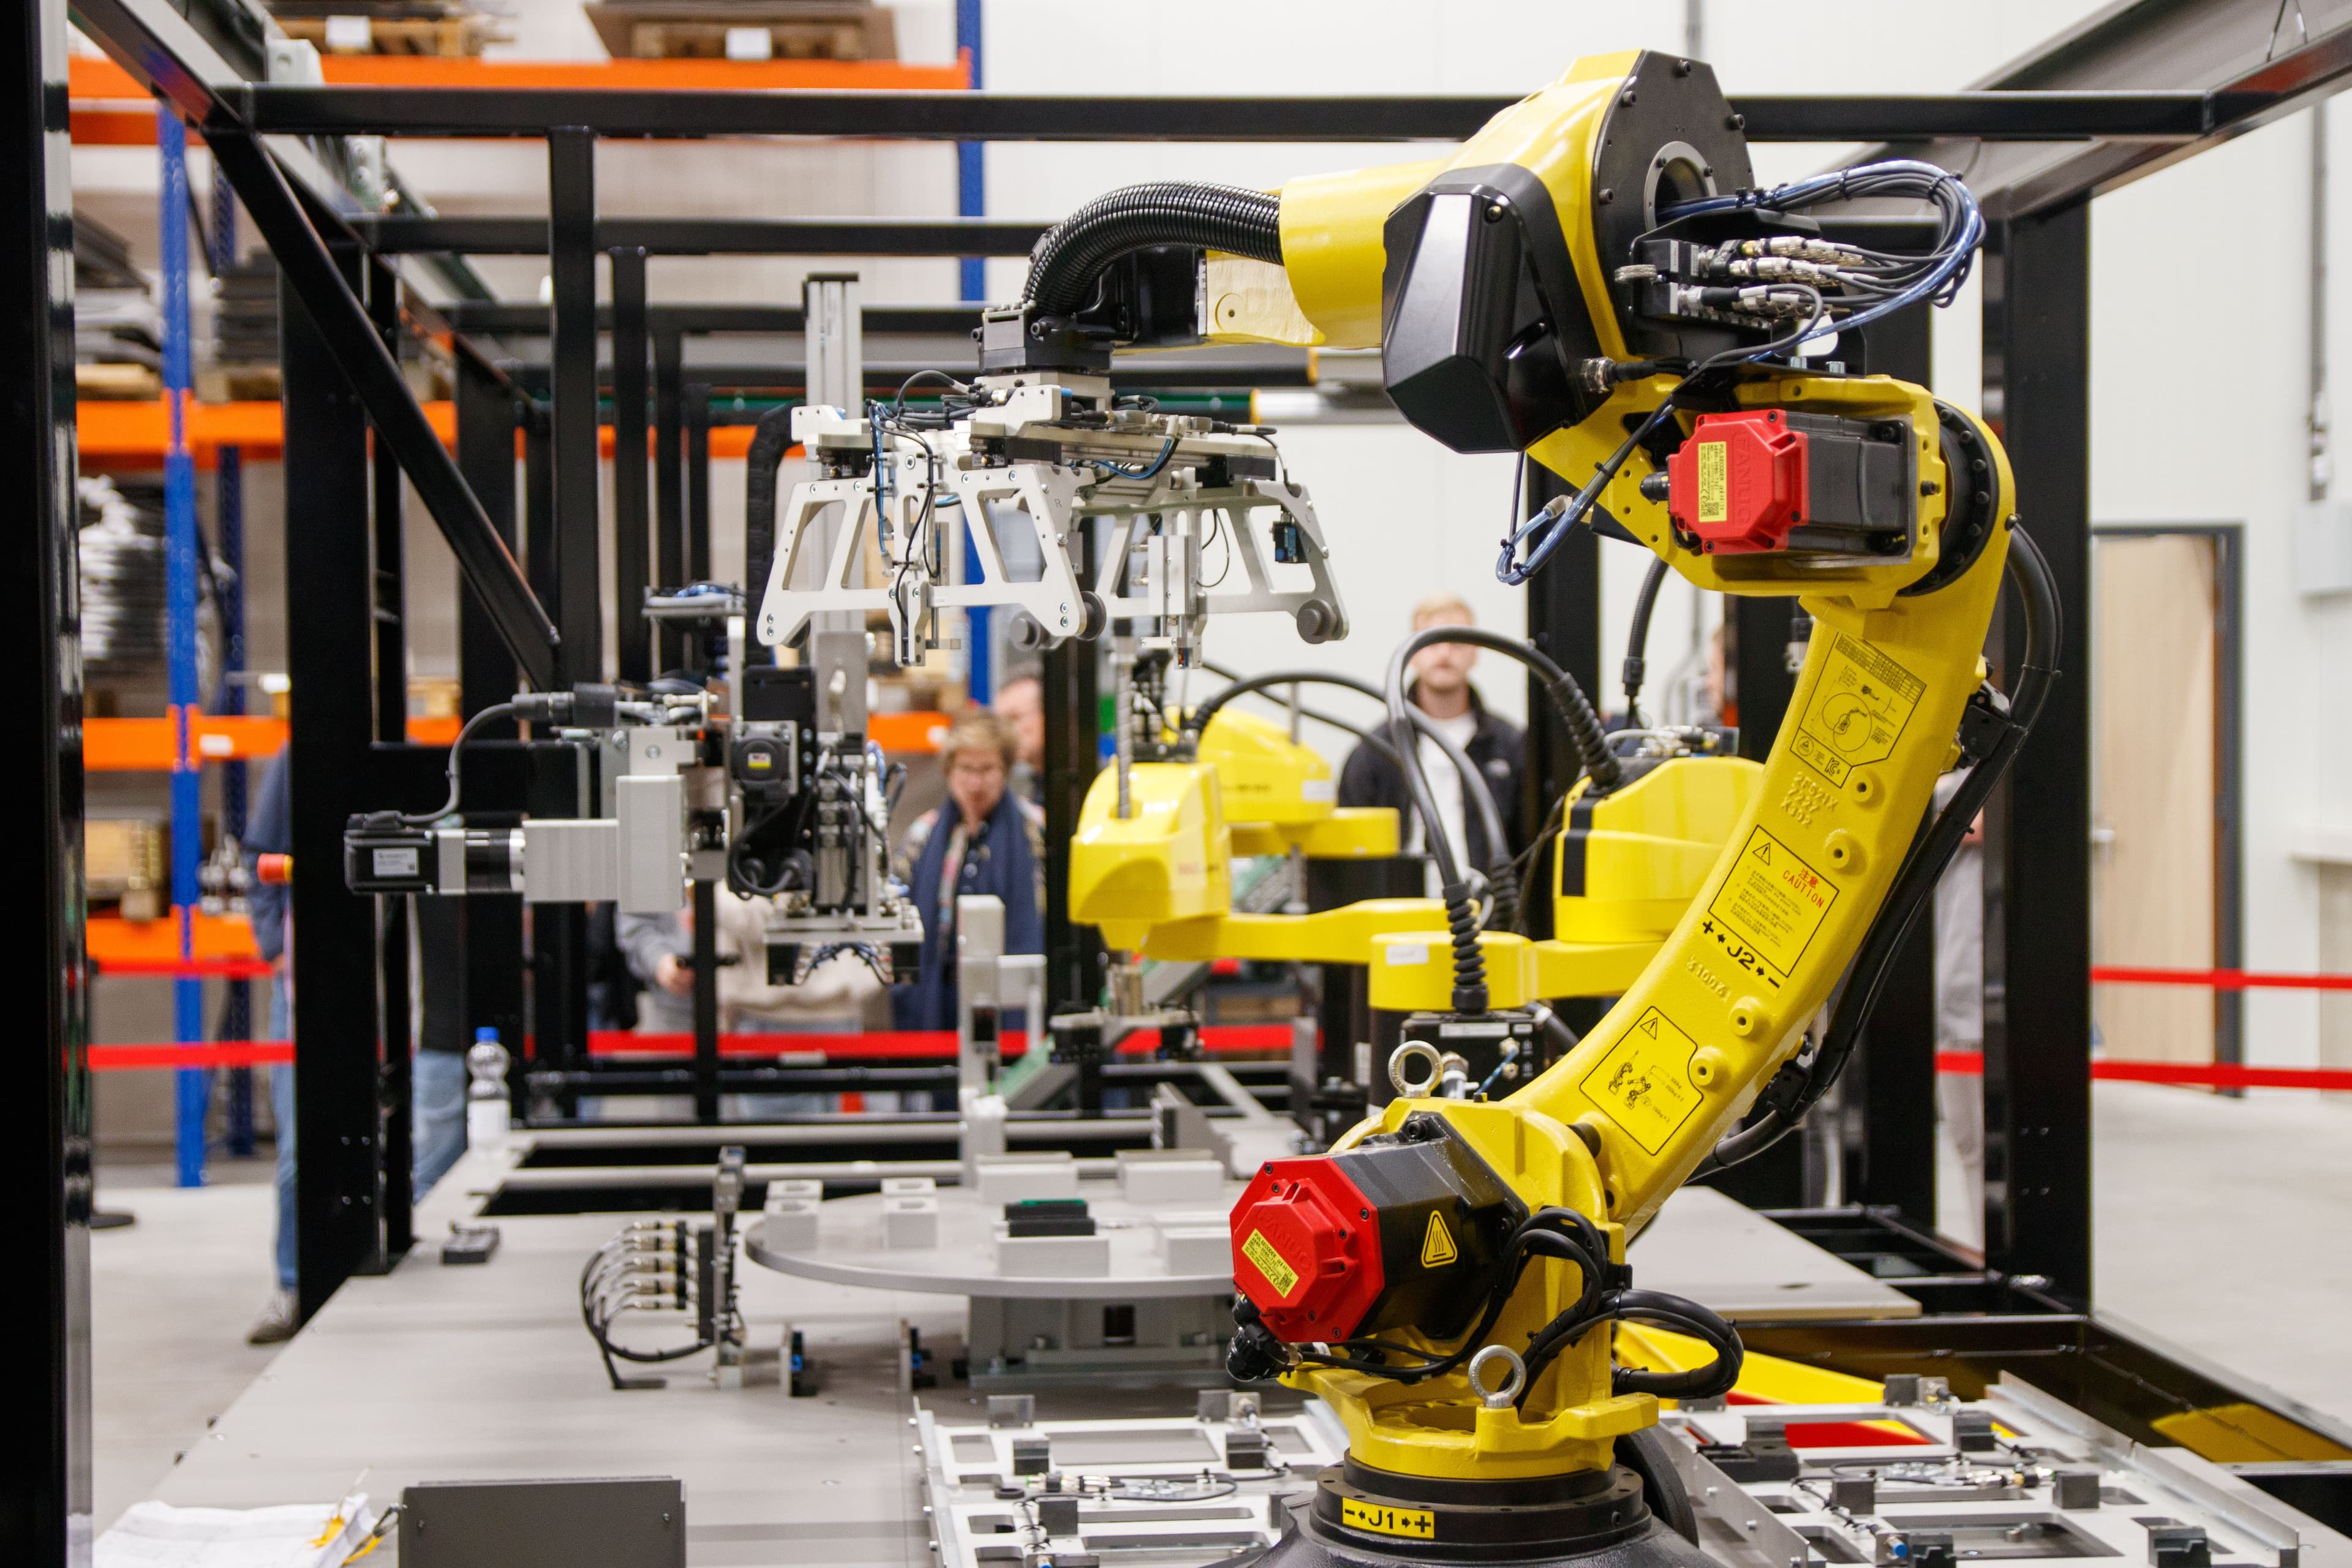
從零件需求與模具結構開始
先把樹脂與外觀、年需求量、關鍵功能寫清楚,後面的材料、製程與成本比較才有共同基準。
模穴壓力:主控變數
模穴壓力——保壓階段模內實測壓力——比任何機台設定更直接對應零件品質。射出單元的油壓、螺桿位置、料管溫度都只是上游指標;模穴壓力才是塑膠實際體驗的壓力。
科學成型的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
樹脂與外觀、年需求量、關鍵功能
- 2方案
壁厚與拔模、澆口與排氣、模具動作
- 3驗收
試模尺寸、外觀缺陷、製程視窗
影響成型品質的設計重點
比較方案時,要把壁厚與拔模、澆口與排氣、模具動作放在同一張表上看,不能只比單價。
把製程刻畫清楚的五項研究
科學成型把每一副新模具當實驗。以下五項研究會把一組機台設定,轉譯成一份可以隨模具走的、基於物理的規格。
| 研究 | 量什麼 | 典型時長 | 產出 |
|---|---|---|---|
| 黏度曲線 | 表觀黏度 vs 射速 | 30 – 60 分 | 黏度平坦區段的射速範圍 |
| 模穴平衡 | 多穴模之間的填充時序 | 20 – 45 分 | 必要時的流道/澆口重新平衡方案 |
| 壓降 | 噴嘴 → 流道 → 澆口 → 模穴之壓損 | 30 – 60 分 | 確認機台有量產裕量 |
| 澆口凝固 | 澆口凝固所需保壓時間 | 20 – 40 分 | 最小保壓時間、鎖到 ±0.3 秒 |
| 冷卻時間 | 模內時間至尺寸穩定 | 45 – 90 分 | 總週期時間基準 |
黏度曲線是五項中最被低估的一項。把射速從低到高掃 10 個點、畫出表觀黏度對剪切率,就能找到樹脂對速度變不敏感的區段——射速就該設在那裡,因為小的機台變動不會拉動黏度、也不會拉動填充行為。
是製程窗,不是設定點
科學化刻畫過的製程對每一個關鍵變數都有可接受窗——不是單一設定點。典型穩定製程的窗大致如下,任何超出都會觸發退料或調查。
試模、驗證與量產
進入量產前,應用固定方法確認試模尺寸、外觀缺陷、製程視窗,並保留版本與批次紀錄。
哪裡回本、哪裡不回本
| 零件類別 | 科學成型 ROI | 原因 |
|---|---|---|
| 高量消費外觀件 | 邊際 | 色差可容忍;製程窗寬 |
| 緊公差連接器 | 強 | 配合幾何 ±0.05 mm 要求穩定填充/保壓 |
| 醫療拋棄式 | 必要 | ISO 13485 製程驗證 |
| 汽車動力總成 | 必要 | IATF 16949 CpK 要求 |
| 多穴量產(8+) | 強 | 沒有資料無法維持平衡 |
一個粗略原則:任何一個尺寸帶 CpK 要求的零件,都該上科學成型;若年量低於 5,000 件、品質唯一標準只是「看起來對」,投資不會回本。其餘情況就是把預期的報廢減少與週期節省拿出來算帳。
導入路徑:一副一副來
我們看過成功的導入都從一副「後果最嚴重或產量最大」的模具開始上儀——通常是一副跑 CpK 關鍵尺寸的多穴量產模——在上面把五項研究跑完、製程窗寫下來。第一個生產單元變成 ROI 證明,也變成下一波的訓練場。
典型的五副模具導入時程:第 1 個月上儀第 1 副模具並訓練兩位技術人員;第 2 – 3 個月完成刻畫與製程窗文件、穩定產出;第 4 個月上儀第 2 副模具;第 5 – 8 個月每月再上一副到第 5 副。第 9 個月時廠內已有 5 副上儀模具、4 位受訓技術人員、以及下一波投資所需要的內部案例。
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚樹脂與外觀、年需求量、關鍵功能 | 只憑材料名稱或設備規格決定方案 |
| 把壁厚與拔模、澆口與排氣、模具動作一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認試模尺寸、外觀缺陷、製程視窗 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚樹脂與外觀、年需求量、關鍵功能
- 已和供應商確認壁厚與拔模、澆口與排氣、模具動作
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認試模尺寸、外觀缺陷、製程視窗
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
科學成型最先要確認什麼?
先確認樹脂與外觀、年需求量、關鍵功能。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當壁厚與拔模、澆口與排氣、模具動作已固定,且不同批次都能用同一方法通過試模尺寸、外觀缺陷、製程視窗,再考慮放量。
下一步可查看 3D 列印服務、CNC 加工、材料資料庫,以及 包覆成型與嵌件成型:材料相容、模具與品質重點、射出成型設計基礎:壁厚、拔模角與肋條。