Aerospace
AS9100
Certification
Low-Volume
Traceability
航太原型與量產製程:CNC、複材與金屬 3D 列印
航太製造的製程選擇,必須和法規路徑、材料證明、驗證計畫與變更管理一起決定。早期樣品可以追求速度,但進入代表性測試後,材料與製程紀錄就不能再任意更動。
先看三個重點
- 先確認法規路徑、材料與用途、風險等級,再決定合格供應商、受控製程、變更管理。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認可追溯紀錄、驗證測試、交付文件,結果穩定後再放量。
法規與用途先決定路線
先把法規路徑、材料與用途、風險等級寫清楚,後面的材料、製程與成本比較才有共同基準。
你實際上在對哪一疊法規設計
在選製程、選材料之前,先要有一個認證依據。商用運輸機飛在 14 CFR Part 25(FAA)或 CS-25(EASA)下;供應鏈則以 AS9100 品管、AS9102 首件檢驗、AS9145 APQP 運作。
| 標準 | 範圍 | 誰執行 | 沒有它會斷在哪 |
|---|---|---|---|
| AS9100 Rev D | 航太 QMS 基準 | IAQG/註冊機構 | 報不了多數 prime 的案 |
| AS9102 Rev C | 首件檢驗 | 主承包商 | FAI 退件、重工 |
| AS9145 | 航太 APQP 與 PPAP | 主承包商 | 階段閘卡住 |
| AS9146 | FOD 管制計畫 | 主承包商 | 出貨凍結 |
| Nadcap AC7004 | 特殊製程 QMS 底層 | PRI | 製程資格喪失 |
航太製造的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
法規路徑、材料與用途、風險等級
- 2方案
合格供應商、受控製程、變更管理
- 3驗收
可追溯紀錄、驗證測試、交付文件
製程、材料與文件要求
比較方案時,要把合格供應商、受控製程、變更管理放在同一張表上看,不能只比單價。
在低量現實下的量產製程選型
| 製程 | 甜蜜點批量 | 典型材料規範 | 交期 | 備註 |
|---|---|---|---|---|
| 五軸加工 | 50–5,000/年 | AMS 4928 鈦、AMS 4027 鋁 | 6–12 週 | 一體結構、支架 |
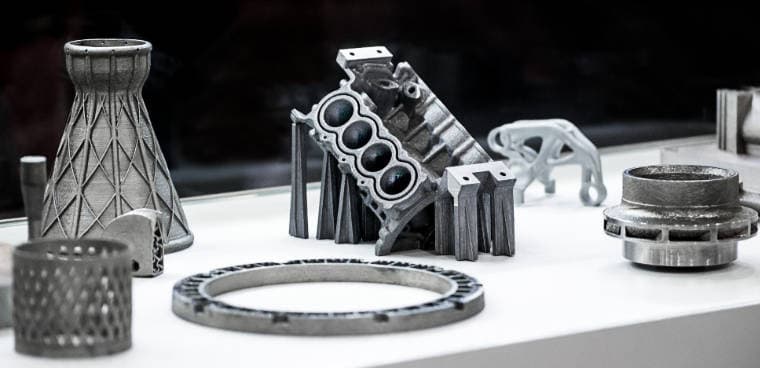
| DMLS(LPBF) | 10–1,500/年 | AMS 7010 鈦、AMS 5662 Inconel | 4–10 週 | 燃油噴嘴、熱交換器 |
| 熔模鑄造加 HIP | 200–10,000/年 | AMS 5383 鈷鉻、AMS 5397 | 14–22 週 | 渦輪熱段 |
| 手動/自動層疊加高壓釜 | 20–2,000/年 | Hexcel 8552 IM7、Cycom 5320 | 8–16 週 | 主結構、蒙皮 |
| 鈑金加化學銑削 | 500–20,000/年 | AMS-QQ-A-250/12 | 5–9 週 | 機身蒙皮、肋條 |
材料可追溯才是真正的交付物
客戶買的不是零件——是零件背後那條已認證的紙本鏈。每一熔煉批、每一粉批、每一層疊批,往上要追到鋼廠試驗報告,往下要依序號追到已安裝的機體。
驗證與變更管理
進入量產前,應用固定方法確認可追溯紀錄、驗證測試、交付文件,並保留版本與批次紀錄。
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚法規路徑、材料與用途、風險等級 | 只憑材料名稱或設備規格決定方案 |
| 把合格供應商、受控製程、變更管理一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認可追溯紀錄、驗證測試、交付文件 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚法規路徑、材料與用途、風險等級
- 已和供應商確認合格供應商、受控製程、變更管理
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認可追溯紀錄、驗證測試、交付文件
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
航太製造最先要確認什麼?
先確認法規路徑、材料與用途、風險等級。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當合格供應商、受控製程、變更管理已固定,且不同批次都能用同一方法通過可追溯紀錄、驗證測試、交付文件,再考慮放量。
下一步可查看 3D 列印服務、CNC 加工、材料資料庫,以及 醫療器材原型與小量生產:材料、驗證與法規考量。