
Carbon DLS 量產指南:材料、DFM 與成本判斷
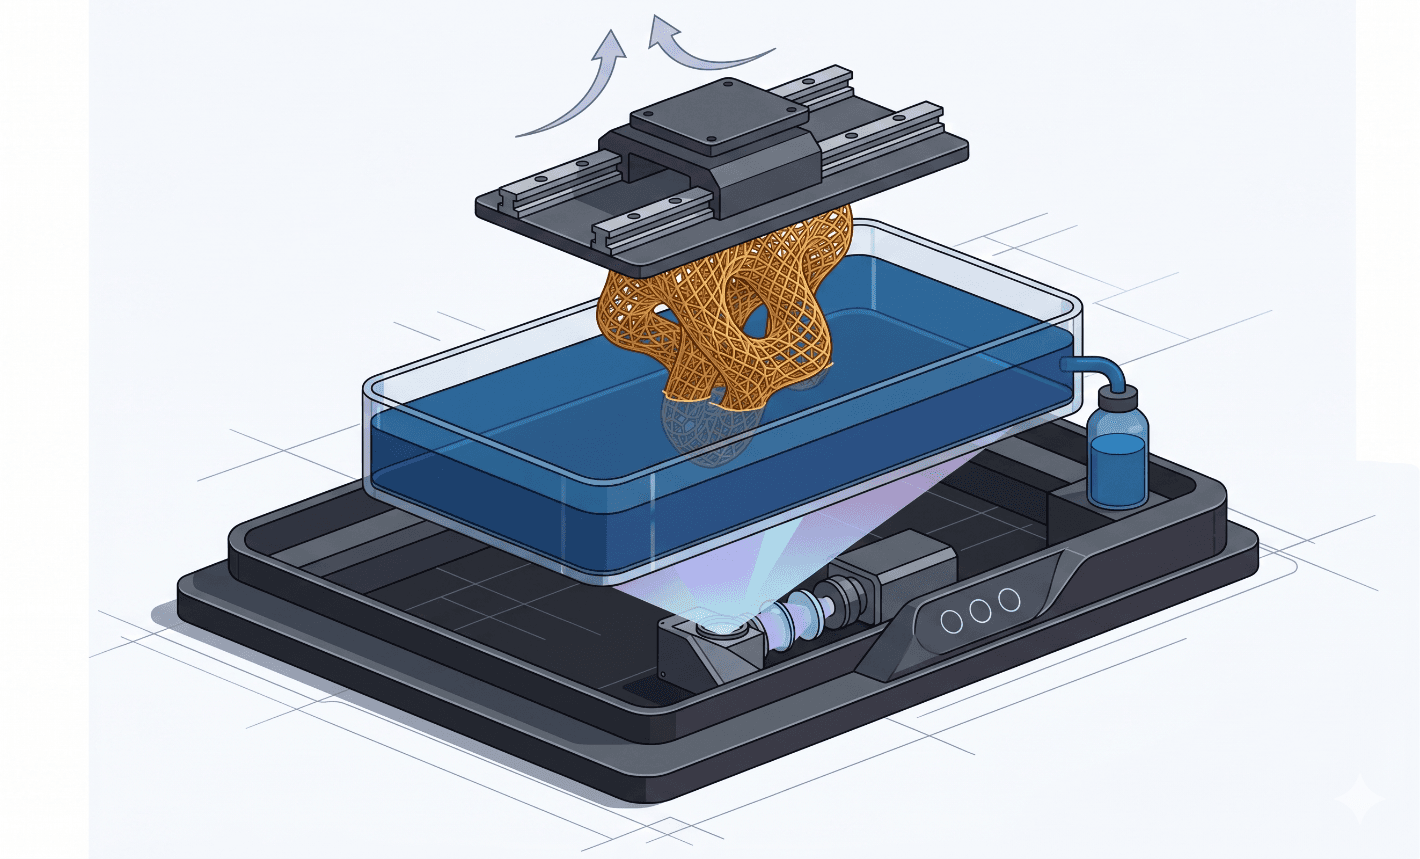
Carbon DLS 的表面與材料表現讓它常被放進量產討論,但「能連續列印」不等於「這個專案適合量產」。零件數量、樹脂、後固化、支撐與品質紀錄都要一起算。這篇把 DLS 當成一條完整製程來看,整理適用情境、DFM、後處理與和射出成型比較時真正該算的成本。
- 先確認量產數量、材料性能、表面要求,再決定DLS 樹脂、支撐與清洗、固定後固化條件。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認首件尺寸、批次性能、可追溯紀錄,結果穩定後再放量。
先把需求與製程選對
Carbon DLS 到底是什麼
DLS 把 UV 影像透過樹脂槽底部的氧氣透氣窗投射進去。氧氣會形成一層大約 20 到 30 微米厚的「死區」,讓樹脂不會黏在窗面上,於是列印平台可以連續向上拉升,而不是逐層剝離。
同樣關鍵的是,綠件並不是最終零件。Carbon 的量產樹脂都是雙固化系統:UV 網路在列印時定形,接著由熱循環觸發第二段化學反應——通常是聚氨酯——才真正建立機械性能。
| 項目 | SLA / DLP | Carbon DLS |
|---|---|---|
| 成形動作 | 逐層剝離 | 連續拉升 |
| 窗面介面 | 可剝離貼膜 | 氧氣透氣死區 |
| 固化階段 | 單次 UV 固化 | UV 固化 + 熱二次固化 |
| 典型 Z 向速度 | 每小時 10–30 公釐 | 每小時 60–120 公釐 |
| 量產樹脂 | 有限 | EPU、RPU、EPX、MPU、FPU、CE |
Carbon DLS:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
量產數量、材料性能、表面要求
- 2材料與製程
DLS 樹脂、支撐與清洗、固定後固化條件
- 3驗收
首件尺寸、批次性能、可追溯紀錄
Carbon DLS的關鍵設計規則
Carbon 合作夥伴真正把關的 DFM 數字
投影式光固化的解析度容易誘使設計師指定能印出來、但在後固化或搬運時失效的特徵。下表是服務代工廠不用多討論就接受的數字;任何低於這些的尺寸都應該逐件審查。
| 特徵 | 剛性樹脂 | 彈性體 | 備註 |
|---|---|---|---|
| 最小壁厚 | 1.0 mm | 1.5 mm | 低於此值後固化翹曲會明顯上升 |
| 晶格最小支桿 | 0.8 mm | 0.6 mm | 彈性體可容許更細支桿 |
| 凸字 | 深 0.4 mm、高 1.5 mm | 不建議 | EPU 上請用凹字 |
| 配合間隙 | 0.3 mm | 0.5 mm | 剛性配彈性件時應加大 |
| 無支撐懸空 | 1.0 mm | 0.5 mm | 超過此值要加支撐 |
決定零件的雙階段固化
綠件從列印機取出時,處於溶劑膨潤、網路尚未完全形成的狀態。標準後處理流程是在 Carbon 的 Smart Part Washer 裡把未反應樹脂清掉(通常先 IPA、再乾淨溶劑,兩段各 5 分鐘),完全晾乾,之後才進熱固化烤爐。
烤爐循環本身是樹脂專屬的。EPU 41 需要 120°C、4 小時;RPU 70 也是 120°C、4 小時,但升溫曲線不同;EPX 82 拉到 130°C、2 小時;CE 221 是特例,190°C、2 小時再加一段二次升溫。
從打樣、後處理到驗收
量產數量帳上 DLS 贏過射出的區間
「超過 1,000 件就該射出」這條老規則,對含彈性體、晶格或頻繁改版的零件已經太粗糙。把模具攤提、改版成本與量產中途變更幾何的選擇權一起算進來後,DLS 在大約 200 到 50,000 件之間都保持競爭力,視零件尺寸與樹脂而定。
Carbon DLS送廠前四點確認
- 功能需求
量產數量
- 材料與製程
DLS 樹脂
- 設計重點
支撐與清洗
- 驗收方式
首件尺寸
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 在鎖定幾何前先選好樹脂 | 先用通用剛性塑料設計、事後再選樹脂 |
| 以後固化狀態判斷尺寸 | 以綠件量測核准圖面 |
| 用晶格拆解厚實截面 | 保留超過 8 mm 的實心塊 |
| 把每個晶格單元參數化 | 逐根支桿手動修改 |
| 用標準試片驗證烤爐循環 | 只相信烤爐設定值、不做數據紀錄 |
- 已選定樹脂,並依該樹脂套用對應 DFM 規則
- 所有超過 6 mm 的截面已中空或填入晶格
- 晶格支桿參數化,且符合該樹脂的最小值
- 熱固化前已預留清洗與乾燥時間
- 烤爐配方與樹脂對應(溫度、時間、升溫)
常見問題、延伸閱讀與參考來源
談「Carbon DLS」時,最先要確認什麼?
先確認量產數量、材料性能、表面要求。這些條件會直接影響DLS 樹脂、支撐與清洗、固定後固化條件,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把DLS 樹脂、支撐與清洗、固定後固化條件固定下來,再用同一套方法確認首件尺寸、批次性能、可追溯紀錄;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 阻燃 3D 列印怎麼選?UL 94、材料與送測重點、SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較。


