
3D 列印晶格結構設計:減重、強度與製程限制
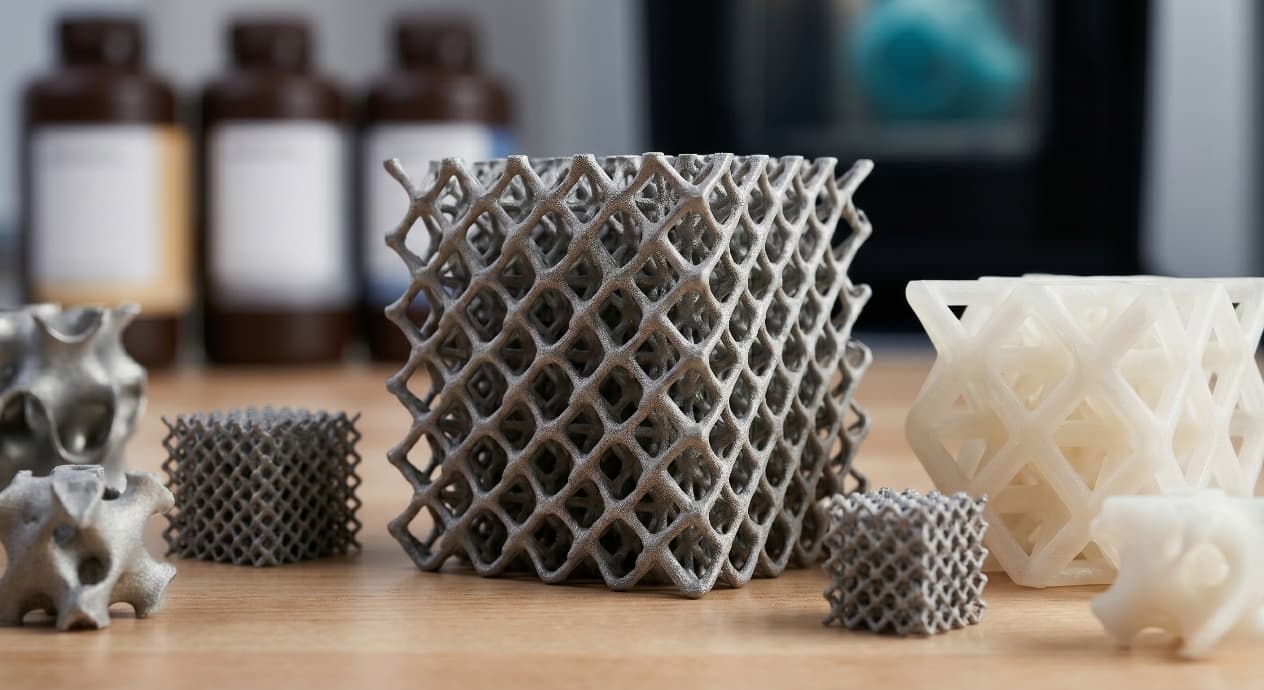
把實心零件換成蜂巢或 gyroid,不會自動得到更輕、更強的設計。晶格是否有效,取決於受力路徑、單元尺寸、相對密度,以及晶格與外皮如何連接。只追求看起來複雜,常會把應力集中藏進內部。這篇從「為什麼要用晶格」開始,整理選型、製程下限與驗證方法。
- 先確認負載路徑、減重目標、可檢驗性,再決定晶格與外皮、方向及支撐、製程最小特徵。
- 文章中的尺寸與性能數值適合前期設計;正式圖面仍要對照實際材料牌號與供應商 DFM。
- 首件或小批要確認模擬結果、實體破壞測試、安全係數,結果穩定後再放量。
先把需求與製程選對
晶格到底是為了什麼存在
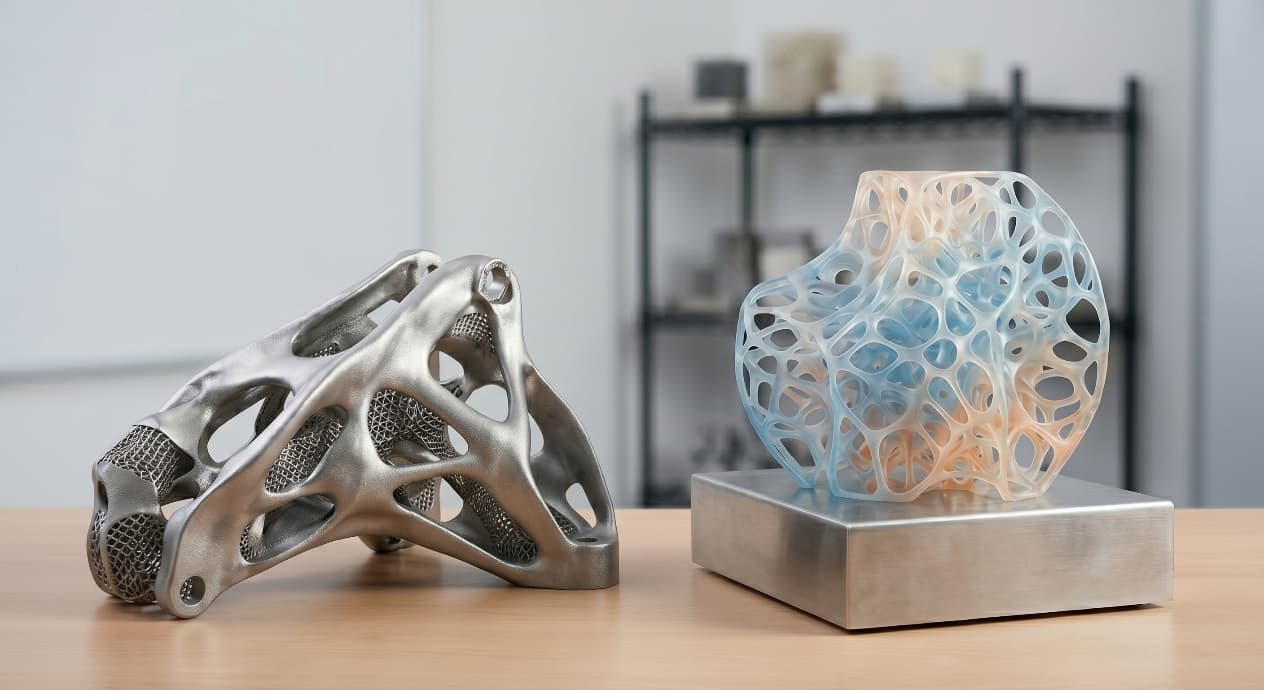
晶格的工程論點永遠一樣:把質量放在承重的地方,其餘全部拿掉。實心塊之所以均勻承載,是因為它質量均勻;一個設計得好的晶格保留承重幾何、把其餘削掉。這之所以成立,是因為多數結構件的載荷根本不均勻——在螺柱、介面、彎折半徑附近有高應力走廊,其他大片區域材料基本上是死重。
| 晶格目標 | 實際買到的是什麼 | 典型密度目標 | 用錯時會如何失效 |
|---|---|---|---|
| 輕量化 | 關鍵區剛性保留下的減重 | 相對密度 20–40%,受力區漸增 | 重量下降但剛性崩潰;外皮-晶格介面裂 |
| 能量吸收 | 衝擊下可預測的漸進壓潰 | 密度 15–25%,設計為漸進摺疊 | 硬彈性回跳(反而傷人)而非吸能 |
| 熱 / 氣流 | 冷卻或排液的受控多孔路徑 | 開孔 30–50% 密度、胞元 ≥ 3 mm | 卡粉 / 卡樹脂,反而塞住原本要暢通的路徑 |
| 剛性調整(可變) | 不要整件剛框的局部順應 | 20–80% 密度、分區漸變 | 中等密度均勻鋪設,既不夠剛也不夠柔 |
| 骨類比 / 骨整合 | 支持細胞長入的孔徑 | 60–80% 孔隙率、孔徑 300–800 µm | 太密 → 不長入;太鬆 → 機械失效 |
| 聲學 / 振動阻尼 | 透過內部結構提升 loss factor | 依應用而異,通常 30–50% | 按重量設計而非阻尼設計,結果阻尼沒提升 |
單元類型與各自的勝場
每個晶格工具都附一整本 cell 庫。在 90% 量產工作裡真正出現的其實只有四種:simple cubic、BCC / FCC 系列、gyroid、Schwarz primitive——它們在受力、製造與清理階段表現都不同。「看圖選」是最常見的錯誤;「依受力型態與製程約束選」才是讓晶格專案能成功的紀律。
3D 列印晶格結構:先定義需求,再選製程
把需求、製程與驗收方法連在一起,能減少打樣後才發現規格衝突。
- 1需求
負載路徑、減重目標、可檢驗性
- 2材料與製程
晶格與外皮、方向及支撐、製程最小特徵
- 3驗收
模擬結果、實體破壞測試、安全係數
3D 列印晶格結構的關鍵設計規則
不能忽略的製造下限
CAD 裡看起來完美的晶格幾何,印的時候照樣會敗。每個製程都有最小桿徑、最小孔徑,以及支撐相關限制——這些是設計師意圖之下的硬下限。桿徑 0.5 mm 的 BCC 晶格在樹脂上能印;同一個幾何在 FDM 上解析不出來;在 SLS 上桿子常常印得出來但清粉不出來。
| 製程 | 最小桿徑 | 最小孔 / 胞元尺寸(清理用) | 主要限制 |
|---|---|---|---|
| SLS / MJF(聚合物) | 0.8 mm | 胞元 3 mm、孔口 1.5 mm | 粉末必須有路徑到每個內部區域 |
| DMLS / SLM(金屬) | 0.5 mm | 胞元 2 mm + 無支撐擺放 | 細桿熱應力;清粉同樣棘手 |
| SLA / DLP 樹脂 | 0.4 mm | 胞元 2 mm + 排液 | 未固化樹脂必須在後固化前排出 |
| FDM(絲材) | 1.0–1.5 mm | 胞元 4 mm | 擠出寬度限制最小特徵 |
| Carbon DLS | 0.5 mm | 胞元 3 mm | 樹脂排液 + 熱固化 |
| PolyJet | 0.3 mm | 胞元 2 mm + 支撐膠清洗 | 支撐膠必須從每個通道沖出來 |
晶格與外皮的介面,是真正會壞的地方
多數晶格失效不發生在胞元,而在剛性外皮接上開放晶格的邊界。突兀的過渡會讓介面應力集中——外皮剝離或最外層桿件剪斷。解法不奇特:外皮在至少兩個胞元寬度內漸變進晶格;最外層桿件加厚;任何承受集中載荷的特徵(螺柱、軸承座、載荷路徑交會點)周圍的晶格局部加密。
從打樣、後處理到驗收
3D 列印晶格結構送廠前四點確認
- 功能需求
負載路徑
- 材料與製程
晶格與外皮
- 設計重點
方向及支撐
- 驗收方式
模擬結果
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 從工程目標出發(質量 / 衝擊 / 流動 / 剛性) | 從看起來酷的 cell 圖樣出發 |
| 依載荷分級密度——螺柱與介面周圍加密 | 同一種 cell 刷滿整個內部 |
| 依載荷類型選 cell(彎曲 gyroid、壓縮 BCC) | 假設一種 cell 適合所有載荷 |
| 畫之前就對製程確認最小桿 / 孔 | 畫 0.5 mm 桿然後期望 SLS 解得出來 |
| 外皮在 ≥ 2 個胞元寬度內漸變進晶格 | 外皮在晶格邊界突兀結束 |
| 每個封閉區都設粉 / 樹脂排出路徑 | 出貨封死的晶格體積 |
- 明確寫出工程目標(質量 / 衝擊 / 流動 / 剛性 / 聲學)並標出目標數字
- cell 類型對應該區主導載荷,不是看圖挑
- 密度依載荷路徑分級——螺柱 / 介面 / 載荷走廊加密,死區放疏
- 最小桿徑與最小孔徑都高於所選製程下限並留餘量
- 外皮到晶格的過渡在 ≥ 2 個胞元寬度內漸變
常見問題、延伸閱讀與參考來源
談「3D 列印晶格結構」時,最先要確認什麼?
先確認負載路徑、減重目標、可檢驗性。這些條件會直接影響晶格與外皮、方向及支撐、製程最小特徵,也比先指定單一材料或設備更容易取得可比較的報價。
可以直接照文章中的典型數值下單嗎?
不建議。文章數值適合前期設計,正式圖面仍要以實際材料牌號、設備能力、供應商 DFM 與首件結果為準。
打樣通過後,放量前還要做什麼?
把晶格與外皮、方向及支撐、製程最小特徵固定下來,再用同一套方法確認模擬結果、實體破壞測試、安全係數;不同批次都能重現,才適合放量。
下一步可查看 3D 列印服務、材料資料庫、線上報價,以及 阻燃 3D 列印怎麼選?UL 94、材料與送測重點、SLS 3D 列印材料怎麼選?PA12、PA11、TPU 比較。


