Material Alternatives
Injection Molding
Bioplastics
Recycled
Sustainability
射出成型替代材料:缺料、降本與再生料評估
射出成型替代材料不能只看材料規格表上的最高數字。使用溫度、負載、化學環境、製程與驗收方式會共同決定結果;先排除不符合情境的材料,再比較成本通常更有效率。
先看三個重點
- 先確認溫度與環境、機械負載、法規要求,再決定材料牌號、成形製程、後處理。
- 文章中的數值用於前期比較;正式規格要回到實際材料、設備與供應商 DFM。
- 首件或小批要確認材料證明、尺寸與性能、老化測試,結果穩定後再放量。
先從使用環境篩選材料
先把溫度與環境、機械負載、法規要求寫清楚,後面的材料、製程與成本比較才有共同基準。
真正有量的四類替代進料
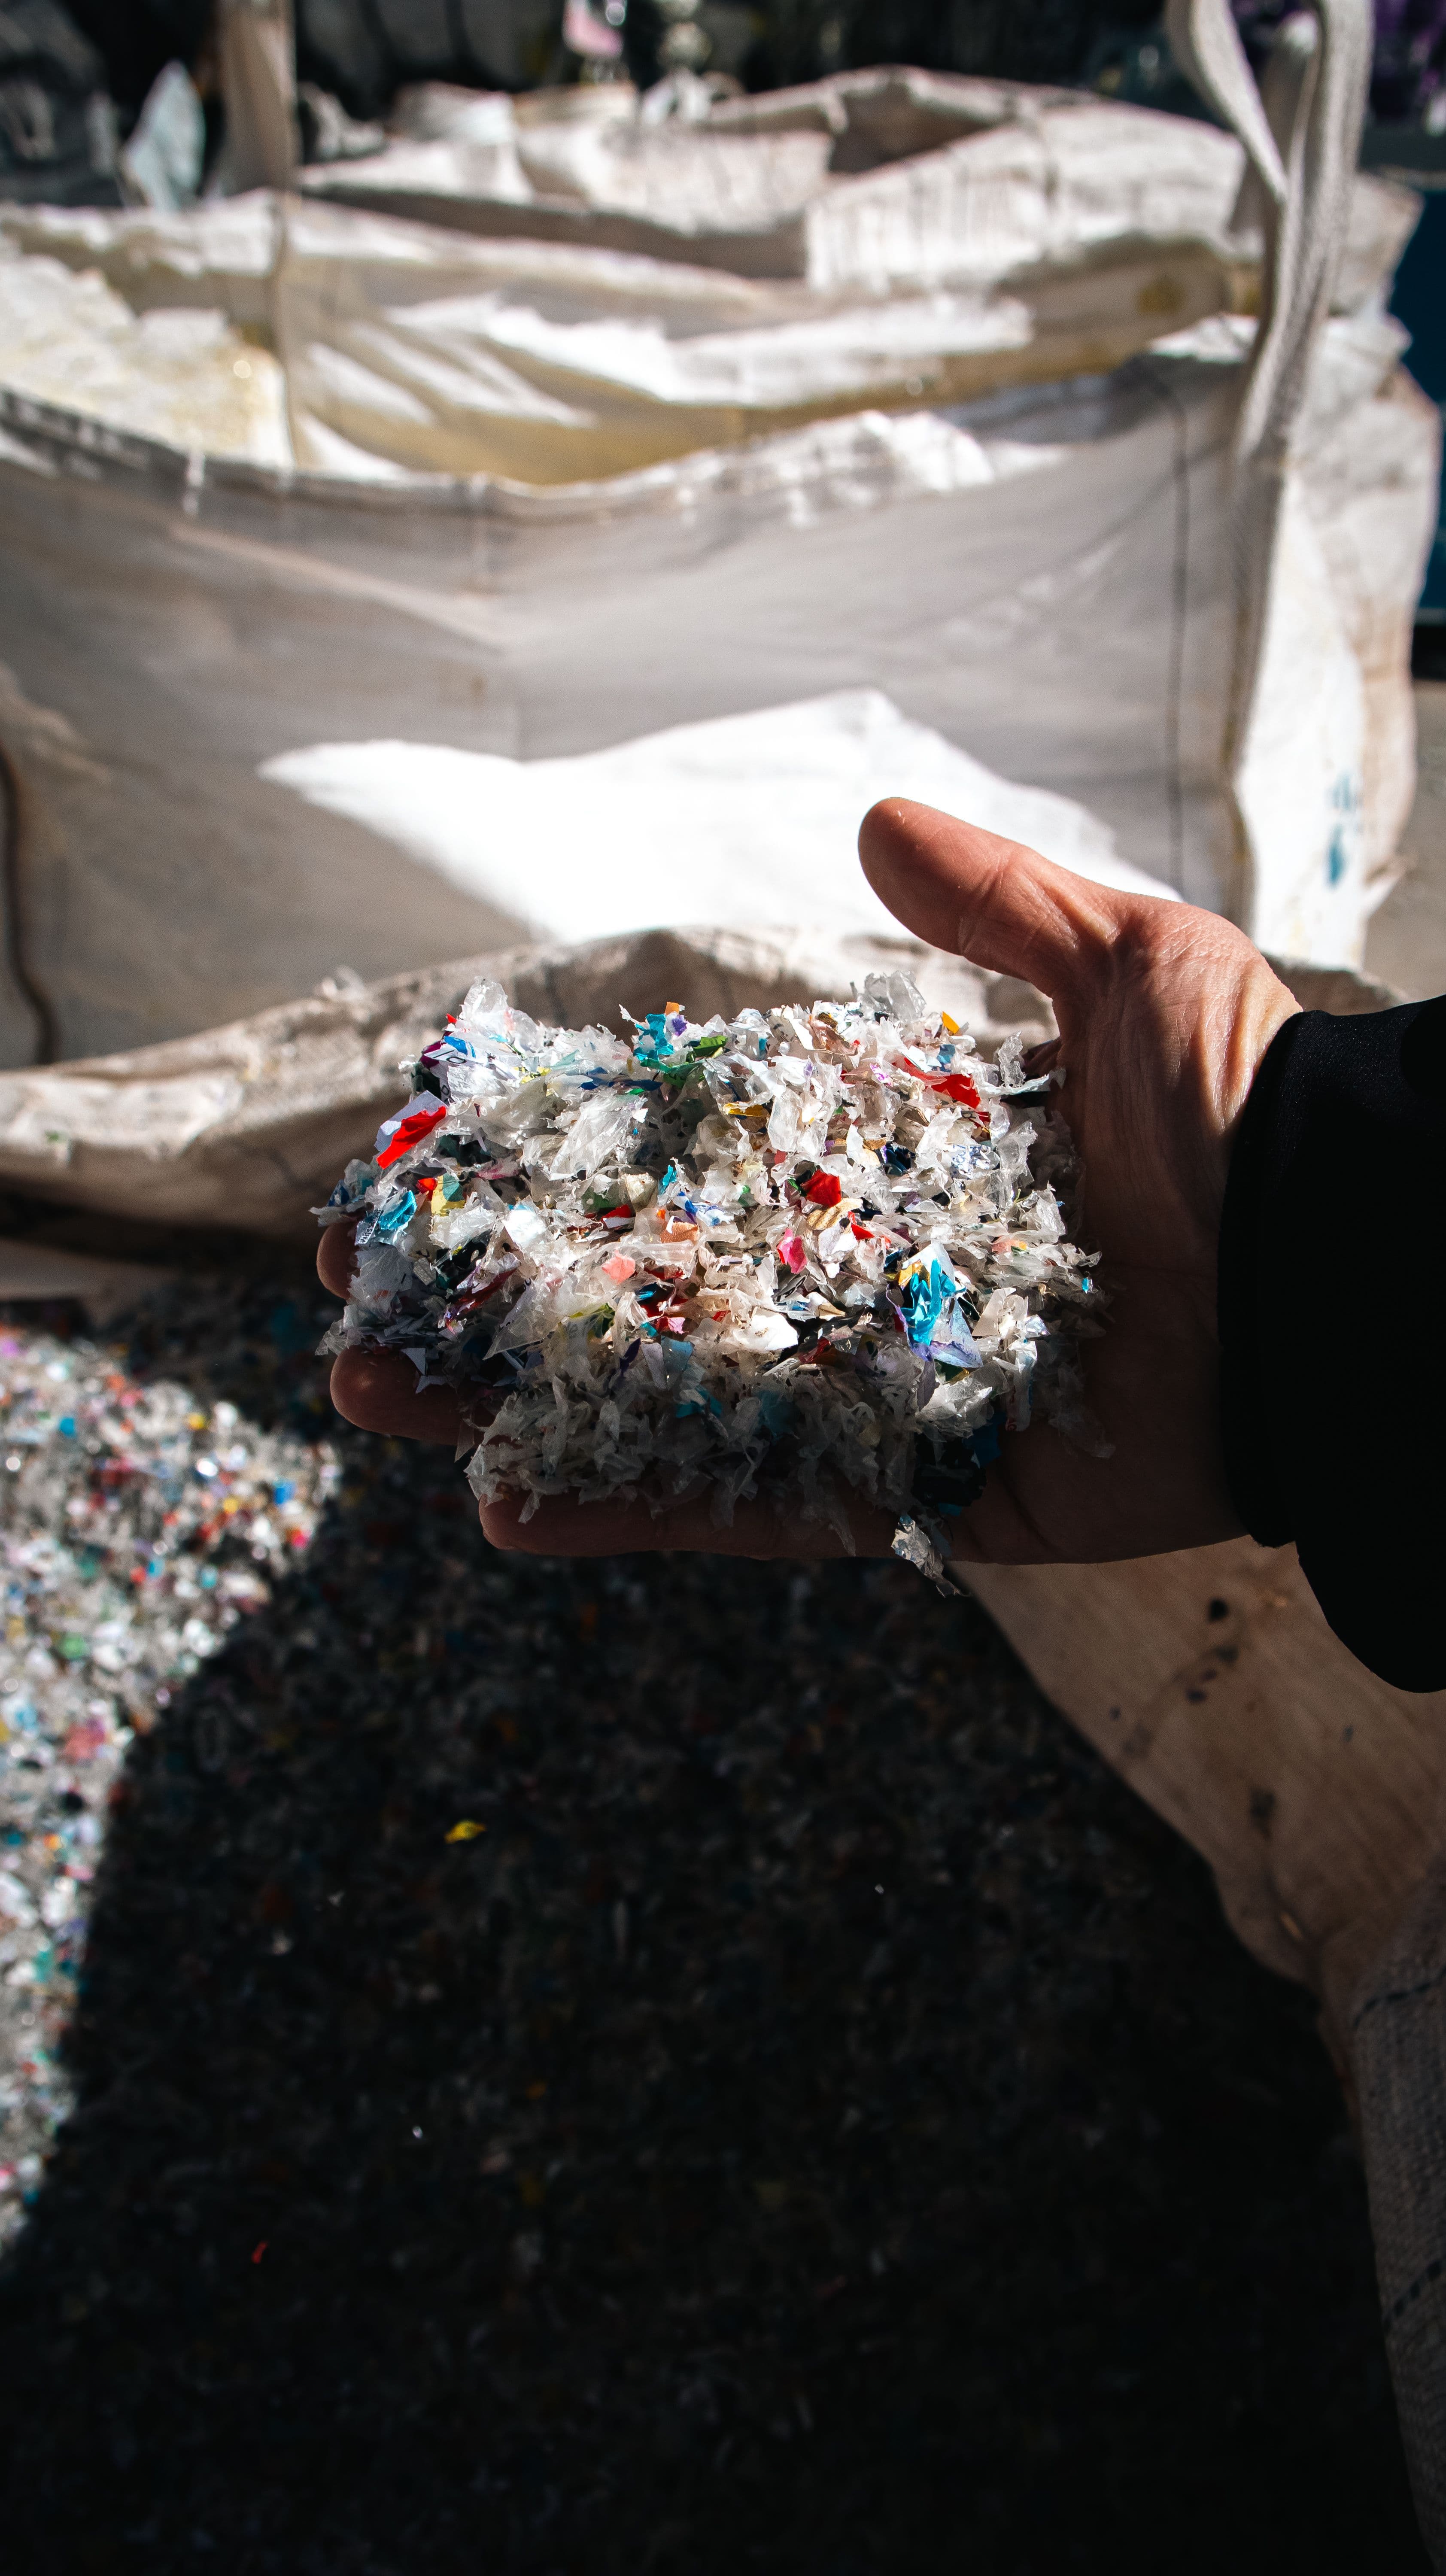
替代進料的討論比可用量熱鬧得多。2026 年多數認真的射出成型工作使用四類之一:消費後回收(PCR)、工業後回收(PIR)、生質(植物來源或生質歸因)、礦物填充(以低成本填料替代部分聚合物)。
射出成型替代材料的評估流程
先定義需求,再縮小材料與製程,最後用一致的驗收方式確認。
- 1需求
溫度與環境、機械負載、法規要求
- 2方案
材料牌號、成形製程、後處理
- 3驗收
材料證明、尺寸與性能、老化測試
材料與製程要一起看
比較方案時,要把材料牌號、成形製程、後處理放在同一張表上看,不能只比單價。
生質 vs 生質歸因:值得搞懂的差別
生質指聚合物的碳原子實體來自植物——PLA 從玉米糖、PHA 從細菌發酵、生質 PE 從甘蔗乙醇。生質歸因(又稱質量平衡)指在裂解廠投入經認證的生質原料,並把抵換額度分配給這批;化學上這支樹脂與石化來源完全相同。
樣品與量產驗證
進入量產前,應用固定方法確認材料證明、尺寸與性能、老化測試,並保留版本與批次紀錄。
替代進料的成本與供應鏈現實
仍困難的是小批量原型供應。一款特殊 PCR 等級的 50 kg 訂單可能要 4 週、每公斤是量產價的 3 – 5 倍。
送廠前檢查:建議做法與常見誤區
| 建議做法 | 常見誤區 |
|---|---|
| 先寫清楚溫度與環境、機械負載、法規要求 | 只憑材料名稱或設備規格決定方案 |
| 把材料牌號、成形製程、後處理一起交給供應商檢討 | 設計凍結後才處理製程限制 |
| 首件確認材料證明、尺寸與性能、老化測試 | 樣品外觀看起來正常就直接放量 |
| 保留材料、版本與檢驗紀錄 | 改了材料或製程卻沿用舊結果 |
- 已寫清楚溫度與環境、機械負載、法規要求
- 已和供應商確認材料牌號、成形製程、後處理
- 關鍵尺寸、外觀與功能驗收已寫進圖面或 RFQ
- 已安排首件或小批確認材料證明、尺寸與性能、老化測試
- 材料、製程或版本變更時會重新評估
常見問題、延伸閱讀與參考來源
射出成型替代材料最先要確認什麼?
先確認溫度與環境、機械負載、法規要求。這些條件會比先指定單一材料或設備,更快縮小可行方案。
文章中的典型數值可以直接放進圖面嗎?
不建議。典型值適合前期比較,正式規格仍要以實際材料牌號、供應商能力與首件結果為準。
何時可以從打樣進入量產?
當材料牌號、成形製程、後處理已固定,且不同批次都能用同一方法通過材料證明、尺寸與性能、老化測試,再考慮放量。
下一步可查看 3D 列印服務、CNC 加工、材料資料庫,以及 金屬 3D 列印材料怎麼選?鋁、鈦、不鏽鋼與鎳合金、3D 列印材料怎麼選?製程、性能與使用環境。